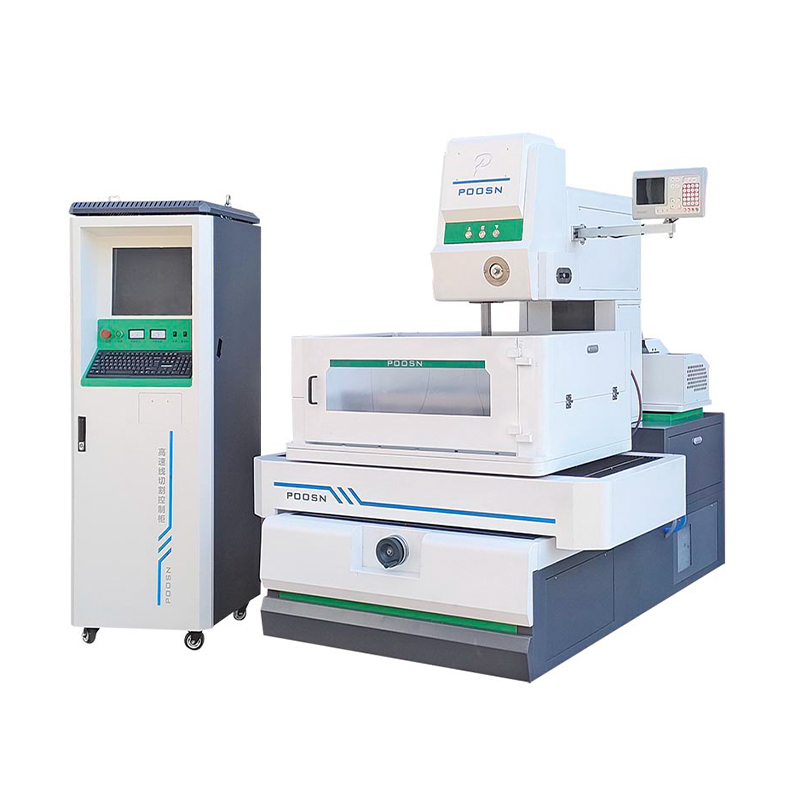
Que fait une machine d'électroérosion à fil et pourquoi elle est importante dans la fabrication moderne
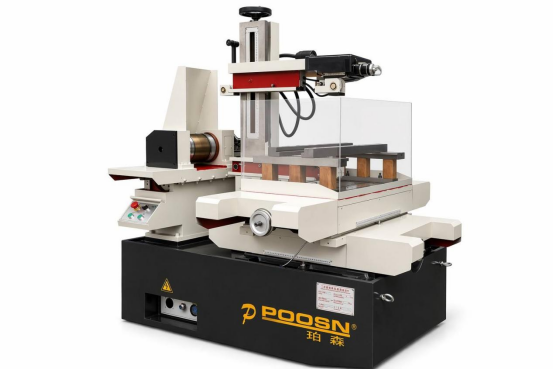
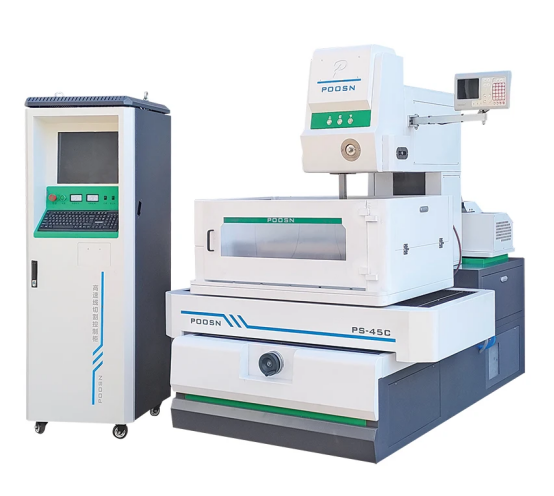
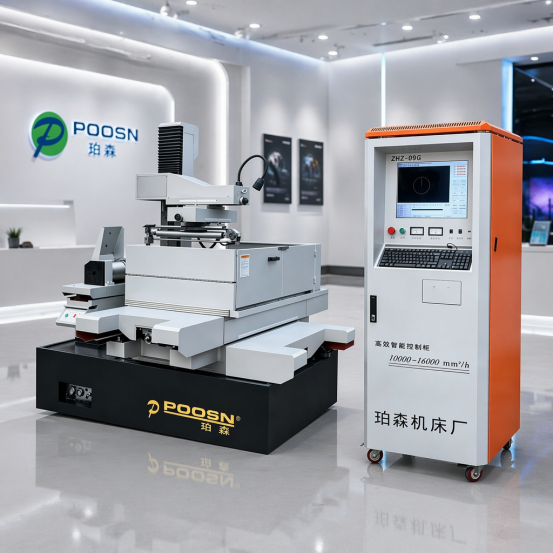
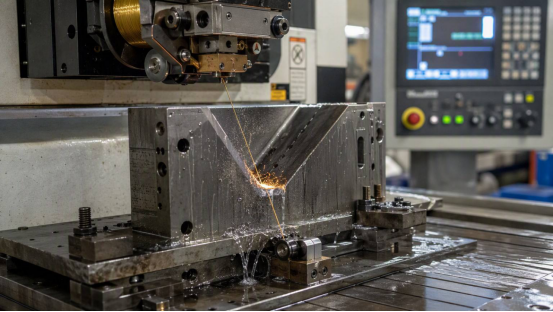
A machine d'électroérosion à fil (machine d'usinage par électroérosion à fil) coupe des matériaux électriquement conducteurs en générant des étincelles électriques contrôlées entre un fil-électrode mince et en mouvement continu et la pièce à usiner, érodant le matériau le long d'un chemin programmé sans contact mécanique direct. Cela en fait le processus incontournable pour couper l'acier à outils trempé, le carbure et d'autres métaux difficiles à usiner en matrices, poinçons, moules et pièces profilées complexes que le fraisage ou le tournage conventionnels ont du mal à produire.
Étant donné que le fil de coupe n'appuie jamais physiquement contre la pièce à usiner, l'usinage par électroérosion à fil introduit très peu de contraintes mécaniques, ce qui explique en partie pourquoi il reste un procédé privilégié pour la finition des composants durcis après traitement thermique. La technologie couvre plusieurs catégories de machines – EDM par coupe à fil à grande vitesse, EDM par coupe à fil à vitesse moyenne et EDM par coupe à fil à grande conicité – chacune adaptée à différentes exigences de précision, de vitesse et d’angle de conicité. Comprendre ces différences aide les ateliers de fabrication, les fabricants d'outils et les acheteurs OEM à choisir le bon Machine de découpe de fil CNC configuration adaptée à leurs besoins de production.
Cet article passe en revue les types de machines courants, leurs principes de fonctionnement, les scénarios d'application typiques, les caractéristiques de performances comparatives, les pratiques de maintenance et la direction que prend l'industrie, offrant aux responsables de l'outillage et aux équipes d'approvisionnement une référence pratique pour évaluer équipement d'électroérosion à fil possibilités.
À retenir : l'électroérosion à fil élimine les matériaux durs et conducteurs par érosion par étincelle plutôt que par force de coupe, ce qui en fait la méthode standard pour les matrices de précision, les moules et les composants d'outillage durcis.
Types courants de machines d'électroérosion à fil et leurs caractéristiques
Les machines d'électroérosion à fil sont généralement regroupées en fonction de la vitesse de déplacement du fil et de la conception structurelle, et chaque catégorie dessert un segment distinct de la fabrication d'outils et de matrices et de pièces de précision.
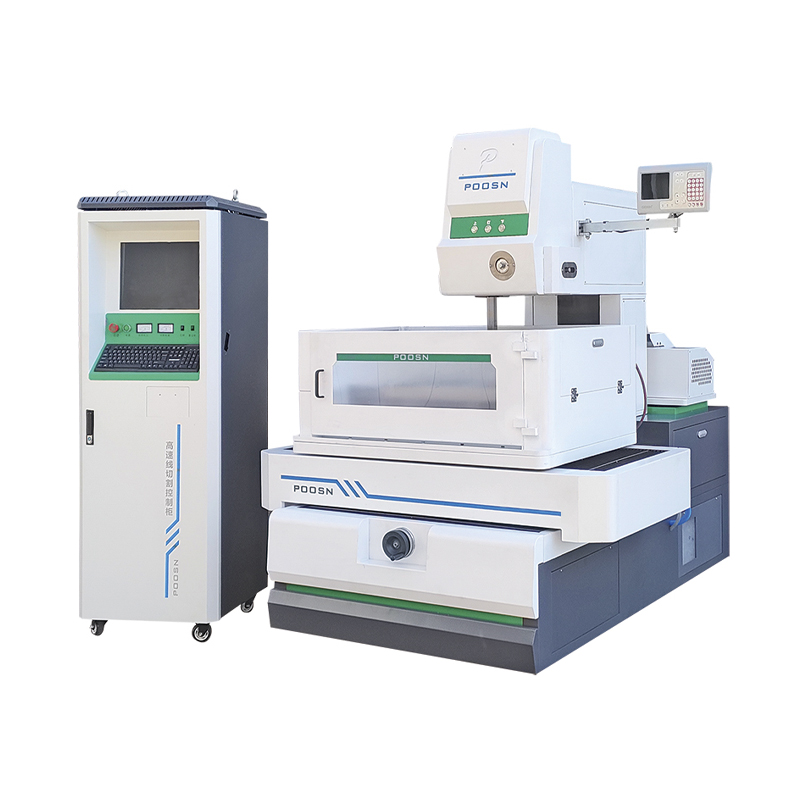
Machines d'électroérosion à fil à grande vitesse utilisez un fil de molybdène alternatif qui se déplace d'avant en arrière et est réutilisé plusieurs fois avant son remplacement, offrant un équilibre pratique entre l'efficacité du traitement et l'économie de fonctionnement pour les travaux généraux de fabrication de matrices.
Machines d'électroérosion à fil à vitesse moyenne ajoutez des améliorations telles que des alimentations à impulsions améliorées, un contrôle de tension de fil en boucle fermée et des stratégies de coupes multiples, qui produisent généralement une finition de surface plus fine et une cohérence dimensionnelle plus serrée que les modèles haute vitesse de base.
Machines d'électroérosion à fil à grand cône sont construits avec une course de guide-fil supérieure étendue et des mécanismes de guidage spécialisés afin de pouvoir couper des profils à angle raide, ce qui est essentiel pour les matrices d'estampage, les matrices d'extrusion et les pièces nécessitant des angles de dépouille.
Facteurs de sélection typiques par catégorie de machine
Caractéristiques générales des catégories courantes de machines d'électroérosion à fil ; les performances spécifiques varient selon le fabricant et la configuration.
Type de machine
Type de fil
Force typique
Cas d'utilisation courant
EDM à fil à grande vitesse
Fil de molybdène réutilisable
Découpe générale rentable
Ebauche générale de matrices et de moules
EDM à fil à vitesse moyenne
Fil de molybdène, capable de coupes multiples
Finition et consistance améliorées
Matrices de précision, passes de finition
EDM à fil à grand cône
Fil de molybdène, course de guidage prolongée
Capacité de coupe à angle élevé
Matrices d'estampage, matrices d'extrusion
À retenir : le choix entre des machines d'électroérosion à fil à grande vitesse, à vitesse moyenne et à grande conicité dépend principalement de l'état de surface requis, de la tolérance dimensionnelle et du fait que la géométrie de la pièce inclut des angles de conicité prononcés.
Principe de fonctionnement et structure de base de la machine
Un système d'électroérosion à fil fonctionne en alimentant un mince fil métallique - généralement du molybdène pour les machines à haute et moyenne vitesse, ou du laiton pour les systèmes à basse vitesse - en continu à travers la zone de coupe tandis qu'une alimentation en courant continu pulsé génère une série rapide de décharges électriques entre le fil et la pièce. Chaque décharge vaporise une quantité microscopique de matériau de la surface de la pièce et le fluide diélectrique (généralement de l'eau déminéralisée) élimine les particules érodées tout en refroidissant le fil et la pièce. Le système de commande CNC déplace la table de travail le long des coordonnées X-Y programmées, et sur les machines dotées d'une capacité de coupe conique, le guide-fil supérieur peut également se déplacer indépendamment pour créer des coupes angulaires. Puisqu’il n’y a pas de force mécanique directe entre le fil et la pièce, les composants délicats et à paroi mince peuvent être découpés sans déformation.
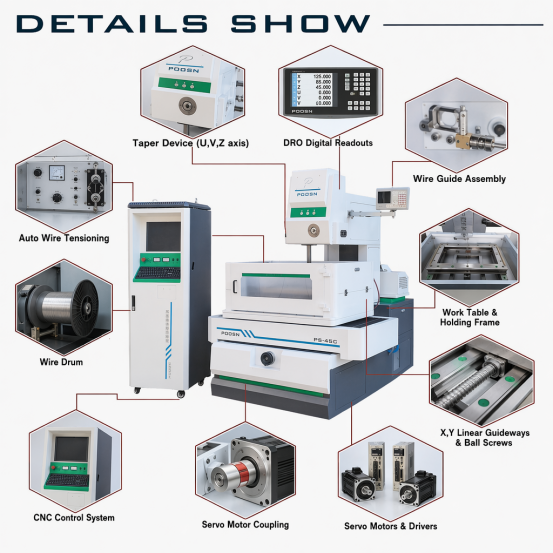
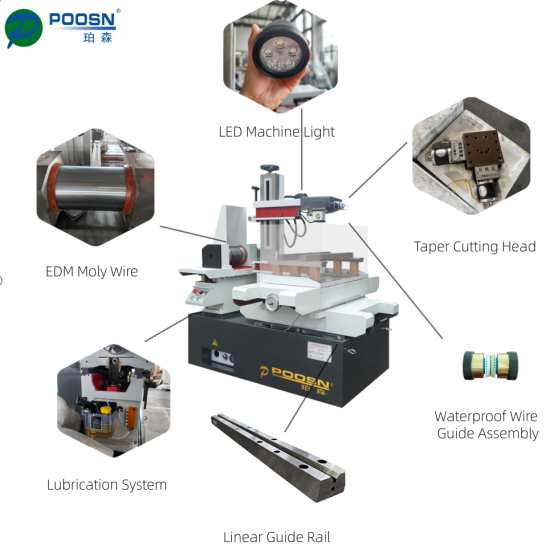
Les principaux groupes fonctionnels d'une machine d'électroérosion à fil typique comprennent le système d'alimentation et de réception du fil, les ensembles de guidage de fil supérieur et inférieur, la table de travail et le système d'entraînement des axes, le système de circulation et de filtration du fluide diélectrique et l'armoire de commande CNC. Le diagramme ci-dessous illustre la manière dont ces composants sont disposés sur un châssis de machine standard.
En pratique, la bobine de fil amène le fil frais ou reconditionné vers le guide supérieur, qui positionne le fil précisément au-dessus de la pièce avant qu'il ne passe à travers la coupe et retourne au guide inférieur et à la bobine réceptrice. La table de travail, entraînée par des servomoteurs le long des axes X et Y, déplace la pièce serrée par rapport au chemin de fil fixe en fonction de la géométrie programmée de la pièce. Le fluide diélectrique est continuellement pompé à travers l'espace de coupe et filtré pour éliminer les débris érodés, ce qui maintient les conditions de décharge stables et aide à maintenir une qualité de coupe constante tout au long d'un long cycle de production.
À retenir : la précision de coupe d'une machine d'électroérosion à fil dépend des performances coordonnées de ses systèmes d'alimentation en fil, de guidage, d'entraînement d'axe et de filtration diélectrique travaillant ensemble, et non d'un seul composant.
Scénarios d'application et considérations de sélection
Les machines d'électroérosion à fil sont utilisées dans un large éventail d'industries partout où des matériaux conducteurs et durcis doivent être découpés dans des formes précises sans induire de contraintes mécaniques. L'application la plus courante reste la fabrication d'outils et de matrices, où l'électroérosion à fil découpe des poinçons, des matrices et des cavités de moule à partir d'ébauches en acier et en carbure pré-trempées. Les fabricants de dispositifs aérospatiaux et médicaux s'appuient également sur l'électroérosion à fil pour produire de petits composants géométriquement complexes où des tolérances serrées et des bords sans bavures sont requis. Les équipementiers automobiles utilisent l'électroérosion à fil pour la production de matrices d'emboutissage et pour le prototypage de composants avant de s'engager dans des processus à plus gros volume.
La comparaison des applications et des priorités de sélection permet d'adapter la capacité de la machine aux besoins de production.
Scénarios d'application courants
Considérations clés en matière de sélection
Matrices d'emboutissage et progressives
Plage de coupe conique et course de l'axe
Cavités de moules d'injection et d'extrusion
Finition de surface et répétabilité
Pièces de précision aérospatiales et médicales
Précision de positionnement et système de contrôle
Outillage en carbure et plaquettes de coupe
Stabilité de la tension du fil sur matériaux durs
Pièces prototypes et petites séries
Flexibilité de programmation et temps de configuration
Lors de l'évaluation d'un Machine d'électroérosion à fil à vendre , les acheteurs doivent peser la géométrie de la pièce (en particulier si des angles de conicité prononcés sont requis), la dureté et l'épaisseur des matériaux à couper, la finition de surface requise et le degré d'opération sans surveillance ou automatisée que l'atelier s'attend à exécuter. Les ateliers d'outillage produisant principalement des composants de matrices plats et à parois droites peuvent souvent être bien servis par une machine d'électroérosion à fil à grande vitesse, tandis que les ateliers coupant régulièrement des matrices d'emboutissage avec des angles de dépouille bénéficient d'une machine dédiée à grand cône.
À retenir : faire correspondre le type de machine à la géométrie de la pièce (en particulier les exigences d'angle de conicité et les objectifs d'état de surface) est le point de départ le plus pratique pour la sélection d'équipement d'électroérosion à fil.
Comparaison de la vitesse de coupe relative selon les types de machines
La vitesse de traitement est l'un des premiers facteurs que les responsables d'atelier d'outillage demandent lorsqu'ils comparent les équipements d'électroérosion à fil, car elle affecte directement le nombre de pièces qu'une machine peut produire au cours d'une fenêtre de production. Plutôt que de citer des chiffres précis qui varient considérablement selon le matériau, l'épaisseur, le diamètre du fil et les paramètres d'impulsion, il est plus utile d'examiner le positionnement relatif de la vitesse de chaque catégorie de machines en fonction de leur intention de conception typique. Les machines d'électroérosion à fil à grande vitesse sont principalement conçues pour le rendement des travaux généraux de découpe. Les machines à vitesse moyenne échangent une certaine vitesse brute contre un contrôle plus fin et des passes de finition multi-coupes. Les machines à grand cône sont davantage optimisées pour la capacité de coupe en angle que pour la vitesse linéaire maximale. Le graphique ci-dessous présente ce positionnement relatif comme un simple indice illustratif plutôt que comme une donnée de production mesurée.
Cette comparaison horizontale est intentionnellement présentée comme un indice relatif plutôt que comme un ensemble de chiffres de production exacts, car la vitesse de coupe réelle sur n'importe quelle machine d'électroérosion à fil dépend fortement de l'épaisseur de la pièce, de la dureté du matériau, du diamètre du fil, des conditions de rinçage et des paramètres d'impulsion spécifiques sélectionnés par l'opérateur. Ce que le tableau illustre, c'est l'accent général mis sur la conception de chaque catégorie de machines : les machines d'électroérosion à fil à grande vitesse sont généralement spécifiées par les ateliers où le débit de coupe sur les travaux généraux d'outillage est la priorité. Les machines à vitesse moyenne sont positionnées légèrement plus bas sur la base de la vitesse pure, car une partie de leur conception est dédiée aux stratégies de coupes multiples qui améliorent l'état de surface et la précision dimensionnelle plutôt que de maximiser le taux de coupe brut.
Les machines à grand cône se situent au bas de cet indice relatif, non pas parce qu'elles sont des machines inférieures, mais parce que leur conception mécanique - en particulier la course de guidage supérieure étendue nécessaire pour obtenir des angles de conicité prononcés - est optimisée pour la capacité de coupe en angle plutôt que pour une vitesse maximale de coupe sur paroi droite. Un atelier qui a principalement besoin de poinçons plats et d'inserts de matrice simples donnera généralement la priorité à une configuration à vitesse élevée ou moyenne, tandis qu'un atelier qui produit régulièrement des matrices d'estampage avec des angles de dépouille privilégiera la capacité de conicité plutôt que des gains de vitesse marginaux. La lecture de ce tableau parallèlement aux dessins de pièces réels produits par un atelier donne une base beaucoup plus significative pour la sélection de la machine que la seule vitesse.
À retenir : la vitesse de coupe doit être mise en balance avec les exigences de finition de surface et de conicité, car la machine la plus rapide sur papier n'est pas toujours la mieux adaptée aux pièces à géométrie angulaire.
Tendance du secteur : adoption croissante du filetage automatisé et du fonctionnement sans surveillance
L'une des tendances les plus claires évoquées dans l'industrie de l'électroérosion à fil ces dernières années est l'évolution vers des systèmes d'enfilage de fil automatisés capables de réenfiler le fil automatiquement après une rupture, sans nécessiter qu'un opérateur redémarre manuellement la coupe. Cette fonctionnalité est importante car les ruptures de fil imprévues forçaient les machines à rester inactives jusqu'à ce que quelqu'un intervienne, ce qui limitait la quantité de production sans surveillance pendant la nuit ou le week-end qu'un atelier pouvait raisonnablement exécuter. À mesure que le filetage automatisé est devenu plus fiable, de plus en plus d'ateliers d'outillage ont pu prolonger les temps d'exécution sans surveillance, en particulier pour les travaux de moules multi-empreintes et les longs programmes de production. Le graphique linéaire ci-dessous illustre cette trajectoire générale comme une tendance qualitative plutôt que comme une statistique précise du marché.
La ligne ascendante de ce graphique reflète une tendance générale largement rapportée dans les publications commerciales et la documentation des fabricants : le filetage automatisé est passé d'une fonctionnalité haut de gamme trouvée principalement sur les machines haut de gamme à quelque chose de plus en plus attendu, même sur les équipements d'électroérosion à fil de milieu de gamme. Cette progression s'accompagne d'améliorations plus larges dans les capteurs de détection de rupture de fil, la réactivité des servocommandes et la cohérence de la filtration du fluide diélectrique, qui réduisent toutes la fréquence des ruptures de fil en premier lieu. Comme les pannes se produisent moins et que celles qui surviennent sont résolues automatiquement, les machines peuvent fonctionner pendant des périodes de travail sans surveillance avec beaucoup moins de risque qu'une coupe bloquée reste inutilisée pendant des heures.
Pour les ateliers d’outillage et les ateliers, cette tendance a des implications pratiques au-delà de la commodité. Le temps d'exécution prolongé sans surveillance modifie la façon dont les calendriers de production sont planifiés, permettant de démarrer des coupes complexes et chronophages à la fin d'un quart de travail et de les terminer pendant la nuit. Cela déplace également les responsabilités de l'opérateur vers la configuration, la programmation et la vérification de la qualité de la machine plutôt que vers une surveillance continue pendant la coupe elle-même. Magasins évaluant un nouveau machine d'électroérosion à fil traitent de plus en plus la fiabilité du filetage automatisé comme une fonctionnalité pratique et quotidienne plutôt que comme un module complémentaire facultatif, en particulier pour les installations exécutant plusieurs machines avec un personnel limité par équipe.
À retenir : un enfilage de fil automatisé fiable est devenu une attente de base pratique pour les ateliers cherchant à prolonger la durée de fonctionnement des machines sans surveillance et à améliorer la flexibilité globale de la planification de la production.
Comparaison des attributs de la machine avec une vue radar
Étant donné que la sélection d'une machine d'électroérosion à fil implique généralement d'équilibrer plusieurs attributs à la fois plutôt que d'optimiser une seule mesure, une comparaison de type radar peut aider à visualiser les compromis plus clairement qu'une seule liste classée. Le tableau ci-dessous compare les machines d'électroérosion à fil à grande vitesse, à vitesse moyenne et à grand cône selon cinq attributs couramment évalués : la précision dimensionnelle, la qualité de la finition de surface, la vitesse de coupe, la capacité de coupe conique et le niveau d'automatisation typique. Chaque attribut est noté sur une simple échelle relative de 1 à 5 reflétant les caractéristiques générales de conception plutôt que les valeurs testées spécifiques d'un modèle de machine unique. Cette vue est destinée à soutenir la prise de décision directionnelle, et non à remplacer un examen détaillé des spécifications techniques.
Les formes qui se chevauchent dans cette comparaison radar montrent pourquoi aucune catégorie EDM à fil unique ne peut être étiquetée universellement mieux que les autres ; chaque forme s'étend davantage le long des axes qui reflètent son objectif principal de conception. Le profil à vitesse moyenne s'étend le plus vers la précision et la finition de surface, ce qui est cohérent avec son rôle de catégorie la plus couramment choisie pour les passes de finition sur les matrices et moules de précision. Le profil à grand cône tire le plus loin vers l'axe de capacité conique, reflétant la plage de déplacement mécanique spécialisée intégrée à ces machines pour la coupe d'angle. Le profil à grande vitesse occupe une place plus centrale, ce qui reflète son rôle de bête de somme à usage général plutôt que de machine spécialisée pour un seul attribut.
La lecture d'un graphique radar comme celui-ci est particulièrement utile lorsqu'un magasin répertorie son propre ordre de priorité pour ces cinq attributs avant de comparer les machines. Une salle d'outillage produisant de simples inserts de matrice à paroi plate en grand volume peut peser plus lourdement sur la vitesse de coupe et le niveau d'automatisation, ce qui fait d'une configuration à grande vitesse un point de départ raisonnable. Un atelier de moulage de précision produisant des cavités avec des tolérances de finition de surface serrées pèsera probablement plus lourd sur la précision et la finition de surface, pointant vers une configuration à vitesse moyenne. Un fabricant de matrices d’emboutissage travaillant avec des angles de dépouille prononcés donnera naturellement la priorité à la capacité de conicité avant les autres attributs. Aucune de ces règles n’est absolue, mais la vue radar permet d’encadrer la conversation de compromis de manière structurée.
À retenir : la catégorie des machines d'électroérosion sans fil domine sur chaque attribut, de sorte que les acheteurs tirent le meilleur parti d'une comparaison radar lorsqu'ils classent en premier les attributs les plus importants pour leurs propres pièces.
Répartition des applications typiques dans tous les secteurs
Les machines d'électroérosion à fil servent un échantillon assez large d'industries manufacturières, bien que le travail avec des outils et des matrices reste de loin le cas d'utilisation le plus établi. Le graphique en anneau ci-dessous présente une répartition illustrative des domaines d'application courants de l'électroérosion à fil, basée sur les modèles d'utilisation généraux de l'industrie plutôt que sur une enquête mesurée spécifique. Il est destiné à fournir aux lecteurs un contexte directionnel sur les domaines dans lesquels la technologie d'électroérosion à fil est la plus largement utilisée, afin que les équipes d'approvisionnement et les responsables de l'outillage puissent comparer leur propre modèle d'utilisation à une image générale du secteur.
Le travail des outils et des matrices, y compris les matrices d'emboutissage, les matrices d'extrusion et les cavités de moulage par injection, occupe la plus grande part de cette répartition illustrative, qui correspond aux origines de l'électroérosion à fil en tant que processus d'usinage développé spécifiquement pour couper l'acier à outils trempé de manière précise et reproductible. Les applications aérospatiales représentent un segment secondaire important, en grande partie parce que la capacité de l'électroérosion à fil à découper des profils complexes dans des alliages à haute résistance sans induire de distorsion thermique répond aux exigences de tolérance strictes courantes dans les composants de turbine et de structure. La fabrication de dispositifs médicaux est également devenue une application de niche notable, en particulier pour les petites pièces complexes telles que les composants d'instruments chirurgicaux où les bords sans bavures et la précision dimensionnelle sont importants.
La part restante, regroupée dans les applications automobiles et autres, comprend la production de matrices d'estampage pour les panneaux de carrosserie et les supports, ainsi que les travaux généraux de prototypage dans diverses industries. Cette catégorie plus large a tendance à fluctuer davantage en fonction des niveaux globaux d’activité manufacturière que les segments plus spécialisés des outils et matrices et de l’aérospatiale, car la demande de prototypage suit souvent les cycles de développement de nouveaux produits. Les ateliers qui servent principalement des clients de l'automobile ou du prototypage général peuvent constater que leur propre combinaison d'applications s'appuie davantage sur ce segment que la distribution illustrative présentée ici, ce qui est normal étant donné la diversité des bases de clients selon les régions et les clusters industriels.
À retenir : la fabrication d'outils et de matrices reste le principal domaine d'application de la technologie d'électroérosion à fil, les travaux dans le domaine de l'aérospatiale et des dispositifs médicaux formant des segments spécialisés importants.
Conseils de maintenance pour des performances fiables à long terme
Un entretien constant est ce qui permet à une machine d'électroérosion à fil de couper avec précision au fil des années d'utilisation en production, et la plupart des pratiques ci-dessous sont des recommandations standard trouvées dans la documentation de service du fabricant et les meilleures pratiques de l'atelier d'outillage plutôt que des techniques spécialisées propres à une seule marque.
Inspectez et remplacez régulièrement les guide-fils, car les guides usés affectent directement la précision de coupe et peuvent introduire une largeur de saignée incohérente au fil du temps.
Surveillez la résistivité du fluide diélectrique et les performances de filtration, car un fluide contaminé ou mal conditionné réduit la stabilité de coupe et peut accélérer l'usure des composants.
Vérifiez périodiquement l'étalonnage de la tension du fil, car une tension incohérente est un facteur fréquent de rupture de fil imprévue lors de longues courses sans surveillance.
Nettoyez et inspectez les contacts d'alimentation électrique, qui s'usent à cause d'une décharge électrique continue et peuvent affecter la consistance de l'étincelle s'ils ne sont pas entretenus.
Vérifiez régulièrement la précision du positionnement des axes à l'aide d'un équipement de mesure approprié, en particulier après tout travail de maintenance important ou le remplacement de composants.
Gardez l'environnement de la machine raisonnablement stable en température, car les fluctuations thermiques peuvent influencer la répétabilité dimensionnelle sur les travaux de découpe de précision.
Intégrer ces contrôles dans un programme de maintenance de routine, plutôt que de se contenter de résoudre les problèmes de manière réactive, permet de réduire les temps d'arrêt imprévus et de garantir une qualité constante des pièces tout au long des cycles de production. Les ateliers d'outillage qui documentent les intervalles de maintenance et suivent l'historique des remplacements de câbles ou de contacts ont également tendance à détecter les problèmes plus tôt, avant qu'ils n'affectent les tolérances des pièces finies.
Sélection d'un équipement dans un fabricant d'électroérosion à fil avec une conception de produit rationnelle et des pratiques de test de qualité cohérentes, il joue également un rôle important dans la fiabilité à long terme. Taizhou Xinchengyang Machinery Manufacturing Co., Ltd, un fabricant spécialisé avec des années d'expérience dans la recherche, le développement et la production d'équipements d'usinage par électroérosion et de traitement spécial, applique des tests de précision de positionnement à chaque machine-outil avant qu'elle ne quitte l'usine, ce qui constitue un moyen pratique pour les fabricants de soutenir une qualité de sortie constante pour les clients tout au long de la durée de vie de l'équipement. La gamme de produits de la société couvre les séries PS-C et DK77-BC de machines d'électroérosion à fil à vitesse moyenne, les séries DK77-A et DK77-B de machines d'électroérosion à fil à grande vitesse et la série DK77-D de machines d'électroérosion à fil à grand cône, avec des produits vendus sur les marchés nationaux et certains modèles exportés vers l'Asie du Sud-Est, l'Asie de l'Ouest, l'Europe et les Amériques.
À retenir : la maintenance programmée des guide-fils, la filtration diélectrique et l'étalonnage de la tension du fil sont essentiels pour maintenir des performances d'électroérosion à fil précises et reproductibles sur le long terme.
Questions fréquemment posées sur les machines d'électroérosion à fil
Q1 : Quels matériaux une machine d'électroérosion à fil peut-elle couper ?
L'électroérosion à fil peut couper n'importe quel matériau électriquement conducteur, y compris l'acier à outils trempé, le carbure, le titane et divers alliages conducteurs, quelle que soit la dureté, puisque le processus repose sur l'érosion électrique plutôt que sur la force de coupe mécanique.
Q2 : Quelle est la différence entre l’électroérosion à fil à grande vitesse et à moyenne vitesse ?
Machines d'électroérosion à fil à grande vitesse prioritize general cutting throughput using a reusable wire, while medium-speed machines add refinements such as multi-cut strategies and tighter tension control that typically improve surface finish and dimensional consistency.
Q3 : Quand une machine d'électroérosion à fil à grand cône est-elle nécessaire ?
Une machine à grand cône est généralement nécessaire lorsque les pièces nécessitent des parois à angles raides, telles que des matrices d'estampage ou des matrices d'extrusion avec des angles de dépouille qui dépassent la capacité d'une machine d'électroérosion à fil à coupe verticale standard.
Q4 : Comment le fluide diélectrique affecte-t-il la qualité de coupe par électroérosion à fil ?
Le fluide diélectrique, généralement de l'eau déminéralisée, élimine les débris érodés de l'espace de coupe, refroidit le fil et la pièce à usiner et aide à maintenir des conditions de décharge stables, de sorte qu'une qualité constante du fluide favorise directement une précision de coupe et une finition de surface constantes.
Q5 : Que doivent rechercher les acheteurs chez un fabricant de machines d'électroérosion à fil ?
Les acheteurs recherchent généralement un fabricant avec une conception de produit rationnelle, des tests de qualité cohérents tels que la vérification de la précision du positionnement sur chaque machine, une expérience technique et une gamme de produits qui couvre la catégorie de machine spécifique requise par leur application.