Électroérosion à fil pour l'aérospatiale : guide de découpe de précision pour les composants critiques
2026-09-15
Votre atelier reçoit un lot de plaques de verrouillage d'aubes de turbine en Inconel 718, une pile de joints coupe-feu en titane et un jeu d'inserts D2 trempés pour une matrice de forgeage de train d'atterrissage. Le dessin nécessite des tolérances de profil de l'ordre de ±0,005 mm, un état de surface meilleur que Ra 0,8 μm et une couche de refonte exempte de microfissures. Le calendrier de production vous donne sept jours.
De telles exigences expliquent pourquoi l'électroérosion à fil occupe une place si stable dans la fabrication aérospatiale. Électroérosion à fil - également écrit Wire-cut EDM ou WEDM - élimine le matériau avec des décharges électriques contrôlées dans un fluide diélectrique, de sorte que la dureté et la ténacité de la pièce ne limitent pas le processus comme elles limitent le fraisage ou le meulage. Les matériaux difficiles, voire impossibles à couper avec un outil de bord, peuvent toujours être coupés en un profil fini. Les ateliers de l'aérospatiale s'appuient sur ce processus depuis des décennies pour les fentes en sapin, les fonctions de refroidissement, les supports de précision, les bagues d'étanchéité et les boîtiers à paroi mince, où les bavures, la déviation des outils et les brûlures de meulage ne sont pas acceptables.
Ce guide explique comment le processus se comporte sur les matériaux aérospatiaux, où se situent les limites pratiques de tolérance, d'état de surface et d'intégrité de surface, quelle classe de machine vaut la peine d'être prise en compte pour une famille de pièces donnée et ce qu'il faut vérifier avant de passer une commande, y compris un test de découpe sur votre propre matériau.
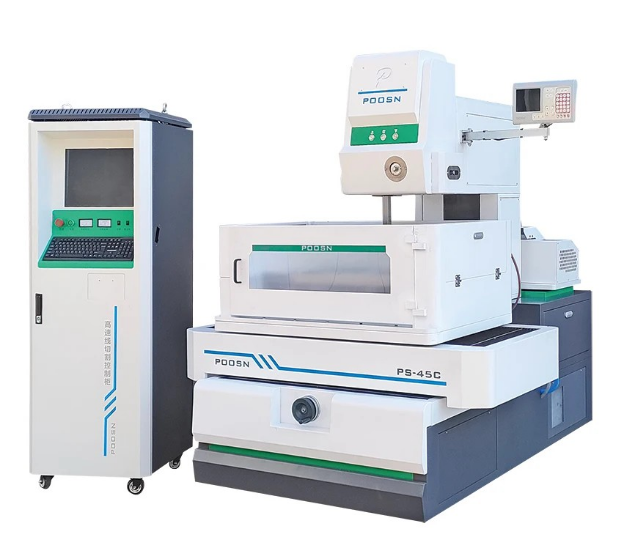
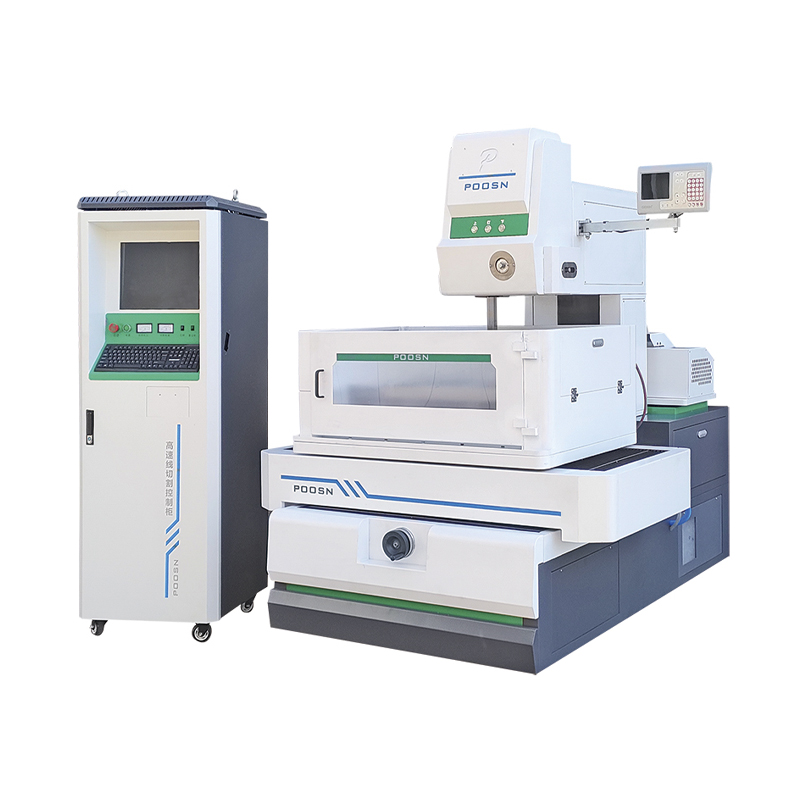
Machine d'électroérosion à fil à vitesse moyenne série POOSN PSC — découpe multi-passes pour composants et outils de précision.
Conclusion clé : L'électroérosion à fil mérite d'être évaluée chaque fois que la dureté, la tolérance stricte et l'intégrité de la surface doivent toutes être respectées sur la même pièce. Le reste de ce guide décrit le comportement des matériaux, les limites de tolérance et de finition, la sélection de la machine et ce qu'il faut vérifier avant de commander.
Pourquoi l'électroérosion à fil est utilisée pour les composants aérospatiaux
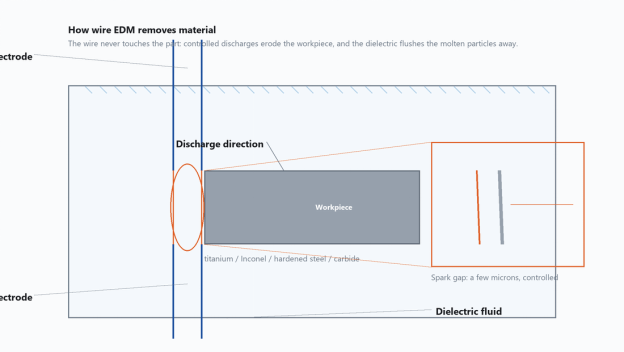
L'électroérosion à fil génère chaque décharge entre un mince fil-électrode sous tension et la pièce à usiner, la zone de coupe étant immergée dans (ou rincée par) un fluide diélectrique. Le fil ne touche jamais la pièce, l'éclateur est maintenu à quelques microns près et le diélectrique emporte les particules fondues. Étant donné que la force de coupe est pratiquement nulle, les parois minces ne se plient pas, les éléments délicats ne se déchirent pas et il n'y a aucun outil de bord susceptible de s'écailler ou de se casser. C'est ce qui fait d'une machine d'électroérosion à fil CNC un choix naturel pour les pièces qui autrement se déformeraient sous une charge mécanique.
Quatre caractéristiques sont les plus importantes dans le travail aérospatial :
La dureté du matériau n’est pas une barrière. Un insert en acier à outils entièrement trempé, un boîtier en Inconel moulé et un tampon d'usure en carbure fritté peuvent être découpés sur la même machine ; ce qui change, c'est le débit d'avance réalisable, et non la faisabilité.
La zone affectée par la chaleur est mince. Étant donné que chaque décharge ne dure que quelques microsecondes et que le diélectrique trempe immédiatement la surface, la couche affectée est beaucoup plus fine qu'avec la découpe laser ou plasma.
Il n'y a pas de bavure mécanique. La couche de refonte est uniforme le long du contour et peut être contrôlée avec une passe de finition au lieu d'une finition manuelle.
La coupe en pile est pratique. Plusieurs feuilles minces peuvent être serrées ensemble et coupées en une seule pile, ce qui augmente la productivité des plaques d'étanchéité et des cales.
Pour chaque nouvelle pièce, la planification de la production aérospatiale effectue une comparaison de fabrication et d'achat et de processus. La comparaison la plus courante est l'électroérosion à fil avec le fraisage CNC, la découpe laser et le jet d'eau abrasif pour la même géométrie.
Comment l'électroérosion à fil enlève la matière : le fil-électrode ne touche jamais la pièce et le diélectrique emporte les particules fondues.
Conclusion clé : L'électroérosion à fil est choisie pour l'aérospatiale lorsque la priorité est une force de coupe nulle, une zone fine affectée par la chaleur, un bord sans bavure et la possibilité d'empiler des pièces minces en une seule configuration.
Matériaux aérospatiaux adaptés à l'électroérosion à fil
La fabrication aérospatiale utilise une famille restreinte d'alliages à haute performance, et la plupart d'entre eux sont difficiles à usiner par des moyens conventionnels : alliages de titane, superalliages à base de nickel, aciers à haute résistance, matériaux d'outillage en carbure et alliages d'aluminium pour cellules d'avion. Chaque groupe se comporte différemment dans l'espace EDM, et ces différences affectent les paramètres d'avance, de tension du fil et de rinçage. Une machine d'électroérosion à métaux ne dépend pas d'un tranchant, donc la dureté ne le bloque pas, mais la conductivité thermique, le point de fusion et la façon dont le matériau se resolidifie façonnent toujours le résultat.
Le tableau ci-dessous résume la façon dont ces matériaux réagissent généralement sur les équipements WEDM à vitesse moyenne et élevée utilisant un fil-électrode en molybdène et des paramètres de coupe standard.
Comportement typique des matériaux aérospatiaux courants en électroérosion à fil
Matériel
Utilisation aérospatiale
Condition typique
Comportement dans la coupe
Alliage de titane Ti-6Al-4V
Supports de cellule, joints coupe-feu, fixations
Recuit ou traité thermiquement, HRC 30-36
Coupe proprement à vitesse modérée ; bonne finition avec multi-coupe ; le rinçage est important pour éliminer les particules de titane.
Superalliage Inconel 718 à base de nickel
Disques, carters, joints de turbine
Solution traitée et vieillie, HRC 36-44
Plus lent que l'acier ; une densité de courant plus faible permet d'éviter les microfissures ; utilisez des passes d'écrémage séparées pour contrôler la couche de refonte.
Acier à outils trempé (D2, H13)
Matrices de forgeage, outils de garniture, inserts de moule
Durci à HRC 52-62
Découpe rapide et excellente finition ; la dureté ne réduit pas la vitesse d'avance.
Carbure de tungstène
Outils de coupe, patins d'usure, jauges
Fritté, très dur
Lent; nécessite peu d'énergie pour éviter les fissures ; un fil fin et une faible puissance donnent le meilleur avantage.
Aluminium 7075-T6
Longerons de cellule, supports, prototypes
HRC 20-24
Coupe la plus rapide ; faible refonte ; adapté aux pièces empilées.
Acier faiblement allié 4340
Composants du train d'atterrissage
Durci, HRC 40-50
Bonne vitesse de coupe ; finition cohérente ; le rinçage standard fonctionne bien.
La vitesse relative d’ébauche est importante pour la planification de la production. Le classement ci-dessous est qualitatif et est donné à titre indicatif et non sous forme de valeurs mesurées. Le résultat réel dépend de la hauteur de la pièce, du diamètre du fil, des conditions de rinçage et des réglages du générateur.
Vitesse d'ébauche relative des matériaux aérospatiaux courants dans l'électroérosion à fil
Matériel
Vitesse relative d'ébauche
Raison principale
Aluminium 7075-T6
Le plus rapide
Conductivité thermique élevée, point de fusion bas, rinçage propre
Acier faiblement allié 4340
Rapide
L'acier évacue la chaleur et se rince proprement
Acier à outils trempé (D2, H13)
Rapide
La dureté ne réduit pas le débit d'alimentation, mais les boues doivent être évacuées
Ti-6Al-4V
Modéré
Une faible conductivité thermique concentre la chaleur dans l'espace, l'avance doit donc rester modérée pour éviter la rupture du fil
Inconel 718
Lent
Température de fusion élevée combinée à une faible conductivité thermique
Carbure de tungstène
Lentest
Une faible énergie est nécessaire pour éviter les microfissures sur le bord
Ce classement a des conséquences pratiques. Un travail en aluminium peut être exécuté plusieurs fois plus rapidement qu'un travail équivalent en carbure. Les mêmes différences influencent le choix des machines : un atelier coupant principalement des superalliages bénéficie d'un contrôle fin des impulsions et d'un entraînement de fil robuste, tandis qu'un atelier coupant de l'aluminium et de l'acier peut faire fonctionner des machines plus simples à un débit plus élevé. Cela explique également pourquoi les stratégies de coupes multiples sont standard dans l'aérospatiale : la première coupe établit la forme, et une ou deux passes de coupe améliorent la finition et suppriment la majeure partie de la couche de refonte. Sur les pièces en titane et en Inconel, ces passes de finition font souvent la différence entre une pièce rejetée et une pièce approuvée.
Quatre remarques pratiques avant de paramétrer :
La poudre de titane issue de la coupe est abrasive ; filtrer soigneusement le diélectrique et changer le média filtrant dans les délais.
Les superalliages à base de nickel peuvent durcir si la coupe cale ; maintenez la pression de rinçage stable et surveillez la tension d'écart.
Le carbure doit être coupé avec un fil neuf ou presque neuf pour éviter la conicité causée par l'usure du fil.
Pour les pièces en aluminium empilées, ajoutez une feuille supérieure sacrificielle pour protéger la première couche des dommages causés par l'entrée des fils.
Conclusion clé : Faites correspondre vos paramètres à la famille d'alliages plutôt qu'à un seul paramètre générique ; les superalliages de titane et de nickel nécessitent une énergie contrôlée et des passes de finition disciplinées, tandis que l'acier et l'aluminium récompensent des vitesses d'alimentation plus élevées.
EDM à fil vs fraisage CNC, découpe laser et jet d'eau
Comparaison de l'électroérosion à fil avec les procédés de découpe conventionnels et thermiques pour des pièces aérospatiales représentatives
Critère
Wire EDM
Fraisage CNC
Découpe Laser
Jet d'eau abrasif
Formation de bavures
Aucun
Commun sur les bords
Scories mineures
Aucun
Usure des outils
Fil consommé ; pas d'usure fixe de l'outil
Important dans les alliages durs
L'optique se dégrade
Usure des buses
Zone affectée par la chaleur
Fine couche de refonte
Minime
Grande ZAT
Aucun
Matériau durci
Excellent
Mauvais à passable
Bon
Bon
Intégrité des parois minces
Excellent
Risque de déviation
Distorsion thermique
Risque de pression d'eau
Coupe en pile
Oui
Rarement
Oui, but HAZ between layers
Oui, but edges flare
Coût de l'outillage
Faible
Élevé pour les matériaux durs
Modéré
Modéré
La lecture importante de ce tableau n’est pas que l’électroérosion à fil gagne chaque ligne. Le fraisage est souvent plus rapide pour les grandes poches de matériaux souples, et le jet d'eau est préféré pour les plaques très épaisses où la finition de surface n'est pas critique. L'électroérosion à fil est à son meilleur lorsque la pièce est fine, complexe, fabriquée à partir d'un matériau durci ou découpée en pile où la qualité des bords doit être identique sur de nombreuses couches.
Dans la pratique, les pièces aérospatiales sont fréquemment produites par combinaison de processus. Un composant peut être fraisé pour éliminer le matériau en vrac, traité thermiquement, puis coupé au fil pour lui donner sa forme finale. Cette voie hybride raccourcit le temps de cycle et préserve la précision des caractéristiques dépendant de la dureté. Étant donné que le processus s'exécute sans surveillance après la première configuration, un seul opérateur peut superviser plusieurs machines pendant les heures creuses, ce qui améliore l'utilisation des machines.
Conclusion clé : L'électroérosion à fil est le bon choix pour les pièces fines, complexes, trempées ou découpées en pile ; le fraisage et le jet d'eau restent de meilleures options pour l'enlèvement de matériaux mous importants ou pour les plaques épaisses où la finition n'est pas critique.
Tolérances, état de surface et intégrité de surface
Les dessins aérospatiaux contrôlent trois caractéristiques liées aux surfaces : la précision dimensionnelle, la rugosité de la surface et l’intégrité métallurgique. L'électroérosion à fil y répond principalement par le nombre de passes. La première passe est le premier montage ; chaque passe suivante s'exécute à moindre énergie avec un décalage, améliore la finition et supprime la majeure partie de la couche de refonte. Le système de contrôle conserve le même chemin de fil pour chaque passe, donc ce qui change entre les passes est l'énergie d'impulsion, le décalage et la vitesse d'alimentation.
Stratégie multi-passes typique sur les pièces d'électroérosion à fil pour l'aérospatiale
Passer
Objectif
Ce qui améliore
1er passage
Élimination rapide de la matière — établir la forme
Géométrie ; couche de refonte présente
2ème passage
Semi-fini
Supprime la majeure partie de la couche de refonte ; réduit l'ondulation
3ème passe
Terminer
Dimension finale et rugosité de nombreuses pièces de vol
4ème passage (facultatif)
Ultra-finition
Surfaces d'étanchéité et bords critiques en fatigue
Le nombre de passes nécessaires à une pièce donnée et la finition réalisable dépendent de la machine, du matériau, de la rigidité de la pièce et des réglages du générateur. C'est pourquoi un test de découpe sur votre propre pièce constitue un moyen pratique de le confirmer. À titre de référence, la référence de la série publiée par POOSN est une précision d'usinage de 0,02 mm, jusqu'à ±0,012 mm sur la dernière itération, avec une rugosité de surface allant jusqu'à Ra ≤ 1,2 μm.
L’intégrité de la surface est le facteur qui différencie l’électroérosion à fil pour l’aérospatiale du découpage général par fil. La couche de refonte – la couche blanche – est un mince film re-solidifié laissé sur le bord coupé après un passage grossier. Dans la pratique industrielle, on rapporte souvent qu'une ébauche laisse une couche blanche de l'ordre de 15 à 30 μm en fonction de l'énergie d'impulsion ; une coupe de finition le ramène généralement en dessous d'environ 5 μm, et une passe de finition fine le ramène à nouveau. Si cette couche contient des microfissures, elle peut devenir un site d'initiation à la fatigue sur un disque de turbine ou un support structurel. La conséquence pratique est la même quel que soit le chiffre exact : une pièce aéronautique certifiée doit normalement bénéficier d'au moins une passe de détourage après le dégrossissage, et la limite de couche blanche acceptable doit être définie dans le bon de commande ou sur le dessin.
Les acheteurs devraient demander une évaluation métallurgique lorsqu’un nouveau procédé ou matériau est qualifié. La pratique standard consiste à sectionner la pièce, à polir et à graver la section transversale, à examiner le bord au microscope et à enregistrer le résultat. L'évaluation fait partie du rapport d'inspection du premier article et est conservée pendant toute la durée du programme.
La coupe conique a son propre effet sur l’intégrité de la surface. Lorsque le fil est incliné, le trajet de décharge est plus long d'un côté, ce qui modifie la finition locale et peut laisser un bord plus mat sur le rayon intérieur. Les machines conçues pour de grands angles de conicité réduisent ce phénomène en gardant les guide-fils proches de la pièce à usiner et en maintenant un rinçage constant des deux côtés – un détail important pour les zones de joint inclinées et les caractéristiques similaires. Lorsque la pièce nécessite un angle de conicité important, une machine WEDM à grand cône peut être nécessaire ; sur les machines standard, la capacité de conicité est beaucoup plus petite.
Conclusion clé : Planifiez chaque travail d'électroérosion à fil pour l'aérospatiale avec au moins une passe de coupe après la coupe grossière, définissez la limite de couche blanche acceptable sur le dessin ou le bon de commande, confirmez la tolérance réalisable et terminez par un test de découpe sur votre propre pièce.
Comment choisir une machine d'électroérosion à fil pour l'aérospatiale
Trois classes de machines d'électroérosion à fil sont courantes dans les travaux aérospatiaux : l'électroérosion à fil à grande vitesse, l'électroérosion à fil à vitesse moyenne et l'électroérosion à fil à grande conicité. Une machine à vitesse moyenne est souvent considérée comme une option appropriée pour le matériel de vol qui nécessite des tolérances strictes et une finition de surface contrôlée, car elle équilibre précision, finition et coût d'exploitation. Les machines à grande vitesse restent utiles pour le dégrossissage, la préparation des outils et le prototypage à moindre coût. Les machines à grand cône sont utilisées lorsque la géométrie elle-même exige un angle prononcé. Étant donné que le bon choix dépend de la combinaison de pièces, la sélection doit commencer par le travail plutôt que par un seul chiffre de spécification.
Commencez par l’enveloppe de travail. Les pièces aérospatiales peuvent être étonnamment grandes – un élément de cadre en titane, par exemple, peut mesurer plus d'un mètre de diamètre – mais la majorité des pièces de précision s'intègrent confortablement dans une enveloppe de taille moyenne. La liste de contrôle ci-dessous est celle que nous recommandons d’utiliser lors de la comparaison des devis :
Répertoriez chaque famille de pièces avec sa taille d'enveloppe, son matériau, son angle de conicité et sa finition requise.
Calculez les mètres coupés par mois pour choisir entre une machine et deux.
Confirmez que la machine peut fonctionner sans surveillance, y compris un enfilage automatique fiable des fils.
Demandez un test de découpe sur votre matériau et votre géométrie réels avant de passer la commande.
Comparez le programme de formation et le temps de réponse des pièces détachées entre les fournisseurs.
Au-delà de la classe de machine, la configuration compte : un axe servo de haute précision avec retour d'information à l'échelle du verre, un contrôle automatique de la tension du fil, une unité de refroidissement diélectrique pour la stabilité thermique et un système de filtre facile à entretenir. De nombreux acheteurs demandent également une bibliothèque de paramètres stockée et organisée par matériau, afin que les opérateurs n'aient pas à reconstruire les paramètres pour chaque nouvel alliage. Un électroérosion à fil de haute précision n'est pas un numéro de pièce ; il s'agit d'une combinaison d'alignement mécanique, de qualité de contrôle et de capacité de l'opérateur à lire les conditions d'écartement.
Conclusion clé : Choisissez la classe de machine à partir de votre combinaison de pièces et de votre enveloppe de travail, et non à partir d'une seule spécification, et vérifiez les détails de configuration (retour d'asservissement, contrôle de la tension du fil, filtration et bibliothèque de paramètres de matériaux) qui déterminent la précision réelle.