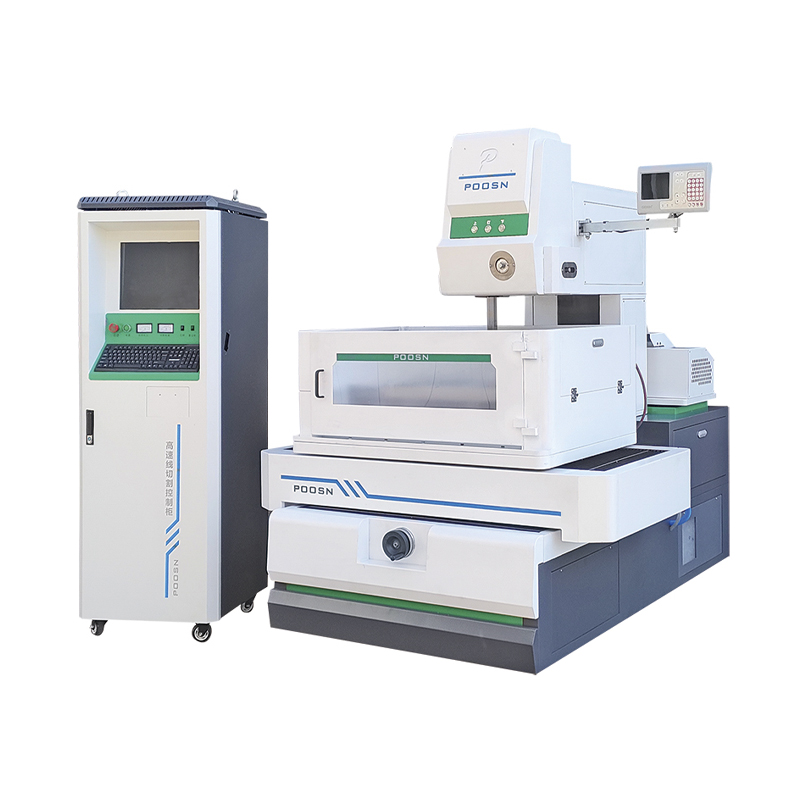
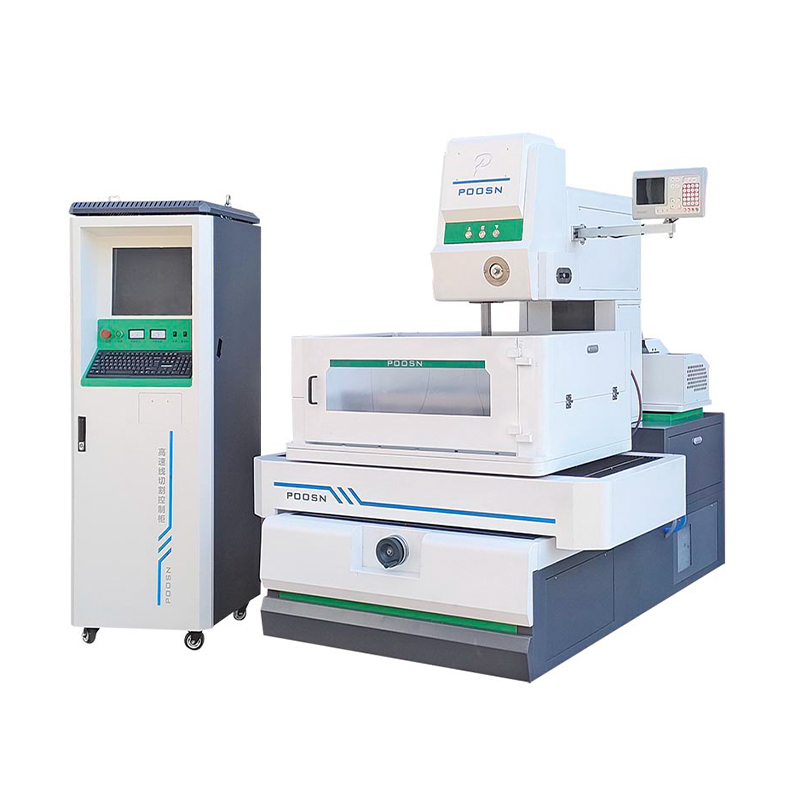
Lorsqu'un atelier d'outillage doit découper un poinçon D2 trempé, un insert de matrice en carbure ou un empilement de fines cales en acier inoxydable, la décision en matière d'équipement se résume généralement à une seule question : payer pour les électrodes ou pour le fil. Les avantages de l'électroérosion à fil par rapport à l'électroérosion conventionnelle se concentrent précisément sur cette question. Une machine d'électroérosion à fil coupé n'a pas besoin d'électrode façonnée, maintient des tolérances plus strictes et plus reproductibles sur les caractéristiques traversantes, programme les angles de conicité au lieu de les fixer et fonctionne sans surveillance sur un fil-électrode continuellement renouvelé. L'électroérosion conventionnelle, connue sous le nom d'électroérosion par enfonçage ou par enfonçage, copie une électrode de graphite ou de cuivre pré-usinée dans la pièce à usiner, ce qui explique précisément pourquoi elle détient toujours le marché des cavités borgnes.
Ce guide compare les deux processus de la même manière qu'une équipe d'achats ou d'ingénierie des procédés les évaluerait : principe de fonctionnement et structure d'abord, puis tolérance, état de surface, capacité de conicité, coût d'installation, comportement de fonctionnement et maintenance. Il se termine par les types de machines, les conseils d'application, les critères de sélection des fournisseurs et les questions que les acheteurs nous posent le plus souvent avant de commander une machine d'électroérosion à fil CNC.
La brève conclusion vient en premier. Si vos pièces sont dominées par des profils traversants tels que des poinçons, des inserts de matrice, des plaques de dévêtissage, des matrices d'extrusion, des engrenages et des fentes étroites, une machine d'électroérosion à fil fournira généralement un travail plus précis par heure de préparation qu'un lest. Si vos pièces sont dominées par des cavités borgnes tridimensionnelles, conservez les deux processus en atelier, car c'est la seule famille de fils géométriques que l'électroérosion à fil ne peut pas atteindre.
L'électroérosion à fil convertit le coût des électrodes en coût du programme, tandis que l'électroérosion conventionnelle reste la seule solution pour les cavités borgnes.
Comment fonctionnent l'électroérosion à fil et l'électroérosion conventionnelle
Les deux procédés appartiennent à l’usinage par électroérosion, une méthode sans contact qui élimine les matériaux électriquement conducteurs avec des étincelles contrôlées. Une alimentation pulsée charge l'espace entre l'électrode et la pièce à usiner ; chaque décharge fond et vaporise un cratère microscopique de métal ; le fluide diélectrique éteint l'étincelle, élimine les débris et contrôle l'endroit où l'arc peut se produire. Parce qu'il n'y a pas de contact physique, la dureté du matériau n'a presque aucune influence sur le processus, c'est pourquoi l'électroérosion à fil et l'électroérosion à platine coupent l'acier à outils trempé et le carbure aussi librement que l'acier recuit.
Dans l'électroérosion conventionnelle, l'électrode est un bloc façonné de graphite ou de cuivre qui est plongé dans la pièce à usiner tandis que les deux sont immergés dans de l'huile diélectrique. Un système d'asservissement maintient un éclateur précis et la cavité finie est la copie négative de l'électrode. Chaque nouvelle forme commence donc par la conception et la fabrication de l'électrode, et chaque électrode s'use au fur et à mesure de la coupe, de sorte que l'ébauche, la semi-finition et la finition nécessitent généralement un jeu d'électrodes plutôt qu'un seul.
Dans l'électroérosion à fil, l'électrode est un fil se déplaçant en continu, généralement un fil de molybdène de 0,18 mm sur les machines alternatives à grande vitesse, ou un fil de laiton et revêtu de 0,20 à 0,30 mm sur les servomachines de précision. Les axes CNC entraînent le guide-fil le long du chemin programmé tandis que de l'eau déminéralisée ou une émulsion à base d'eau rince la coupe. Comme le fil est constamment renouvelé, l'usure ne s'accumule jamais dans la géométrie et comme les axes UV auxiliaires peuvent incliner le fil, les cônes sont programmés plutôt que usinés dans une électrode.
Résumé côte à côte des différences structurelles qui produisent les différences de performances évoquées dans cet article. | EDM à fil (électroérosion à fil) | EDM conventionnel (électroérosion à plomb, à enfonçage, à bélier) |
| Système d'électrodes : un fil continu de laiton ou de molybdène se déplace le long d'un chemin programmé et est constamment renouvelé, de sorte que l'usure ne modifie jamais le profil. | Système d'électrodes : une électrode de graphite ou de cuivre pré-usinée forme le négatif de la cavité et s'use à mesure qu'elle coupe, donc le redressement et la duplication des électrodes font partie du processus. |
| Milieu diélectrique : eau déminéralisée sur machines de précision, émulsion à base d'eau sur machines alternatives à grande vitesse. | Milieu diélectrique : huile diélectrique d'hydrocarbures dans un réservoir de travail immergé. |
| Géométrie : tout profil à travers lequel le fil peut passer, y compris les trous traversants, les formes de poinçon, les cônes, les fentes étroites et les profils d'engrenages. | Géométrie : des cavités aveugles, des poches, des nervures, du texte et des formes tridimensionnelles sculptées qui n'ont pas de point de sortie pour un fil. |
| Condition de départ : un trou de départ ou une entrée de bord est requis, et les profils internes fermés nécessitent un filetage. | Condition de départ : aucun trou de départ n'est nécessaire, car l'électrode plonge directement là où se trouve la cavité. |
| Précision typique : généralement autour de plus ou moins 0,003 à 0,005 mm sur les machines multi-coupes à vitesse moyenne, avec une répétabilité stable sur un lot. | Précision typique : bonne précision, mais fortement dépendante de l'état des électrodes, du nombre d'électrodes de finition et des cycles orbitaux. |
| Rôle normal : poinçons de coupe, inserts de matrice, cônes et caractéristiques de précision après traitement thermique. | Rôle normal : formant des cavités de moule aveugles, des évidements profonds et de grandes poches tridimensionnelles. |
La seule différence structurelle, un fil renouvelé par rapport à une électrode profilée usée, est à l'origine de presque tous les avantages évoqués ci-dessous.
Les principaux avantages de l'électroérosion à fil par rapport à l'électroérosion conventionnelle
Les acheteurs demandent rarement si l'électroérosion à fil coupe bien ; ils demandent où les avantages sont suffisamment importants pour modifier une décision d'achat. En plus de deux décennies de construction de machines d'électroérosion à fil chez POOSN, nous constatons que les six mêmes avantages déterminent la plupart des comparaisons.
- Aucune conception ou fabrication d’électrodes avant la première coupe
- Tolérances plus strictes et plus reproductibles sur les caractéristiques traversantes
- Finitions de surface plus fines avec moins de polissage sur banc
- Découpe conique programmée et contours bidimensionnels complexes
- Découpe sans contact qui protège les parois fines et les formes fragiles
- Longues courses sans surveillance avec des coûts de consommables prévisibles
Aucune électrode personnalisée signifie une configuration plus rapide et un coût fixe inférieur
Un travail d'électroérosion à plomb commence avant la mise sous tension de la machine. L'électrode doit être conçue, fraisée ou tournée à partir de graphite ou de cuivre, inspectée et associée à des compagnons d'ébauche et de finition, car une seule électrode ne peut pas à la fois éliminer le volume de la cavité et conserver une finition fine. Pour un atelier coupant des dizaines de références différentes, la fabrication des électrodes devient un département permanent à part entière, avec ses propres machines, son propre inventaire de matériaux et ses propres délais de livraison.
Une machine d'électroérosion à fil utilise le même fil de base pour chaque travail. Le changement consiste à charger un programme, à enfiler le fil et à définir le décalage, de sorte que le coût d'un nouveau profil se mesure en heures de programmation plutôt qu'en jours de fabrication d'électrodes. Les erreurs de configuration sont également moins coûteuses à détecter : une simulation ou un test sur des déchets coûte du fil et des minutes, tandis qu'une erreur d'électrode découverte sur un bloc de matrice fini peut coûter à la fois l'électrode et la pièce à usiner.
Des tolérances plus strictes et des résultats plus reproductibles
Étant donné que du fil frais arrive à chaque point du profil, l'usure ne peut pas s'accumuler et faire dériver la géométrie comme elle le fait sur une électrode plongeante. Le positionnement CNC en boucle fermée maintient ensuite le chemin, et sur une machine d'électroérosion à fil à vitesse moyenne, des passes d'écrémage multi-coupes retracent le profil deux ou trois fois pour éliminer la distorsion laissée par la première passe de décharge et stabiliser la dimension. Dans la production quotidienne, c'est la différence entre un poinçon qui mesure la même chose au début et à la fin d'un lot et un autre qui nécessite une compensation après chaque changement d'électrode.
La précision des machines elle-même compte autant que la physique des processus. Chaque machine d'électroérosion à fil POOSN est testée pour la précision de positionnement par rapport aux normes nationales avant la livraison, de sorte que les chiffres de tolérance indiqués pour un modèle donné se traduisent en tolérances de pièce plutôt qu'en numéros de brochure restants.
 Machine d'électroérosion à fil CNC robuste à vitesse moyenne PS45C Conçue pour les pièces de taille moyenne à grande avec une charge de travail de 400 kg, la PS45C offre une précision de coupe multiple stable sur les composants de matrices lourds, permettant aux pièces finies d'aller directement à l'assemblage sans polissage manuel. Voir le produit →
Des finitions de surface plus fines avec moins de travail sur établi
Les passes de finition multi-coupes réduisent progressivement la rugosité laissée par la première coupe, et la surface résultante est isotrope plutôt que directionnelle, ce qui favorise l'étanchéité et le comportement de glissement lors du travail à la matrice. De nombreux détails de matrices produits de cette manière passent directement de la machine à l'assemblage sans polissage manuel. Cela compte plus qu'il n'y paraît : le polissage manuel modifie les profils, arrondit les bords qui étaient censés rester tranchants et consomme des heures de travail qualifiées de plus en plus difficiles à embaucher. Une surface d'électroérosion à fil ne comporte également aucune bavure, de sorte que les stations d'ébavurage disparaissent de la chaîne de processus.
Les cônes et les contours complexes sont programmés et non refixés
Sur les machines équipées d'axes UV, le fil est incliné tandis que les axes principaux suivent le profil, ainsi un relief de 6 degrés sur une matrice de découpe ou une forte dépouille sur une matrice de poinçonnage est une ligne au programme. La série DKD étend cette fonctionnalité à une grande capacité de coupe conique pour les travaux de matrices pour lesquels l'électroérosion conventionnelle nécessiterait des électrodes spécialement formées et dressées. Les rayons des coins internes sont limités uniquement par le rayon du fil plus l'éclateur, et la saignée est suffisamment étroite pour que le carbure coûteux puisse être étroitement emboîté au lieu d'être retiré par une large fente.
La découpe sans contact protège les parois minces et les éléments fragiles
Le fil n'exerce aucune force mécanique mesurable sur la pièce à usiner, de sorte que les parois minces, les fentes étroites et profondes, les cales empilées et les géométries fragiles en carbure sont coupées sans la déviation, le broutage ou l'écaillage que risquerait une approche de fraisage ou de meulage. Le serrage peut également être plus léger, ce qui raccourcit la configuration et protège les surfaces finies. Lors des travaux de réparation, la même caractéristique permet de récupérer les composants endommagés en coupant autour du défaut au lieu de solliciter davantage la pièce.
Longues courses sans surveillance et coût prévisible des consommables
Une bobine de fil alimente des heures de coupe, et sur les machines alternatives à grande vitesse, un seul fil de molybdène peut effectuer de nombreux travaux avant son remplacement, ce qui maintient les coûts de fonctionnement à un faible niveau. Sur les servomachines de précision, le fil est consommé plutôt que réutilisé, mais la machine compense en s'éteignant avec un comportement de redémarrage fiable. Quoi qu'il en soit, le profil de compétences de l'opérateur change : l'atelier a plus besoin d'un programmeur CAM compétent que d'un fabricant d'électrodes, et un opérateur peut superviser plusieurs machines à la fois.
Pour les travaux traversants, l'électroérosion à fil supprime entièrement la variable d'électrode et remplace le coût de l'outillage par le coût de programmation.
Scores de capacité : l'électroérosion à fil par rapport à l'électroérosion conventionnelle
Les comparaisons sont plus claires lorsque les deux processus sont placés sur la même échelle. Le tableau ci-dessous note l'électroérosion à fil et l'électroérosion à plomb conventionnelle sur six critères que les acheteurs soulèvent le plus souvent lors de la sélection de la machine. Chaque score va de 0 à 100 et reflète les résultats typiques sur les machines de production de la génération actuelle plutôt que les meilleurs cas de laboratoire. Les barres bleu foncé représentent l'EDM filaire et les barres bleu clair représentent l'EDM conventionnel. Un critère est délibérément inclus là où l'électroérosion à plomb l'emporte, car une comparaison honnête devrait montrer les limites de l'électroérosion à fil aussi clairement que ses points forts.
Électroérosion à fil EDM conventionnelle
Les scores de 0 à 100 résument la capacité industrielle typique ; Les barres bleu foncé sont des EDM à fil et les barres bleu clair sont des EDM à plombs conventionnels. | Critère de capacité | Score de capacité relative (0 à 100) |
| Tolérance sur profils traversants | 95
78 |
| Simplicité d'installation (pas de travail d'électrode) | 96
58 |
| Contours complexes et coupe conique | 92
45 |
| Parois minces et éléments fragiles | 94
52 |
| Cavités aveugles et poches 3D | 15
96 |
| Temps de fonctionnement sans surveillance | 90
62 |
L'écart le plus important apparaît dans la rangée de configuration, et la raison est structurelle plutôt que de qualité de la machine. Un travail de plombage ne peut pas commencer tant qu'une électrode n'a pas été conçue, fraisée ou tournée, inspectée et dupliquée pour vérifier son usure, ce qui ajoute des jours de délai de livraison et un coût qui se répète avec chaque nouveau numéro de pièce. L'électroérosion à fil commence à partir d'un programme, d'une bobine de fil et d'un décalage calibré, de sorte que le coût de préparation reste presque indépendant de la complexité du profil. La rangée de tolérance reflète le fait qu'une machine d'électroérosion à fil présente du fil frais à chaque point de la coupe, ce qui évite la dérive due à l'usure qu'accumule une électrode plongeante. La coupe conique est presque un paramètre de programme sur une machine avec des axes UV, tandis qu'un lest aurait besoin d'une électrode fabriquée et dressée séparément pour chaque géométrie de cône.
La manipulation des parois fines et des pièces fragiles découle directement de l'érosion sans contact, car le fil n'exerce aucune force de coupe mesurable sur la pièce. La rangée de cavités borgnes inverse complètement la situation : un fil ne peut pas entrer, tourner et sortir à l'intérieur d'une poche, de sorte que les cavités tridimensionnelles sans passage restent le territoire naturel de l'électroérosion conventionnelle. Le fonctionnement sans surveillance favorise l'électroérosion à fil car une bobine alimente des heures de coupe, et sur les machines à mouvement alternatif à grande vitesse, un seul fil de molybdène peut effectuer de nombreux travaux avant d'être remplacé. Les scores de ce type varient également selon la classe de machine, et une machine à coupes multiples à vitesse moyenne réduit davantage l'écart de finition de surface qu'une machine à grande vitesse en un seul passage. Pour cette raison, considérez les deux processus comme des compléments plutôt que comme des substituts. Si la plupart de vos fonctionnalités sont des profils traversants, l'électroérosion à fil supportera la majorité de la charge et le lest restera inactif le plus souvent. Si les empreintes aveugles du moule dominent votre carnet de commandes, le rapport s’inverse. La plupart des ateliers d'outillage et de matrices traitant une gamme mixte de travaux finissent par exécuter les deux, l'électroérosion à fil couvrant les caractéristiques traversantes de précision et le plomb réservé à la formation de cavités. Le tableau doit donc être lu comme un outil de planification pour la combinaison d'équipements, et non comme un verdict selon lequel un processus est universellement meilleur.
Électroérosion à fil leads on every criterion that a wire can physically reach; conventional EDM keeps one criterion, the blind cavity, completely to itself.
Là où l’EDM conventionnel détient toujours l’avantage
Une comparaison équitable doit indiquer clairement ce que l'électroérosion à fil ne peut pas faire. Un fil est une ligne droite en mouvement continu, et il ne peut couper que là où il peut passer. Les cavités aveugles, les poches fermées, les évidements tridimensionnels profonds et les surfaces de moule sculptées restent donc le territoire naturel de l'électroérosion par plomb, où une électrode façonnée forme une géométrie qu'un fil ne pourrait jamais atteindre. L'électroérosion par plombage conserve également des avantages dans l'ébauche de cavités à grand volume : une fois qu'une électrode standard existe, une énergie d'étincelle élevée élimine rapidement de grands volumes de cavité, et l'huile en tant que diélectrique prend en charge des travaux particuliers en profondeur.
Le tableau ci-dessous en fait un guide de sélection pratique pour les exigences que nous entendons le plus souvent de la part des ateliers de matrices et de moules.
Guide d'acheminement pour les exigences courantes du travail ; les cellules ombrées indiquent quel processus doit effectuer la tâche. | Votre exigence | Meilleur ajustement | Pourquoi |
| Poche aveugle ou cavité sculptée dans un noyau de moule | EDM conventionnelle | Un fil ne peut pas couper une forme qu’il ne peut pas traverser ; une électrode façonnée forme directement la cavité. |
| Poinçon traversant ou insert matrice après durcissement | Électroérosion à fil | Le fil frais maintient la géométrie de la première coupe à la fin, sans électrode à fabriquer ou à porter. |
| Relief conique de 6 à 30 degrés sur matrice de découpe | Électroérosion à fil (taper-capable model) | Les axes UV programment l'angle de conicité ; aucune électrode ou accessoire spécial n'est requis. |
| Fente profonde et étroite avec parois parallèles | Électroérosion à fil | Une largeur de fil constante produit des fentes uniformes, tandis que l'usure des électrodes effilerait les parois. |
| Ébauche en grand volume d'une grande cavité où une électrode standard existe déjà | EDM conventionnelle | L'énergie d'étincelle élevée élimine rapidement le volume de la cavité, sans coût de consommation de fil. |
| Pile à paroi mince ou pièce en carbure fragile | Électroérosion à fil | L'érosion sans contact signifie aucune force de coupe, aucune distorsion et aucun écaillage. |
La plupart des ateliers d'outillage et de matrices qui servent un carnet de commandes mixte finissent par exécuter les deux processus. La vraie décision est le rapport entre eux, et le rapport doit suivre la géométrie des pièces, et non l'habitude ou l'équipement qui se trouve sur le sol.
Électroérosion à fil wins every contest a wire can physically enter; sinker EDM keeps the geometries a wire cannot reach.
Types de machines d'électroérosion à fil dans la gamme POOSN
Au sein de la famille EDM à fil, les machines sont classées selon la stratégie de déplacement du fil et la capacité de coupe, et ces différences se traduisent directement par les valeurs de tolérance, de finition et de conicité qu'un atelier peut promettre à ses clients. POOSN, la marque d'électroérosion à fil de Taizhou Xinchengyang Machinery Manufacturing, construit des machines d'électroérosion à fil depuis 1999 et organise sa gamme en quatre séries afin que les acheteurs puissent rapidement faire correspondre la classe de machine au mélange de pièces.
- Série haute vitesse DK77
EDM à fil haute vitesse alternatif avec fil de molybdène réutilisable et émulsion à base d'eau ; un choix économique pour les travaux d'ébauche, de récupération et de matrice standard. Modèles : DK7725, DK7735, DK7745, DK7745F.
- Série PS-C à vitesse moyenne
Machines multi-coupes à vitesse moyenne pour une tolérance plus serrée et une finition plus fine sur les détails des matrices de précision. Modèles : PS35C, PS45C, PS50C, PS60C.
- Série DK-BC haute-moyenne vitesse
Une classe de transition qui équilibre le débit des machines à grande vitesse avec une précision améliorée pour la production mixte. Modèles : DK35BC, DK45BC, DK50BC, DK60BC.
- Série DKD à grand cône
Découpe conique large dédiée pour le soulagement des matrices et les travaux de dépouille raides sur des tables de plus grandes tailles. Modèles : DK45D, DK55D, DK63D, DK80D.
Au sein de chaque série, le numéro de modèle indique la taille de la table ou la plage de travail, afin qu'un atelier puisse passer des petits poinçons aux grands blocs de matrices sans changer de fournisseur. La sélection se résume généralement à trois questions : la plus grande enveloppe de pièce dont vous avez besoin, l'angle de conicité requis par vos matrices et la classe de tolérance acceptée par vos clients. Les ateliers axés sur la récupération et l'ébauche commencent par la série à grande vitesse, tandis que les ateliers vendant des composants de matrices de précision à des industries exigeantes spécifient généralement la série à vitesse moyenne avec une capacité de coupe multiple.
 Machine EDM de coupe de fil conique CNC DK45D, pour l'usinage de moules de précision Avec une coupe conique de ±30°/40 mm et une précision de 0,08 mm, le DK45D gère les travaux de matrice exigeants ; les ateliers spécifiant la série à vitesse moyenne pour les composants de moules de précision trouveront sa capacité de coupe multiple pertinente. Voir le produit →
Faites d'abord correspondre la série au mélange de pièces ; la taille du modèle à l'intérieur d'une série est une question de capacité, pas une question de capacité.
Applications et points de sélection pour l'électroérosion à fil
Les avantages décrits précédemment sont plus rentables dans les secteurs où les matériaux conducteurs durcis et les profils complexes dominent la charge de travail. Le tableau ci-dessous mappe les cinq secteurs verticaux que nous servons le plus souvent aux pièces à usiner et aux points de sélection de machines qui comptent dans chacun.
Électroérosion à fil applications by industry, with the selection points that matter most in each case. | Industrie | Travail typique d'électroérosion à fil | Points de sélection |
| Fabrication de moules | Poinçons, inserts de matrice, plaques de dévêtissage, inserts de porte, détails d'éjecteur et coupes en relief coniques | Machines multi-coupes à vitesse moyenne pour la tolérance et la finition ; modèles coniques pour angles de dépouille |
| Aérospatiale | Fentes et profilés en alliages durcis et difficiles, outillage de forme, équerres à parois minces | Découpe sans contact pour géométrie délicate ; machines stables pour programmes longs et complexes |
| Métallurgie | Rainures de rouleaux trempées, profils de guidage, plaques d'usure | Tables de plus grande taille et machines robustes à grande ou moyenne vitesse |
| Matériaux spéciaux | Carbure, acier à outils au-dessus de HRC 60, alliages exotiques conducteurs | Choix des fils et réglages de puissance adaptés à chaque matériau ; coupes d'essai recommandées avant la production |
| Entretien et réparation | Rainures de clavette dénudées, dents d'engrenage endommagées, coupe de récupération autour d'un outillage cassé | Série à grande vitesse pour un délai d'exécution rapide et un faible coût d'exploitation |
Dans les cinq secteurs, la même logique s'applique : plus un atelier valorise la répétabilité d'un lot, plus l'avantage de l'électroérosion à fil est important, car la machine ne subit aucune usure des électrodes d'une pièce à l'autre. Pour les travaux de découpage et de réparation de gros volumes où la discipline budgétaire domine, la série à grande vitesse reste le point d'entrée pratique.
 Machine d'électroérosion à fil CNC DK-7735 à grande vitesse (4 axes, charge de 300 kg) Machine de série à grande vitesse avec une capacité de charge de 300 kg et une commande à quatre axes, la sœur du DK-7732 convient aux travaux de découpage et de récupération soucieux de leur budget, offrant un point d'entrée pratique avant de passer aux modèles multi-coupes. Voir le produit →
Avant de vous engager sur un modèle, exécutez vos dessins de pièces via cette courte liste de contrôle.
- Confirmez que la pièce à travailler est électriquement conductrice ; les non-conducteurs sont entièrement en dehors de l’EDM.
- Vérifiez l'épaisseur de la pièce par rapport à l'angle de conicité requis, car le cône effectif diminue à mesure que l'épaisseur augmente.
- Faites correspondre la classe de tolérance à la classe de machine et laissez la capacité de coupe multiple gérer les caractéristiques les plus étroites.
- Choisissez délibérément le type de fil : molybdène pour l'économie sur les machines alternatives, fil enduit pour la vitesse là où la machine le supporte.
- Dimensionnez la table en fonction de votre plus grande pièce de routine, et non en fonction de votre plus grande exception historique.
Sélectionnez d'abord par géométrie et répétabilité des lots ; la classe de machine et le type de fil découlent de ces deux réponses.
Guide de maintenance et d'exploitation pour l'électroérosion à fil
L'entretien de l'électroérosion à fil est plus simple que celui de l'électroérosion à plomb car il n'y a pas d'électrodes à concevoir, à stocker et à réparer, mais la discipline quotidienne décide si les avantages en matière de précision survivent en production. Les éléments ci-dessous sont ceux qui séparent les magasins avec des résultats dimensionnels stables des magasins qui chassent la dérive.
- Vérifiez l'état diélectrique à chaque quart de travail : concentration et propreté de l'émulsion sur les machines à grande vitesse, et conductivité contrôlée sur les machines de précision.
- Vérifier la tension du fil et le suivi de la bobine ; une tension instable ou une vibration de la bobine apparaît immédiatement sous forme de stries visibles sur la surface coupée.
- Inspectez les guides-fils et les contacts d'alimentation électrique pour déceler toute usure au début de chaque quart de travail, car les points de contact usés corrompent l'étincelle avant que quoi que ce soit d'autre ne tombe en panne.
- Gardez la table de travail et la zone de serrage propres, car les débris sous les références déforment discrètement chaque dimension coupée ce jour-là.
- Remplacez les filtres et entretenez le système de chasse d’eau selon un horaire fixe plutôt que sur demande.
- Lubrifiez et inspectez les composants de l'axe conformément au manuel de la machine et enregistrez les contrôles.
- Recalibrez la coupe conique après tout remplacement du guide ou chaque fois que les coupes coniques commencent à s'écarter de l'angle programmé.
- Sauvegardez les programmes, les décalages et les paramètres de la machine, car la récupération après un crash est bien moins coûteuse lorsque les paramètres sont documentés.
La sélection du fil fait également partie de la conversation de maintenance, car le fil-électrode EDM est à la fois un consommable et un déterminant de la qualité.
Types courants de fil-électrode EDM et où chacun d'eux gagne son coût. | Type de fil | Utilisation typique | Notes pratiques |
| Fil de molybdène | Machines alternatives à grande vitesse | Très haute résistance à la traction et longue durée de vie ; un seul fil sert à de nombreux travaux, ce qui permet de maintenir les coûts de fonctionnement à un faible niveau. |
| Fil de laiton | Machines servo de précision | Étincelles stables et finition fiable ; la norme de référence pour les travaux en un seul passage et en multi-coupes. |
| Fil zingué | Découpe asservie à vitesse critique | Le revêtement améliore la stabilité de décharge et le rinçage, augmentant ainsi la vitesse de coupe sur les sections épaisses. |
| Fil à âme d'acier | Profils très épais ou exigeants | Le noyau améliore la rectitude et la résistance à la rupture à haute tension. |
Enfin, documentez les recettes de découpe éprouvées pour chaque matériau et épaisseur. Une bibliothèque de recettes transforme l'expérience individuelle de l'opérateur en un atout d'atelier et rend les performances de tolérance de la machine reproductibles d'une équipe à l'autre.
La plupart des plaintes concernant la qualité de l'électroérosion à fil remontent à l'état diélectrique, à la tension du fil ou à l'usure du guide, et toutes trois sont des éléments d'inspection plutôt que des éléments de réparation.
Choisir un fabricant et un fournisseur d'électroérosion à fil
Les avantages du processus décrits dans cet article ne sont réalisés que sur une machine rigide, précise et supportée. La sélection des fournisseurs mérite donc la même rigueur que la sélection du processus. L'achat auprès d'un fabricant d'électroérosion à fil direct plutôt que d'une société commerciale raccourcit la boucle de rétroaction sur les spécifications, les pièces de rechange et la personnalisation. Demander comment chaque machine est testée vous indique si les chiffres de précision d'un devis sont mesurés sur la machine spécifique ou simplement hérités d'un catalogue.
Pour les acheteurs étrangers, y compris les grossistes et revendeurs ainsi que les utilisateurs finaux, nous suggérons une courte liste de contrôle. Confirmez que le fabricant assemble ses propres machines et contrôle ses composants critiques. Demandez le dossier de test de précision de positionnement de la machine spécifique que vous achetez. Vérifiez si une certification du système de gestion de la qualité soutient le processus de production. Confirmez la capacité de personnalisation, car la taille de la table, la capacité de conicité et les configurations de la machine sont fréquemment ajustées aux pièces du client. La rapidité de réponse et la stabilité de l’approvisionnement sont tout aussi importantes une fois la machine en production, alors posez les deux questions directement avant de comparer les prix.
POOSN répond à ces questions de manière spécifique. Nous sommes l'usine derrière la marque, travaillant dans le domaine de l'électroérosion à fil depuis 1999, avec des machines livrées dans toute la Chine et exportées vers l'Asie du Sud-Est, l'Asie de l'Ouest, l'Europe et les Amériques. La précision de positionnement de chaque machine est testée avant la livraison, les configurations personnalisées font partie de notre service standard, et notre service client et nos engagements d'approvisionnement stable sont publiés plutôt qu'improvisés.
Achetez le fabricant, pas seulement la machine ; les enregistrements de précision, la profondeur de personnalisation et la stabilité des pièces de rechange déterminent le coût sur dix ans.
Foire aux questions
Les questions ci-dessous reviennent à plusieurs reprises dans les demandes de renseignements des ateliers d'outillage évaluant leur première machine d'électroérosion à fil ainsi que des ateliers agrandissant un département d'électroérosion existant.
Quels sont les principaux avantages de l'électroérosion à fil par rapport à l'électroérosion conventionnelle ? Les principaux avantages sont l'élimination des électrodes personnalisées, des tolérances plus strictes et plus reproductibles sur les caractéristiques traversantes, des finitions de surface plus fines avec moins de travail sur établi, une coupe conique programmée, une coupe sans contact pour les pièces fines et fragiles et de longues courses sans surveillance. L'électroérosion conventionnelle conserve un avantage décisif : elle forme des cavités aveugles et tridimensionnelles qu'un fil ne peut atteindre. |
Quelle tolérance et quel état de surface une machine d'électroérosion à fil peut-elle contenir ? L'électroérosion à fil de précision fonctionne généralement dans la plage de plus ou moins 0,003 à 0,005 mm, et les machines multi-coupes à vitesse moyenne stabilisent les dimensions d'un lot en retraçant le profil avec des passes de finition. Les surfaces après les passes d'écrémage sont suffisamment lisses pour que de nombreux détails de matrice évitent complètement le polissage manuel. |
L'électroérosion à fil peut-elle remplacer complètement l'électroérosion conventionnelle ? Non. Toute cavité sans passage nécessite une électrode façonnée. La plupart des ateliers de moulage gèrent donc les deux processus et acheminent chaque tâche par géométrie : les profils traversants vont à l'électroérosion à fil et les cavités borgnes vont à la platine. |
Quels matériaux une machine d'électroérosion à fil peut-elle traiter ? Tout matériau électriquement conducteur, y compris l'acier à outils trempé, le carbure, le cuivre, l'aluminium et les alliages difficiles tels que les nuances de titane. La dureté n'a pratiquement aucune importance pour le processus, c'est pourquoi l'électroérosion à fil coupe plus librement après le traitement thermique, exactement là où l'usinage conventionnel a du mal. |
Quel est le coût de fonctionnement et quel est l’impact du choix du câblage ? Le fil est le principal consommable. Les machines alternatives à grande vitesse réutilisent un seul fil de molybdène pour de nombreux travaux, maintenant ainsi une faible consommation ; les machines de précision consomment du laiton ou du fil revêtu, mais récupèrent le coût grâce aux heures sans surveillance et à la précision du premier passage. Le fil enduit coupe plus rapidement et convient aux sections épaisses, tandis que le molybdène convient à l'économie et à la longue durée de vie. |
POOSN est-il un fabricant direct et les machines peuvent-elles être personnalisées ? Oui. POOSN est la marque de Taizhou Xinchengyang Machinery Manufacturing, un fabricant direct de machines d'électroérosion à fil depuis 1999. Les tailles de table, la capacité de conicité et les configurations de machine peuvent être personnalisées selon les exigences du client, chaque machine est testée en termes de précision de positionnement avant la livraison, et nos engagements en matière d'approvisionnement et de service sont publiés pour les acheteurs. |
Les avantages de l'électroérosion à fil par rapport à l'électroérosion conventionnelle sont structurels, ils s'appliquent donc quelles que soient les marques, les matériaux et les modèles d'équipe, à condition que la machine soit précise et entretenue.
Ressources connexes et recommandation finale
Pour les lecteurs qui souhaitent continuer à partir de là, deux ressources sur notre site étendent la comparaison de cet article à la sélection des machines et à leur application industrielle.
Lorsque vous êtes prêt à agir sur la base de la comparaison, un cadre en trois étapes maintient la décision fondée sur les faits.
- Triez vos six derniers mois de travaux en profils traversants et cavités borgnes, et laissez le rapport choisir le mélange de machines.
- Adaptez la série de machines à la classe de tolérance et aux angles de cône acceptés par vos clients.
- Vérifiez le fournisseur avec des enregistrements de précision de positionnement et une capacité de personnalisation avant de comparer les prix.
Géré de cette manière, le choix cesse d’être un débat entre deux technologies et devient une règle de routage qui réduit discrètement le coût par pièce pendant des années. Si vous souhaitez que cette règle de routage soit appliquée à vos propres dessins, notre équipe d'ingénierie peut examiner des exemples de pièces et recommander une classe de machine et une configuration de la gamme POOSN.
Acheminez le travail par géométrie, achetez par enregistrements de précision et les avantages de l'électroérosion à fil décrits ici s'étendent sur toute la durée de vie de la machine.