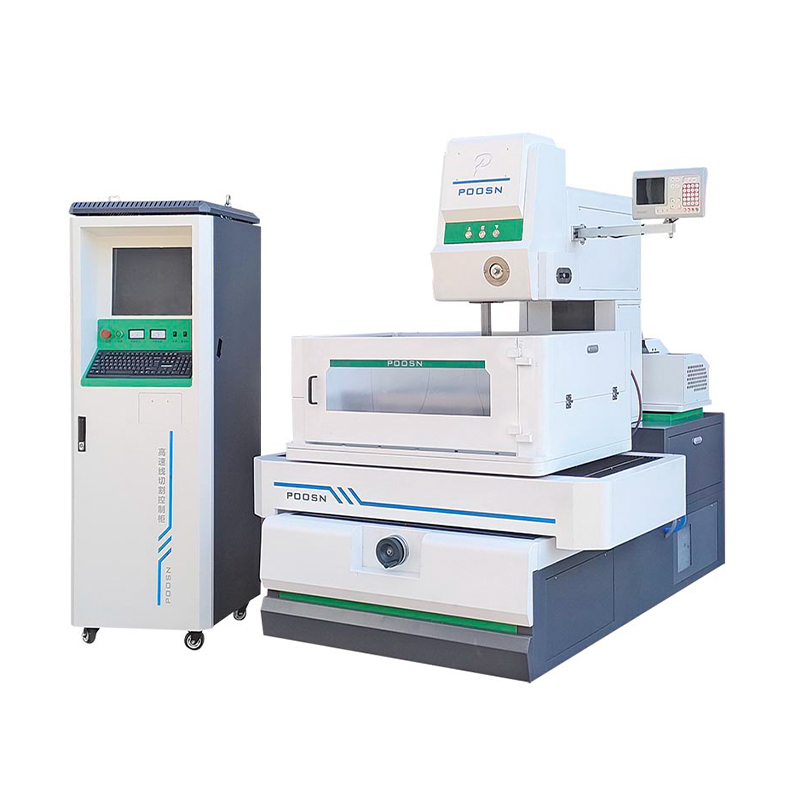
Pour les ateliers évaluant les équipements de coupe de précision, la réponse courte est la suivante : électroérosion à fil La machine utilise un fil métallique alimenté en continu comme électrode pour éroder le matériau conducteur par des décharges électriques contrôlées, permettant ainsi de couper des profils complexes, des tolérances serrées et des matériaux durs sans contact mécanique direct. Acheteurs en recherche fil d'électro-érosion Le traitement choisit généralement entre trois grandes catégories de machines : EDM à fil à vitesse moyenne, EDM à fil à grande vitesse (alternative) et EDM à fil à grande conicité, chacune étant adaptée à différentes combinaisons d'épaisseurs, d'angles de conicité et d'état de surface. Un fil de machine d'électro-érosion Le système est généralement sélectionné en fonction de la géométrie de la pièce, du matériau à découper et du nombre de passes nécessaires pour atteindre une finition cible, plutôt que sur une seule spécification universelle.
Cet article présente les types courants de machines d'électroérosion à fil, comment elles sont structurées en interne, où chaque type a tendance à s'adapter le mieux, comment leurs performances relatives se comparent selon plusieurs critères et ce qu'implique généralement la maintenance continue. Des conseils pratiques de sélection sont inclus tout au long du document, ainsi qu'un tableau comparatif et plusieurs visualisations de données qui résument le positionnement relatif de chaque catégorie de machines.
L'usinage par électroérosion à fil est un processus sans contact qui repose sur l'érosion par étincelle plutôt que sur la force de coupe.
Les machines d'électroérosion à fil à vitesse moyenne sont largement utilisées pour le travail général sur les outils et les matrices.
Les machines d'électroérosion à fil à grande vitesse (à mouvement alternatif) sont courantes là où la réutilisation du fil et la rentabilité sont importantes
Les machines d'électroérosion à fil à grand cône s'adressent aux pièces nécessitant une coupe angulaire importante
Le choix parmi les catégories de machines d'électroérosion à fil dépend moins de la marque que de la capacité de la machine à correspondre à épaisseur de la pièce, angle de conicité requis et tolérance de finition pour les pièces réellement produites.
Types courants de machines d'électroérosion à fil et leurs caractéristiques
Machines d'électroérosion à fil à vitesse moyenne
Les machines d'électroérosion à fil à vitesse moyenne, parfois décrites comme des machines à fil mobile à mouvement alternatif amélioré, font passer le fil d'avant en arrière sur la pièce tout en appliquant plusieurs passes de coupe pour affiner progressivement la surface coupée. Cette catégorie est souvent le point de départ par défaut pour les ateliers d'outillage et de matrices, car elle équilibre raisonnablement bien la vitesse de coupe, l'état de surface et le coût de l'équipement sur une large gamme de géométries de pièces. Le fil est généralement à base de molybdène et est réutilisé lors de plusieurs passages, ce que les magasins considèrent souvent comme un moyen pratique de gérer fil d'électro-érosion consommation sans sacrifier la qualité de finition sur la coupe finale.
Machines d'électroérosion à fil à grande vitesse (à mouvement alternatif)
Les machines d'électroérosion à fil à grande vitesse partagent le principe d'alimentation en fil alternatif, mais sont généralement configurées pour un débit d'ébauche plus rapide, souvent au détriment de la finition de surface par rapport à une configuration à vitesse moyenne fortement taillée. Ces machines ont tendance à convenir aux environnements de production où le temps de cycle compte plus que l'obtention de la surface la plus fine possible et où les opérations de finition ultérieures peuvent déjà faire partie du flux de travail. Étant donné que le fil se déplace d'avant en arrière, une seule bobine peut être utilisée sur de nombreuses pièces, ce qui est fréquemment cité comme un facteur de coût pratique pour l'ébauche de gros volumes.
Machines d'électroérosion à fil à grand cône
Les machines d'électroérosion à fil à grand cône sont construites avec des têtes de guidage de fil et des configurations d'axe capables de maintenir des angles importants entre les guide-fils supérieur et inférieur, ce qui permet au fil de couper des angles de dépouille prononcés dans une pièce en un seul passage. Cette catégorie est généralement sélectionnée pour les pièces telles que les composants de matrices d'estampage, les matrices d'extrusion ou tout autre outillage pour lesquels un profil conique ou étagé prononcé est une exigence fonctionnelle plutôt qu'esthétique. Étant donné que la structure mécanique doit maintenir sa rigidité même lorsque les guide-fils oscillent vers des angles extrêmes, la conception du châssis de la machine et la précision du guidage sont plus importantes ici que dans les machines construites principalement pour la coupe de parois droites.
Concentration structurelle générale par catégorie de machines d'électroérosion à fil
Catégorie de machines
Objectif structurel principal
EDM à fil à vitesse moyenne
Précision de trim multi-passes et positionnement reproductible
EDM à fil à grande vitesse
Fiabilité du dévidage du fil et débit d’ébauche
EDM à fil à grand cône
Rigidité du guide-fil sur des plages d'angles extrêmes
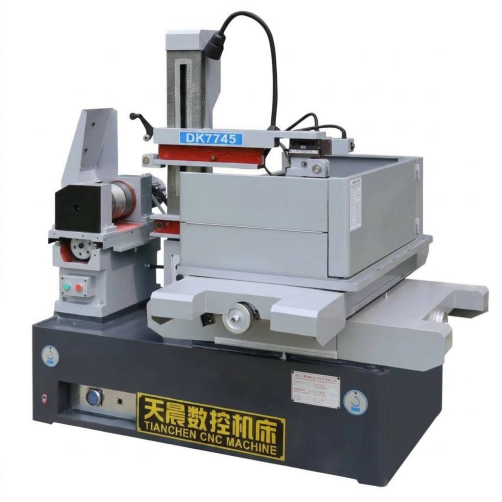
Série PS-C
EDM à fil à vitesse moyenne configuration for general tool and die applications
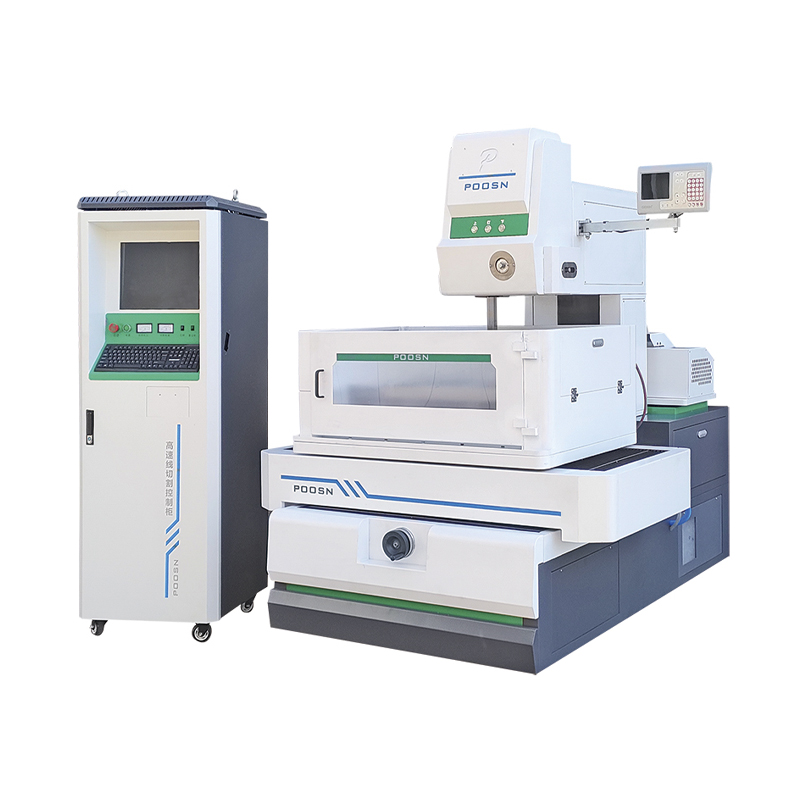
Série DK77-BC
EDM à fil à vitesse moyenne configuration with extended trim-pass control
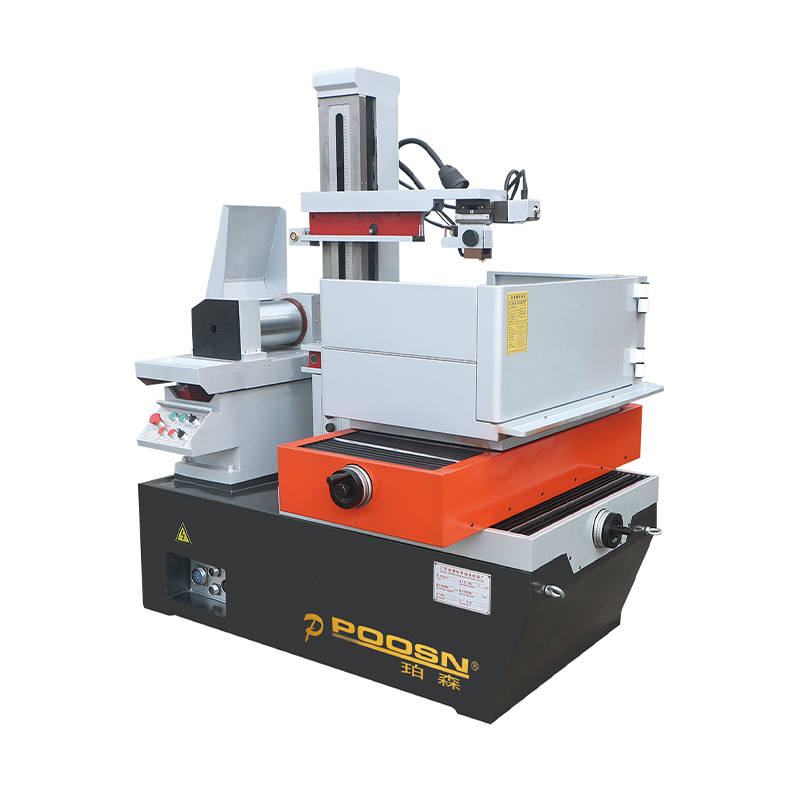
Série DK77-A
Configuration d'électroérosion à fil alternatif à grande vitesse
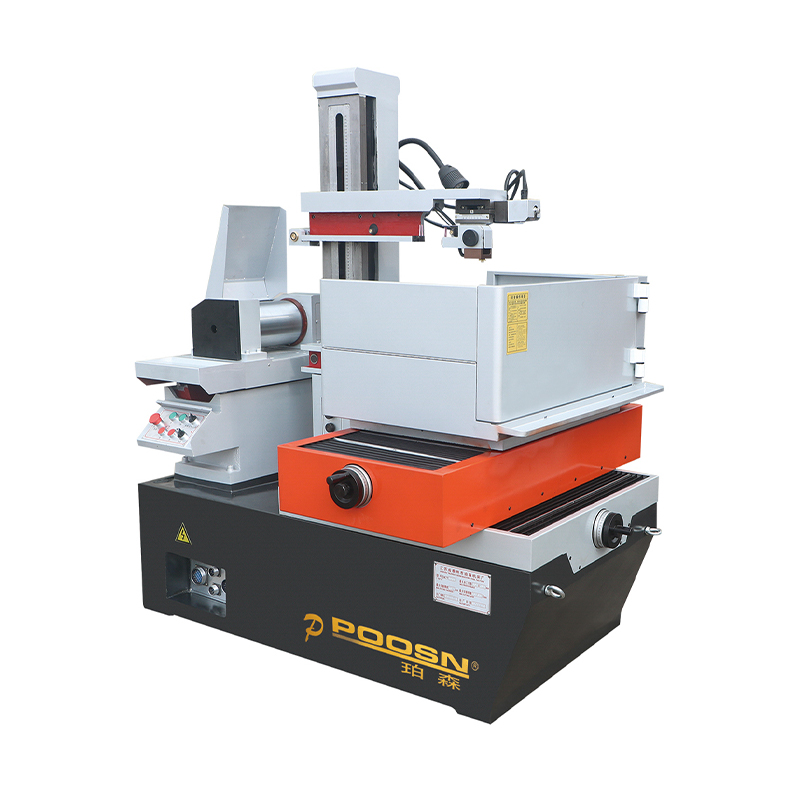
Série DK77-B
Configuration d'électroérosion à fil alternatif à grande vitesse, alternate frame layout
Série DK77-D
EDM à fil à grand cône configuration for steep-angle cutting
Les trois catégories ne sont pas strictement hiérarchiques ; chacun est optimisé pour une combinaison différente de vitesse, de finition et de capacité de conicité plutôt que l’un surclassant simplement les autres.
Comment fonctionnent les machines d'électroérosion à fil : principes et structure
Une machine d'électroérosion à fil élimine le matériau par une série de décharges électriques rapides entre le fil-électrode et la pièce à usiner, toutes deux immergées ou rincées avec un fluide diélectrique, généralement de l'eau déminéralisée. Chaque décharge vaporise une infime quantité de matériau et le fluide diélectrique élimine les débris résultants tout en refroidissant la zone coupée et en aidant à contrôler l'espace de décharge. Étant donné que le fil n'appuie jamais physiquement contre la pièce à usiner, les forces de coupe restent très faibles, ce qui explique en partie pourquoi l'électroérosion à fil est couramment utilisée sur les aciers à outils trempés et d'autres matériaux difficiles à usiner de manière conventionnelle.
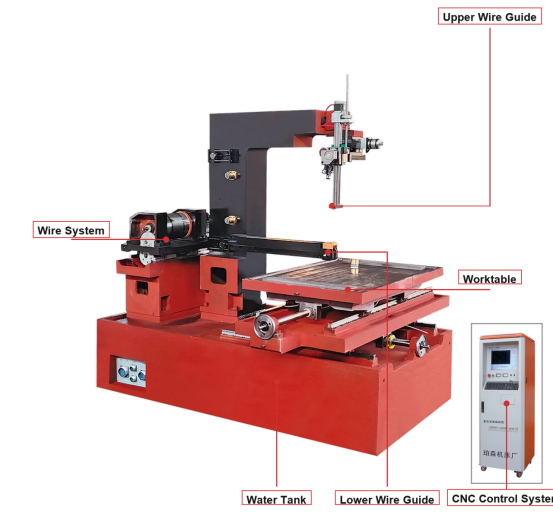
Le positionnement est géré par un système de contrôle CNC qui pilote la table X-Y (et, sur les machines à cône conique, les axes de guidage du fil U-V) selon un profil de pièce programmé, tandis qu'une unité d'alimentation séparée gère les paramètres de décharge tels que la fréquence d'impulsion et le courant. Le châssis mécanique, le système de transport de fil et le système de circulation diélectrique fonctionnent de concert avec l'électronique de commande, de sorte que la rigidité de la machine et la précision du contrôle sont généralement considérées ensemble plutôt que comme des préoccupations distinctes lors de l'évaluation d'une machine.
Système mécanique et structurel
Bâti de machine et coulée de colonnes
Table de travail X-Y et, le cas échéant, axes coniques U-V
Têtes de guidage de fil supérieure et inférieure
Bobine de fil, système de tension et de relevage
Réservoir de fluide diélectrique et circuit de filtration
Système de contrôle et d'alimentation
Contrôleur CNC et interface de programme pièce
Système de servomoteur pour le positionnement des axes
Alimentation impulsionnelle pour la génération de décharges
Circuits de détection d'écart et de contrôle adaptatif
Détection de rupture de fil et verrouillages de sécurité
Parce que la force de coupe est minime, la rigidité de la machine d'électroérosion à fil dépend principalement maintenir la précision du positionnement dans le temps plutôt que de résister à de lourdes charges mécaniques.
Positionnement de la vitesse de coupe relative dans les catégories d'électroérosion à fil
Avant de comparer les chiffres, il est utile de comprendre ce que signifie réellement la « vitesse de coupe » dans un contexte d'électroérosion à fil. La vitesse de coupe réelle dépend fortement du type de matériau, de l'épaisseur de la pièce, du diamètre du fil et du nombre de passes de coupe programmées. Ainsi, tout chiffre n'est qu'un guide approximatif plutôt qu'une valeur fixe. Le tableau ci-dessous présente un index illustratif simplifié plutôt que des valeurs mesurées exactes, destiné à montrer comment les trois catégories de machines se comparent généralement les unes aux autres dans des scénarios typiques de dégrossissage. Un indice plus élevé reflète une catégorie de machine généralement associée à un enlèvement de matière plus rapide au premier passage dans des conditions comparables. Ces chiffres sont fournis à titre indicatif uniquement et ne doivent pas être considérés comme une spécification garantie pour un modèle de machine spécifique.
En lisant le tableau, les machines d'électroérosion à fil à vitesse moyenne se situent généralement vers l'extrémité supérieure de cette échelle illustrative, car la programmation multi-passes leur permet de combiner une ébauche raisonnablement rapide avec des coupes de finition supplémentaires qui récupèrent ensuite l'état de surface. Les machines alternatives à grande vitesse sont positionnées au milieu, reflétant leur rôle commun de machines de travail pour une coupe directe et directe où la finition extrême n'est pas la principale préoccupation. Les machines à grand cône affichent un indice comparativement plus faible sur ce graphique particulier, mais ce n'est pas tant une faiblesse que le reflet de leur priorité de conception : leur géométrie de guide-fil et leur système de contrôle sont optimisés pour maintenir la précision à des angles raides plutôt que pour maximiser le débit de coupe droite. En pratique, un atelier qui découpe principalement des composants de matrices coniques ne choisirait pas une machine basée uniquement sur cet indice, car la capacité de conicité serait le facteur décisif plutôt que la vitesse brute. Il convient également de noter qu'au sein d'une même catégorie, le débit réel varie en fonction du diamètre du fil, de la conductivité du matériau et de l'agressivité avec laquelle les paramètres d'impulsion sont définis. Un fil plus fin permet généralement des détails plus fins mais peut réduire la vitesse de coupe pratique, tandis qu'un fil plus épais peut couper plus rapidement mais limite le plus petit rayon de coin interne réalisable. L'épaisseur de la pièce a un effet similaire : la vitesse de coupe d'une machine donnée diminue généralement à mesure que l'épaisseur du matériau augmente, car le fluide diélectrique doit éliminer les débris d'un canal de décharge plus long. Les stratégies multi-passes compliquent encore davantage toute comparaison d'un seul numéro, dans la mesure où un atelier peut délibérément ralentir le premier passage pour protéger la durée de vie des fils et s'appuyer sur les passes de finition pour la finition, troquant ainsi la vitesse brute contre la cohérence. Pour les acheteurs qui comparent les machines côte à côte, demandez au fournisseur les propres données de coupe d'essai pour le matériau et l'épaisseur spécifiques correspondant à vos pièces plutôt que de vous fier à des catégories généralisées. Enfin, gardez à l’esprit que l’état de la machine, la qualité du fluide diélectrique et la cohérence du dévidage du fil influencent tous la vitesse de coupe réelle autant que la catégorie de machine sous-jacente, de sorte qu’une machine de niveau intermédiaire bien entretenue peut parfois surpasser une machine de spécification supérieure mal entretenue.
Scénarios d'application et critères de sélection clés pour les machines d'électroérosion à fil
Les machines d'électroérosion à fil sont utilisées dans la fabrication d'outils et de matrices, la fabrication de moules, la production de composants aérospatiaux, la fabrication de dispositifs médicaux et diverses applications d'outillage automobile, généralement partout où un matériau conducteur nécessite une coupe de profil précise sans la contrainte mécanique de l'usinage traditionnel. La sélection se résume généralement à faire correspondre les capacités de la machine aux exigences spécifiques des pièces plutôt qu'à choisir une seule « meilleure » configuration pour chaque tâche.
Épaisseur maximale de la pièce que la machine peut accueillir dans son enveloppe de travail
Angle de conicité maximal requis, qui détermine si une configuration à grand cône est nécessaire
Finition de surface cible et si plusieurs passes de finition font partie du processus prévu
Type de matériau et conductivité, car certains matériaux nécessitent des paramètres de décharge ajustés
Volume de production attendu et si la consommation de fil ou le temps de cycle est le facteur de coût le plus important
Compatibilité avec le diamètre de fil existant et les systèmes de fluide diélectrique déjà utilisés dans l'atelier
Les ateliers d'outillage et de matrices qui coupent régulièrement des poinçons d'estampage et des matrices de découpe donnent souvent la priorité à la capacité de conicité et à la répétabilité du positionnement, car ces pièces combinent fréquemment des parois droites avec des sections de relief inclinées. Les fabricants de moules coupant des inserts de noyau et d'empreinte ont tendance à peser lourdement sur la finition de surface, car la surface découpée au fil peut être la finition finale ou peut ne nécessiter qu'un léger polissage par la suite. Les producteurs de composants aérospatiaux et médicaux travaillent fréquemment avec des alliages difficiles et des tolérances dimensionnelles serrées, ce qui met l'accent sur la stabilité du système de contrôle et les performances reproductibles des passes de réglage plutôt que sur la vitesse brute du premier passage.
Le moyen le plus fiable de sélectionner une machine d'électroérosion à fil est de cartographiez vos exigences réelles en matière d'épaisseur, de conicité et de finition de vos pièces par rapport à l'enveloppe de travail et à la plage de conicité déclarées par le fabricant avant de comparer toute autre caractéristique.
Amélioration de la finition de surface lors de coupes successives
L'un des concepts les plus pratiques pour quiconque évalue les processus de fil des machines d'électroérosion à fil est la relation entre le nombre de passes de coupe et l'état de surface obtenu. Un premier passage de dégrossissage élimine généralement rapidement le matériau en vrac mais laisse une surface relativement grossière, car l'énergie de décharge utilisée pour un retrait rapide a tendance à laisser des marques de refonte plus grandes. Les passes de coupe ultérieures utilisent progressivement une énergie de décharge inférieure et des décalages plus serrés, affinant la surface à chaque passe. Les ateliers prévoient généralement deux à quatre passes totales en fonction de la tolérance de finition indiquée sur le dessin de la pièce. Le tableau ci-dessous illustre cette relation générale en utilisant un indice de rugosité relative simplifié plutôt qu'une valeur Ra spécifique liée à une machine ou à un matériau donné.
La forte baisse entre la première et la deuxième passes sur ce graphique reflète le schéma général de l'électroérosion à fil : la plus grande amélioration de la finition de surface vient généralement de l'ajout d'une seule passe de finition après la première ébauche. Chaque passage supplémentaire tend ensuite à apporter une amélioration incrémentielle plus faible, c'est pourquoi de nombreux magasins s'arrêtent à trois ou quatre passages une fois que les rendements décroissants dépassent le temps de cycle supplémentaire. Cette tendance est largement discutée dans la littérature sur les processus EDM et reflète la physique sous-jacente de la réduction de l'énergie de décharge plutôt que les paramètres spécifiques d'un seul fabricant. Un premier passage grossier utilise généralement un courant plus élevé et une durée d'impulsion plus longue pour maximiser le taux d'enlèvement de matière, ce qui crée intrinsèquement une couche de refonte plus profonde et une texture de surface plus grossière. Les passes de coupe réduisent le courant, raccourcissent la durée des impulsions et réduisent souvent le décalage entre le chemin du fil et le profil fini, ce qui permet d'affiner progressivement la surface sans modifier de manière significative les dimensions globales de la pièce. Pour les pièces avec une légende de finition serrée, quatre passes ou plus peuvent être spécifiées, tandis que les pièces destinées à un meulage ou un polissage ultérieur peuvent ne nécessiter qu'une seule coupe grossière. Il convient également de noter que le nombre de passes interagit avec la coupe conique : sur les machines à grand cône, le maintien d'une finition constante sur un angle prononcé peut nécessiter des passes supplémentaires par rapport à une coupe à paroi droite d'épaisseur similaire. Le diamètre du fil et la cohérence de la tension affectent également la prévisibilité avec laquelle une machine converge vers une finition cible sur plusieurs passes, puisque toute variation de la position du fil entre les passes peut annuler l'avantage de finition escompté. Les ateliers qui enregistrent les valeurs Ra réelles mesurées par passe pour leurs propres machines et matériaux obtiendront une image beaucoup plus précise que n'importe quel tableau généralisé, car la finition réelle dépend de la propreté diélectrique, de l'état des fils et du matériau de la pièce autant que du nombre de passes. Enfin, les acheteurs qui comparent la consommation de fil des machines d'électroérosion à fil doivent se rappeler que plus de passes de coupe signifient généralement plus de fil utilisé par pièce, de sorte que les exigences de finition et le coût du fil doivent être pris en compte ensemble lors de la planification du processus.
Secteurs industriels courants utilisant des équipements d'électroérosion à fil
L'adoption de l'électroérosion à fil varie considérablement selon l'industrie, en grande partie en fonction de la fréquence à laquelle un secteur donné a besoin de profils précis découpés dans des matériaux conducteurs durs ou difficiles à usiner. Le travail avec des outils et des matrices reste l'une des applications les plus courantes, car les poinçons, les matrices et les outils associés nécessitent souvent à la fois des matériaux trempés et des tolérances de profil serrées. La fabrication de moules suit de près, en particulier pour les plaquettes à géométrie interne complexe, difficiles à atteindre avec le fraisage conventionnel. Les outils pour l’aérospatiale, les dispositifs médicaux et l’automobile complètent les autres cas d’utilisation importants, chacun mettant l’accent sur le type de matériau, la tolérance et la finition. L'indice d'utilisation relative ci-dessous est illustratif et vise à transmettre les schémas de prévalence généraux communément décrits dans les sources de l'industrie manufacturière plutôt qu'un chiffre précis de part de marché.
Les applications d'outils et de matrices obtiennent les scores les plus élevés sur cet indice illustratif, car les composants d'outillage en acier trempé correspondent presque parfaitement aux atouts de l'électroérosion à fil : le processus traite des matériaux trempés sans les problèmes d'usure des outils associés à la découpe conventionnelle, et il produit les coins internes pointus souvent nécessaires dans les jeux de matrices. La fabrication de moules suit de près pour des raisons similaires, en particulier lorsqu'un insert présente des détails internes fins qui nécessiteraient autrement plusieurs opérations conventionnelles ou des électrodes spécialisées pour l'électroérosion par platine. Les secteurs de l'aérospatiale et de l'automobile affichent une utilisation de milieu de gamme comparable, généralement liée à des composants d'outillage et de montage spécifiques plutôt que d'être appliquée à chaque partie de ces industries. Les applications de dispositifs médicaux, bien que de plus petit volume global, impliquent souvent des exigences de tolérance rigoureuses sur des composants petits et complexes, c'est pourquoi l'électroérosion par fil y reste pertinente, même à un volume d'utilisation comparativement inférieur. Il convient de noter que ces cinq secteurs ne s'excluent pas mutuellement du point de vue d'un atelier, puisqu'une machine d'électroérosion à fil unique dans un atelier peut servir les clients d'outils et de matrices une semaine et les clients d'outillage aérospatial la semaine suivante. La prévalence du secteur évolue également au fil du temps, à mesure que les matériaux et la conception des pièces évoluent, de sorte que la composition réelle de la clientèle d'un atelier constitue un guide plus fiable de l'utilisation prévue des machines que n'importe quel tableau généralisé de l'industrie. Les acheteurs évaluant un grossiste ou un fournisseur de machines d'électroérosion à fil pour un nouvel achat doivent peser davantage sur leur propre mélange de pièces typique que sur les statistiques générales de l'industrie lorsqu'ils spécifient la capacité de la machine. Pour un atelier desservant plusieurs secteurs, la polyvalence sur toute la plage d'épaisseurs et la capacité de conicité sont souvent plus importantes que l'optimisation étroite pour le profil de pièce typique d'un secteur. Étant donné que la fabrication d'outils, de matrices et de moules représente ensemble une part importante des applications courantes, de nombreux fabricants de machines mettent naturellement l'accent sur ces cas d'utilisation dans leurs options de conception et de configuration de produits. Néanmoins, le processus d'électroérosion à fil sous-jacent lui-même est largement axé sur les matériaux et la géométrie plutôt que spécifique à l'industrie, ce qui signifie qu'une machine bien configurée peut généralement servir plusieurs secteurs sans nécessiter d'équipement dédié distinct pour chacun.
Comparaison détaillée des catégories de machines d'électroérosion à fil
La comparaison des catégories de machines d'électroérosion à fil selon plusieurs critères à la fois permet de comprendre pourquoi aucun type n'est universellement préférable. Le graphique radar ci-dessous présente côte à côte cinq critères couramment référencés pour les machines à vitesse moyenne, à vitesse élevée et à forte conicité, en utilisant un indice relatif simplifié de 0 à 10 pour chaque attribut. Ce type de vue multicritère est souvent plus informatif que n'importe quel numéro de fiche technique unique, car il montre les compromis qu'un magasin accepte lorsqu'il choisit une catégorie plutôt qu'une autre. Comme pour les graphiques précédents, les valeurs indiquées sont illustratives et destinées à une orientation générale et ne remplacent pas les spécifications documentées d'une machine spécifique. La lecture de la forme de chaque polygone plutôt que de n'importe quel point unique tend à donner l'image la plus claire du profil global d'une catégorie de machines.
Vitesse moyenne Haute vitesse Grand cône
Le polygone à vitesse moyenne s'étend le plus loin le long des axes de vitesse de coupe et d'état de surface, ce qui est cohérent avec son rôle de machine à usage général qui équilibre la finition multi-passes avec un débit raisonnable. Le polygone à grande vitesse présente sa plus grande extension grâce à la simplicité de maintenance, reflétant le chemin de câble alternatif relativement simple que de nombreux magasins trouvent plus facile à entretenir au quotidien. Le polygone à grande conicité s'étend clairement le plus loin le long de l'axe de capacité de conicité, ce pour quoi cette catégorie est conçue, même si elle affiche une lecture plus modeste de la vitesse de coupe brute. Aucune des trois formes ne domine sur les cinq axes, ce qui renforce visuellement l’idée selon laquelle la sélection d’une machine est un exercice de compromis plutôt qu’une recherche d’une seule meilleure option. Les ateliers qui ont principalement besoin de découpe de parois droites avec une finition de surface solide trouveront probablement le profil à vitesse moyenne le plus adapté à leurs besoins. Les ateliers axés sur l'ébauche de gros volumes où la finition est traitée en aval peuvent plutôt se tourner vers le profil à grande vitesse. Les ateliers travaillant avec des matrices d'emboutissage, des outils d'extrusion ou d'autres composants à angle prononcé trouveront généralement la résistance du profil à grand cône dans cet axe plus importante que ses performances comparativement moyennes ailleurs. Les scores de rigidité sont assez proches dans les trois catégories de cette illustration, ce qui reflète le fait que les machines d'électroérosion à fil n'ont généralement pas besoin de résister à de fortes forces de coupe comme le font les fraiseuses conventionnelles, de sorte que les différences de rigidité structurelle ont tendance à apparaître davantage dans la précision du positionnement à long terme que dans la déviation évidente pendant la coupe. Il convient de rappeler que tout modèle de machine spécifique peut différer de ces profils de catégories généralisées en fonction de ses choix de conception individuels, de son système de contrôle et de sa qualité de fabrication. Les acheteurs sont encouragés à demander des échantillons de coupe d'essai ou des spécifications documentées à un fournisseur de machines d'électroérosion à fil pour le modèle particulier considéré plutôt que de se fier uniquement à des comparaisons au niveau des catégories comme celle-ci. Utilisée avec le tableau ci-dessous, cette vue radar est destinée à permettre une conversation plus éclairée avec un fabricant sur la configuration qui correspond le mieux à la gamme de pièces réelle d'un atelier.
Comparaison générale des catégories de machines d'électroérosion à fil selon des critères d'évaluation communs
Critère
Vitesse moyenne
Haute vitesse
Grand cône
Plage de cône typique
Modéré
Limité
Étendu
Stratégie de finition commune
Plusieurs passes de finition
Garniture simple ou légère
Plusieurs passes de finition
Manipulation typique des fils
Réciproque, réutilisé
Réciproque, réutilisé
Réciproque, réutilisé
Type de pièce le mieux adapté
Profils généraux
Premiers montages à grand volume
Outillage à angle fort
Aucune catégorie de machines d'électroérosion à fil unique ne gagne sur tous les critères ; le bon choix dépend de quels sont les critères les plus importants pour votre mix de pièces réel .
Maintenance et entretien à long terme des équipements d'électroérosion à fil
Un entretien régulier est généralement ce qui différencie une machine d'électroérosion à fil qui conserve sa précision pendant des années d'une machine qui s'écarte prématurément des tolérances. Étant donné que le processus dépend d'un chemin de fluide diélectrique propre, d'une tension de fil stable et d'un positionnement précis du guide-fil, une attention de routine portée à ces systèmes a tendance à être plus importante qu'une simple réparation dramatique.
Surveillez la résistivité du fluide diélectrique et remplacez les filtres régulièrement pour maintenir des conditions de décharge stables.
Inspectez périodiquement les guide-fils et les matrices diamantées, car l'usure affecte directement la précision du positionnement.
Vérifiez l'étalonnage de la tension du fil pour maintenir un comportement de coupe cohérent d'une passe à l'autre.
Nettoyez le chemin d'alimentation du fil et les contacts d'alimentation pour éviter une distribution de courant incohérente
Vérifier périodiquement la précision du positionnement des axes, en particulier après tout déplacement important de la machine
Gardez le réservoir diélectrique et les buses de rinçage exempts de toute accumulation de débris pour maintenir des conditions de rinçage stables.
Les ateliers qui enregistrent l'état du fluide diélectrique, les dates de remplacement des filtres et les contrôles périodiques de précision ont tendance à détecter la dérive plus tôt, ce qui réduit généralement les temps d'arrêt imprévus par rapport à une approche de maintenance purement réactive. L'usure des guides-fils, en particulier, est facile à négliger car ses effets sur la précision des pièces peuvent être progressifs plutôt que soudains. Un intervalle d'inspection fixe est donc souvent plus fiable que d'attendre l'apparition d'un problème visible.
La précision du positionnement sur une machine d'électroérosion à fil est maintenue grâce à vérifications de routine du diélectrique, du guide-fil et de l'étalonnage plutôt que par un seul ajustement ponctuel.
À propos de POOSN – Fabricant professionnel de machines d'électroérosion à fil
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) est un fabricant professionnel spécialisé dans la recherche, le développement et la production de machines d'électroérosion à fil CNC. Avec plus de 30 ans d'expérience dans la fabrication, POOSN a développé une vaste expertise dans la technologie d'électroérosion à fil et les équipements d'usinage de précision.
Notre gamme de produits couvre différentes solutions d'électroérosion à fil, notamment les machines d'électroérosion à fil à vitesse moyenne de la série PSC, les machines d'électroérosion à fil à vitesse moyenne DK60BC et les machines d'électroérosion à fil à grande vitesse de la série DK77. Nous proposons également des configurations de machines personnalisées pour différentes tailles de pièces, matériaux, épaisseurs, exigences de conicité et volumes de production.
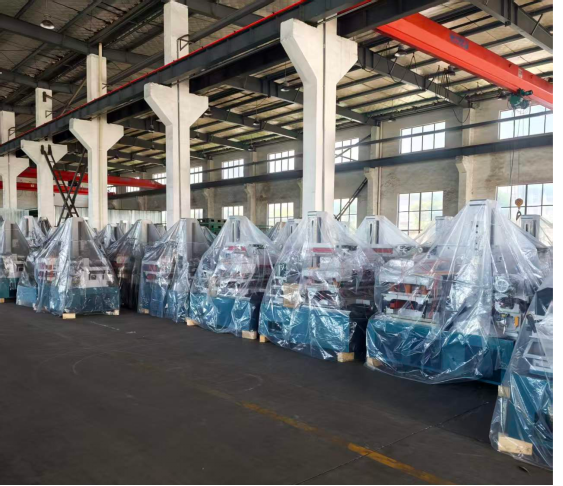
POOSN exploite une usine de fabrication de 13 703 m² avec une équipe professionnelle d'environ 80 employés, dont des ingénieurs R&D et du personnel de contrôle qualité. Notre processus de production couvre l'usinage, l'assemblage de la machine, l'intégration électrique, les tests et l'inspection finale pour garantir des performances stables de la machine avant expédition.
Nous servons les fabricants de moules, les entreprises d'usinage, les distributeurs et les utilisateurs industriels sur les marchés internationaux, avec des services OEM et ODM disponibles pour les besoins spécifiques des clients.
Que vous ayez besoin d'une machine d'électroérosion à fil pour la fabrication de moules de précision, la production générale ou la découpe conique spécialisée, POOSN peut vous recommander une solution adaptée en fonction des exigences de votre application.
Travailler avec un fabricant qui couvre sous un même toit les catégories d'électroérosion à fil à vitesse moyenne, à grande vitesse et à grande conicité peut simplifier l'approvisionnement pour les magasins qui gérer une gamme mixte de géométries de pièces .
Questions fréquemment posées sur les machines d'électroérosion à fil
T1. Qu'est-ce qu'une machine d'électroérosion à fil ?
Une machine Wire EDM utilise un fil d'électrode en mouvement continu et des décharges électriques contrôlées pour couper des matériaux électriquement conducteurs. Il est largement utilisé pour les moules, les matrices, les outils de précision et les composants nécessitant des profils complexes et une précision d'usinage élevée.
Q2. Comment fonctionne une machine d'électroérosion à fil ?
La machine guide un mince fil d'électrode à travers la pièce tandis que des décharges électriques contrôlées éliminent la matière. Le fluide diélectrique refroidit la zone d'usinage et élimine les débris, tandis que le système CNC contrôle le chemin de coupe.
Q3. Quels matériaux une machine d'électroérosion à fil peut-elle couper ?
L'électroérosion à fil peut couper de nombreux matériaux électriquement conducteurs, notamment l'acier à outils, l'acier trempé, l'acier inoxydable, le cuivre, le laiton, l'aluminium, le carbure et d'autres alliages conducteurs. Les performances de coupe dépendent du matériau, de l’épaisseur et des paramètres d’usinage.
Q4. Quelle est la différence entre l'électroérosion à fil à vitesse moyenne et à grande vitesse ?
Les machines d'électroérosion à fil à vitesse moyenne offrent généralement un équilibre entre efficacité de coupe, précision et état de surface, ce qui les rend adaptées aux applications générales d'usinage et de moulage. Les machines d'électroérosion à fil à grande vitesse se concentrent davantage sur l'efficacité de coupe et la productivité de la production.
Q5. Quelle est la précision d'une machine d'électroérosion à fil ?
La précision de l'usinage dépend de la structure de la machine, du système CNC, de la tension du fil, du matériau de la pièce, de l'épaisseur et des paramètres d'usinage. Pour les applications nécessitant une précision spécifique, les clients doivent fournir le dessin de leur pièce et leurs exigences afin que le fabricant puisse évaluer la configuration de machine appropriée.
Q6. Combien de temps dure le fil de molybdène ?
La durée de vie du fil de molybdène dépend de la vitesse de coupe, du temps d'usinage, du matériau de la pièce, de l'épaisseur, des paramètres électriques et de la tension du fil. Une inspection régulière et un entretien approprié peuvent aider à maintenir des performances d'usinage stables et à prolonger la durée de vie des fils.
Q7. Comment choisir la bonne machine d'électroérosion à fil ?
Tenez compte du matériau de la pièce, de l'épaisseur, de la taille, de la précision requise, de l'état de surface, de l'angle de conicité et du volume de production. Fournir ces spécifications au fabricant est le meilleur moyen de sélectionner un modèle et une configuration de machine appropriés.
Q8. Comment choisir un fabricant fiable d'électroérosion à fil ?
Tenez compte de l'expérience de fabrication du fabricant, de la qualité des machines, de la capacité de production, du contrôle qualité, du support technique, de la disponibilité des pièces de rechange et du service après-vente. Un fabricant fiable devrait également être en mesure de recommander une machine en fonction des exigences réelles de votre application.