Lorsqu'un atelier de moulage essaie de découper un poinçon en carbure avec un programme d'électroérosion à fil standard, le premier signe de problème est généralement un fil cassé ou un coin surdimensionné. Le carbure, ou carbure de tungstène, n'est pas seulement dur ; il est électriquement conducteur mais thermiquement sensible, et sa phase liante se comporte différemment de l'acier. L'électroérosion à fil pour le carbure est tout à fait réalisable, mais la fenêtre entre une coupe nette et une pièce mise au rebut est plus étroite que ce à quoi la plupart des opérateurs s'attendent. La réponse pratique consiste à traiter le carbure comme une catégorie de processus à part entière : choisissez une machine avec un contrôle de décharge stable, sélectionnez le fil approprié et planifiez plusieurs passes d'écrémage. Ce guide explique ce qui change lorsque la pièce est en carbure, comment adapter les spécifications de la machine au travail et où un fabricant chinois d'électroérosion à fil s'intègre dans l'image d'approvisionnement.
À retenir : Le carbure peut être coupé de manière fiable par électroérosion à fil, mais le succès dépend d'une énergie de décharge contrôlée, d'une sélection appropriée du fil et d'une machine capable d'effectuer des opérations de coupe multiples cohérentes.
Pourquoi le carbure se comporte différemment dans l'électroérosion à fil
Le carbure de tungstène est un matériau composite : des grains durs de carbure de tungstène maintenus ensemble par un liant métallique, généralement du cobalt ou du nickel. Cette structure lui confère une résistance à l’usure exceptionnelle, mais elle crée également des défis spécifiques pour l’usinage par électroérosion. Les grains de carbure ont des points de fusion très élevés, tandis que le liant fond à une température beaucoup plus basse. Lors d'une étincelle, le liant peut être préférentiellement érodé, laissant des grains sans support qui peuvent se détacher au lieu de fondre proprement. C'est pourquoi le carbure produit souvent une surface plus rugueuse et une couche de refonte plus large que l'acier à outils sous la même énergie de décharge.
Un autre facteur est la résistivité électrique. Le carbure est conducteur, mais sa résistivité est supérieure à celle de l'acier. Cela signifie que le canal de décharge se forme différemment et que la machine doit fournir une tension en circuit ouvert légèrement plus élevée pour déclencher l'étincelle de manière cohérente. Si le générateur ne peut pas s'adapter, vous obtenez des décharges instables, des ruptures de fil et une mauvaise précision des coins. La conductivité thermique est également inférieure à celle de l'acier, donc la chaleur se concentre près de la coupe. Sans refroidissement adéquat et sans intervalles d'impulsions contrôlés, des microfissures peuvent apparaître à la surface du carbure. Ces effets ne sont pas théoriques ; ils apparaissent dans les premiers millimètres d'une coupe d'essai et dictent l'ensemble du plan de processus.
Comparaison du comportement d'électroérosion à fil entre le carbure de tungstène et l'acier à outils (D2). | Propriété | Carbure de tungstène | Acier à outils (D2) | Implications sur le processus |
| Dureté (HV) | 12h00-18h00 | 600-800 | Le carbure nécessite une énergie de décharge inférieure pour éviter les microfissures. |
| Résistivité électrique | Plus haut | Inférieur | Plus haut open-circuit voltage needed for stable ignition. |
| Conductivité thermique | Inférieur | Plus haut | La chaleur reste près de la coupe ; plus de passes d'écrémage et de refroidissement sont nécessaires. |
| Phase liante | Cobalt ou nickel | Aucun | Le liant peut être sélectivement érodé, affectant l’intégrité de la surface. |
| Taux de suppression typique | 20 à 50 % d'acier | Référence | Planifiez des temps de cycle plus longs ou grossiers avec WEDM à grande vitesse. |
| Finition de surface après une coupe | Ra 3,2–6,3 µm | Ra 2,0–4,0 µm | La stratégie multi-coupes est obligatoire pour les tolérances serrées. |
| Usure des fils | Plus haut | Modéré | Utilisez du fil enduit ou augmentez la vitesse du fil pour réduire la casse. |
À retenir : La structure composite du carbure et sa résistivité plus élevée signifient que les paramètres standard de l’acier seront sous-performants ; le processus doit être adapté dès la première étincelle.
Comment l'électroérosion à fil coupe le carbure : principe et limites pratiques
L'électroérosion à fil élimine la matière grâce à des décharges électriques contrôlées entre un fil-électrode en mouvement et la pièce à usiner, tous deux immergés dans de l'eau déminéralisée. Chaque décharge fait fondre et vaporise un infime volume de matière. Pour le carbure, l’énergie de décharge doit être suffisamment faible pour éviter les chocs thermiques, mais suffisamment élevée pour éroder les grains durs. Le résultat est une coupe relativement lente mais précise qui ne dépend pas de la dureté du matériau. C'est là le principal avantage : un poinçon en carbure 90 HRA peut être découpé avec la même configuration que celle utilisée pour l'acier trempé, à condition d'ajuster les paramètres.
La limite pratique est la couche de refonte. Dans le carbure, la couche de refonte peut contenir des microfissures, une teneur accrue en cobalt et même du carbone libre. Si la pièce est utilisée dans une matrice d’emboutissage à cycle élevé, ces microfissures peuvent se propager sous charge. La solution est une séquence de coupes multiples : une ou plusieurs coupes grossières pour enlever la majeure partie, suivies de deux à quatre coupes de finition qui réduisent progressivement la couche endommagée. Chaque coupe n’enlève que quelques microns, mais elle stabilise la surface et améliore la précision dimensionnelle. Sur une machine d'électroérosion à fil à vitesse moyenne, le fil se déplace de manière unidirectionnelle, de sorte que les conditions de décharge restent cohérentes de haut en bas. Cette cohérence est la raison pour laquelle le WEDM à vitesse moyenne est souvent préféré pour les outils en carbure.
Une autre limite est le rinçage. Les débris de carbure sont abrasifs et peuvent s'accumuler dans la coupe si la pression de rinçage est trop faible. Mais un rinçage excessif peut faire vibrer le fil et provoquer sa rupture. Les opérateurs commencent généralement avec une pression de rinçage plus faible et ne l'augmentent que si la coupe montre des signes de court-circuit. L'eau diélectrique nécessite également une attention régulière : la conductivité doit être maintenue entre 5 et 15 µS/cm et les filtres doivent être propres pour éviter que les ions cobalt ne s'accumulent dans le réservoir.
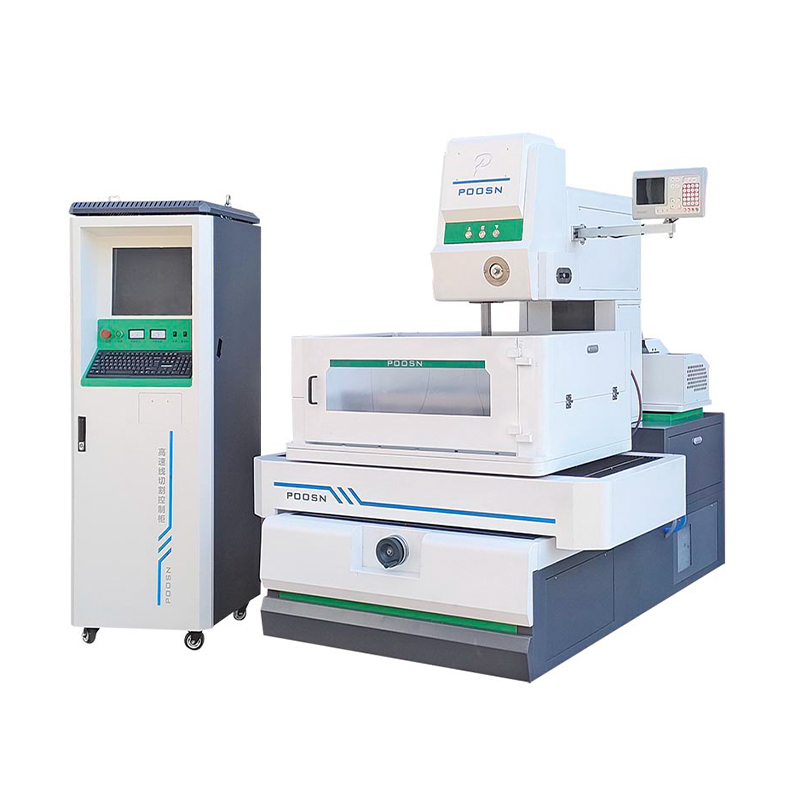
 Machine d'électroérosion à fil à vitesse moyenne CNC de précision PS35C La machine d'électroérosion à fil à vitesse moyenne de la série PS35C est un équipement spécialement conçu pour la coupe de précision de pièces de taille moyenne, offrant une efficacité de travail élevée... Voir le produit →
À retenir : La coupe au carbure est un processus à coupes multiples ; la coupe grossière enlève de la matière, mais les coupes de coupe déterminent si le carbure survit en service.
Spécifications des machines importantes pour le carbure
Tous les électroérosions à fil ne sont pas également adaptés au carbure. Les spécifications clés sont la résolution du contrôle de décharge, la stabilité de la tension du fil et le nombre de passes de coupe. L'électroérosion à fil à grande vitesse (HS-WEDM) utilise un fil alternatif et est rentable pour l'ébauche, mais sa finition de surface et sa précision dans les coins sont limitées. L'électroérosion à fil à vitesse moyenne (MS-WEDM) utilise un chemin de fil unidirectionnel, ce qui réduit l'usure du fil et offre une meilleure intégrité de surface. Pour le carbure, la différence est significative : une machine à vitesse moyenne peut contenir ±0,005 mm sur une plaquette en carbure, tandis qu'une machine à vitesse élevée peut avoir du mal à maintenir ±0,02 mm.
Comparaison des types de machines pour les applications d'électroérosion à fil carbure. | Type de machine | Chemin de fil | Précision typique | Finition de surface | Meilleure utilisation du carbure |
| WEDM à grande vitesse (HS-WEDM) | Fil de molybdène alternatif | ±0,015–0,02 mm | Ra 2,5–3,2 µm | Ébauche, formes simples, pièces sensibles aux coûts |
| WEDM à vitesse moyenne (MS-WEDM) | Fil unidirectionnel | ±0,005–0,01 mm | Ra 0,8–1,6 µm | Matrices de précision, poinçons, finition multi-coupes |
| WEDM à grand cône | Unidirectionnel ou alternatif | ±0,01–0,015 mm | Ra 1,6–2,5 µm | Moules complexes avec angles de dépouille, inserts carbure |
Lorsque vous comparez une machine d'électroérosion à fil CNC pour le travail du carbure, regardez au-delà de la précision globale. Renseignez-vous sur l'énergie de décharge minimale, la résolution de la servocommande et si la machine peut ajuster automatiquement les paramètres pour chaque passe de trim. Une machine dotée d’un châssis rigide et d’une compensation thermique conservera la précision sur de longues coupes. Pour les sections en carbure lourdes, un diamètre de fil plus grand (0,25 mm au lieu de 0,20 mm) peut améliorer le rinçage et réduire la casse du fil, mais il augmente également la largeur de saignée. Le compromis doit être évalué par rapport à la géométrie de la pièce.
Série PS-C
WEDM à vitesse moyenne pour matrices et poinçons de précision en carbure.
Série DK-BC
Équilibre WEDM haute-moyenne vitesse entre coût et précision.
Série DKD
Coupe à grand cône pour les inserts de moules en carbure complexes.
Série DK77
WEDM à grande vitesse pour l'ébauche économique des blocs en carbure.
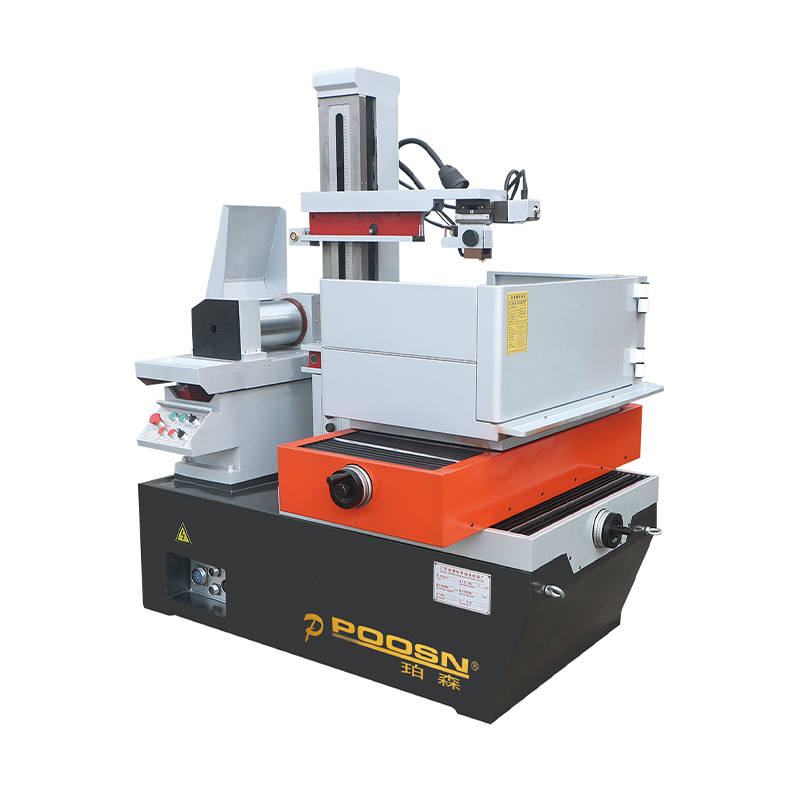
 Machine d'électroérosion à fil CNC DK-7745 à grande vitesse (4 axes, course de 400 × 600 mm) EDM à fil haute vitesse DK-7745 : un appareil spécialement conçu pour les formes complexes et les pièces de haute précision, offrant des performances d'usinage précises et fiables. Ce Mac... Voir le produit →
À retenir : Pour le carbure, privilégiez un WEDM à vitesse moyenne avec une capacité de coupe multiple ; Il est préférable de réserver les machines à grande vitesse à l'ébauche ou aux fonctions non critiques.
Sélection de fils-électrodes pour le carbure
Le fil-électrode n’est pas seulement un consommable ; cela fait partie de la recette du processus. Pour le carbure, le fil doit résister à l’usure et maintenir une décharge stable. Le fil de laiton ordinaire est courant pour l'acier mais s'use rapidement dans le carbure car le liant cobalt accélère la diffusion. Le fil zingué offre un meilleur rinçage et une usure moindre, ce qui en fait un choix populaire pour l'ébauche en carbure. Pour les passes de finition, un fil recuit par diffusion ou un fil composite avec un noyau à haute teneur en zinc peut fournir une surface plus fine et réduire le risque de lixiviation du cobalt.
Le fil de molybdène est standard sur les machines WEDM à grande vitesse. Il est solide et peut supporter des tensions élevées, mais il produit un éclateur plus large et laisse une surface plus rugueuse. Si vous utilisez une machine à grande vitesse pour l'ébauche en carbure, le fil de molybdène est acceptable. Cependant, pour les dimensions finales, passez à une machine à vitesse moyenne avec du fil de laiton ou enduit. Le tableau ci-dessous résume les options de câblage courantes.
Options de fil-électrode pour l'électroérosion à fil de carbure. | Type de fil | Plage de diamètre | Revêtement | Avantages pour le carbure | Limites |
| Laiton brut | 0,20 à 0,30 mm | Aucun | Faible coût, bon pour l'acier | Forte usure du carbure, mauvais rinçage |
| Laiton zingué | 0,20 à 0,30 mm | Zinc | Meilleur rinçage, réduction des ruptures de fil | Coût légèrement plus élevé |
| Recuit par diffusion | 0,20 à 0,25 mm | Surface riche en zinc | Excellent état de surface, faible usure | Idéal pour les passes de finition uniquement |
| Molybdène | 0,18 à 0,25 mm | Aucun | Haute résistance à la traction, réutilisable | Surface plus rugueuse, trait de scie plus large |
| Composite (noyau en acier) | 0,20 à 0,30 mm | Laiton/zinc | Haute tension, idéal pour les pièces hautes | Plus haut cost, specific machine requirements |
À retenir : Faites correspondre le fil à la passe : utilisez du fil revêtu ou en molybdène pour l'ébauche et du fil recuit par diffusion pour la finition en carbure afin de minimiser les dommages de surface.
Graphique : Taux d'élimination du carbure et état de surface par type de machine
La relation entre le taux d'enlèvement et l'état de surface est le compromis central dans l'électroérosion au fil carbure. Une coupe plus rapide signifie généralement une énergie de décharge plus élevée, ce qui laisse une couche de refonte plus épaisse. Une coupe plus lente avec plusieurs passes de finition améliore l'intégrité de la surface mais augmente le temps de cycle. Comprendre cet équilibre vous aide à choisir la bonne stratégie de machine et de processus. Le tableau ci-dessous compare trois catégories de machines courantes sur deux dimensions : le taux d'enlèvement relatif et l'état de surface réalisable. Les valeurs sont normalisées pour une pièce en carbure de tungstène de 40 mm d'épaisseur avec 12 % de liant cobalt.
Taux d'enlèvement relatif et état de surface par type de machine
WEDM à grande vitesse (ébauche)
WEDM à vitesse moyenne (multi-coupes)
WEDM à grand cône (complex shapes)
Un pourcentage plus élevé indique une meilleure performance par rapport au meilleur résultat dans chaque catégorie. Le taux d'enlèvement et l'état de surface sont inversement corrélés dans les opérations en un seul passage.
Le graphique rend le compromis visible. Le WEDM à grande vitesse offre le taux d'élimination le plus élevé, atteignant 95 % du maximum normalisé, mais son état de surface se classe au plus bas, à 40 %. Cette combinaison est acceptable pour l'ébauche d'une ébauche en carbure où un meulage ou une finition ultérieure éliminera la couche endommagée. En revanche, le WEDM à vitesse moyenne abandonne une certaine vitesse (taux d'enlèvement de 65 %) mais atteint un score de finition de 90 %, ce qui signifie qu'il peut produire un insert de matrice en carbure qui nécessite peu ou pas de polissage manuel. WEDM à grand cône se situe au milieu : 75 % d'enlèvement et 70 % de finition, reflétant sa capacité à couper des éléments angulaires sans trop sacrifier la qualité de la surface.
Pour un atelier de moulage coupant une plaquette en carbure complexe avec une dépouille de 15 degrés, la machine à grand cône peut être la seule option pratique. La coupe en angle doit être réalisée en une seule fois et la finition de la surface doit être suffisamment bonne pour éviter un travail manuel. Dans ce cas, le score de finition de 70 % se traduit par un Ra d'environ 1,8 µm, ce qui est acceptable pour de nombreux noyaux de moules à injection. Si l'insert nécessite un Ra 0,8 µm, l'atelier devra effectuer des passes de découpe supplémentaires sur une machine à vitesse moyenne, réduisant ainsi le taux d'enlèvement à 50 % ou moins.
Le graphique montre également pourquoi la sélection des machines ne peut pas être basée sur un seul numéro. Une machine à grande vitesse avec un taux d'enlèvement de 95 % peut terminer une ébauche en 2 heures, mais si elle laisse une couche de refonte de 20 µm, l'opération de finition ultérieure peut prendre 6 heures. Une machine à vitesse moyenne peut prendre 3 heures pour la même ébauche, mais la couche de refonte ne fait que 8 µm, donc la finition prend 2 heures. Le temps de cycle total favorise la machine à vitesse moyenne et l'intégrité de la surface du carbure est meilleure. C'est le calcul que les outilleurs expérimentés effectuent avant de proposer un travail en carbure.
Une autre observation du graphique est l’écart entre le taux de suppression et le score final. Pour le WEDM à grande vitesse, l’écart est de 55 points de pourcentage ; pour la vitesse moyenne, c'est 25 points ; pour un cône large, c'est 5 points. Un écart plus petit signifie que la machine est plus équilibrée, mais l’équilibre n’est pas toujours l’objectif. Si la pièce est une simple plaque d’usure rectangulaire en carbure avec des tolérances généreuses, le grand espace de la machine à grande vitesse n’a pas d’importance. Si la pièce est un poinçon de précision avec une tolérance de 0,005 mm, le jeu le plus petit de la machine à vitesse moyenne est essentiel.
Enfin, considérez que les valeurs du graphique sont normalisées pour une pièce spécifique. Changer la qualité du carbure (par exemple, de 12 % de cobalt à 6 % de cobalt) entraînera une baisse des scores de finition, car la teneur plus faible en liant rend le matériau plus cassant et sujet aux microfissures. L'augmentation de l'épaisseur de la pièce de 40 mm à 80 mm réduira également les taux d'enlèvement dans tous les domaines, mais la machine à vitesse moyenne peut mieux conserver son avantage de finition car elle maintient une tension de fil constante. Ces variables signifient que le graphique doit être utilisé comme point de départ et non comme spécification fixe.
À retenir : Le tableau confirme que le WEDM à vitesse moyenne offre le meilleur équilibre pour le carbure, mais que les machines à grande vitesse ont toujours leur place pour l'ébauche lorsque l'intégrité de la surface n'est pas le facteur limitant.
Applications courantes du carbure et guide de sélection
L'électroérosion au fil de carbure est utilisée dans les industries où la résistance à l'usure et la précision sont toutes deux essentielles. Les applications les plus courantes comprennent les matrices d'estampage, les outils de poinçonnage, les matrices d'étirage, les plaques d'usure et les inserts de moules à injection. Dans chaque cas, la pièce en carbure doit être découpée dans sa forme finale après frittage et meulage, et l'électroérosion à fil est souvent le seul procédé capable de produire la géométrie requise sans provoquer de fissures. Par exemple, une matrice d'emboutissage progressif pour connecteurs électriques utilise des inserts en carbure aux profils complexes ; L'électroérosion à fil coupe le profil et les angles de dépouille en une seule configuration.
Lors de la sélection d'un fil EDM pour le carbure, commencez par l'enveloppe de la pièce et la tolérance. Si la pièce mesure plus de 300 mm × 400 mm, vous aurez besoin d'une machine avec une table de travail plus grande et un châssis stable. Si la tolérance est inférieure à ±0,01 mm, privilégiez un WEDM à vitesse moyenne avec contrôle en boucle fermée et compensation thermique. Si la pièce présente des conicités supérieures à 15 degrés, une machine à grand cône est nécessaire. Le tableau ci-dessous résume la logique de sélection.
Guide de sélection pour l'électroérosion à fil carbure par exigences d'application. | Exigence de candidature | Type de machine recommandé | Spécification clé | Fil typique |
| Ébauche de gros blocs de carbure | WEDM à grande vitesse | Taux d'enlèvement élevé, grande table de travail | Molybdène 0.20 mm |
| Matrices et poinçons de précision | WEDM à vitesse moyenne | Multi-coupes, précision de ±0,005 mm | Laiton zingué 0.25 mm |
| Moules complexes avec dépouille | WEDM à grand cône | Cône jusqu'à 30°, tension stable | Recuit par diffusion 0.25 mm |
| Petits inserts délicats | WEDM à vitesse moyenne | Faible énergie de décharge, finition soignée | Recuit par diffusion 0.20 mm |
| Production en grand volume | WEDM à vitesse moyenne | Enfilage automatique des fils, AWC fiable | Fil composite 0,30 mm |
Au-delà de la machine, considérez le coût total du processus. Le carbure coûte cher et une pièce mise au rebut peut coûter des centaines, voire des milliers de dollars. Cela rend la fiabilité de la machine d'électroérosion à fil essentielle. Une machine dotée d’un système d’enfilage automatique réduit le risque d’erreur humaine, mais ajoute à la complexité. Pour un atelier qui coupe quotidiennement du carbure, l’investissement est justifié. Pour un atelier qui coupe occasionnellement du carbure, une machine plus simple avec filetage manuel peut suffire. La décision doit être basée sur le volume annuel de travail au carbure et la valeur des pièces coupées.
 Machine EDM de coupe de fil conique CNC DK45D, pour l'usinage de moules de précision EDM à fil à grand cône série DK45D : spécialement conçue pour les tâches de coupe de haute précision à grand cône, cette série est idéale pour l'usinage de précision nécessitant des... Voir le produit →
À retenir : Adaptez la machine aux exigences d'enveloppe, de tolérance et de conicité de la pièce ; pour le carbure, la précision et l’intégrité de la surface l’emportent généralement sur la vitesse pure.
Conseils d'entretien et de fonctionnement pour l'électroérosion à fil en carbure
La coupe au carbure exerce une contrainte supplémentaire sur le système d'électroérosion à fil, les intervalles de maintenance doivent donc être plus courts que pour le travail de l'acier. L'eau diélectrique doit rester propre : les ions cobalt et tungstène s'accumulent rapidement et si la conductivité dépasse 15 µS/cm, la stabilité de la décharge en souffre. Vérifiez la résine de déionisation et les filtres toutes les 100 heures de coupe au carbure, ou plus souvent si la machine fonctionne en continu. La température de l'eau doit être contrôlée à ± 1°C pour éviter la déformation thermique de la pièce.
Les guides-fils et les sabots de contact s'usent plus rapidement avec le carbure car les débris abrasifs pénètrent dans le chemin de rinçage. Inspectez les guides toutes les 200 heures et remplacez-les si le diamètre du fil change de plus de 0,01 mm. La tension du fil doit être maintenue à l’extrémité supérieure de la plage de la machine, mais pas au point de provoquer la rupture du fil. Pour un fil revêtu de 0,25 mm, une tension de 12 à 15 N est typique sur une machine à vitesse moyenne. Sur une machine à grande vitesse avec fil de molybdène, la tension est généralement de 8 à 12 N.
Sur le plan opérationnel, la règle la plus importante est de ne jamais sauter les passes de trim. Une pièce en carbure qui semble acceptable après une ébauche échouera souvent en service car la couche de refonte contient des microfissures. Exécutez au moins deux passes de découpe et, pour les matrices critiques, exécutez-en quatre. La première passe de coupe supprime 20 à 30 µm, la seconde supprime 10 à 15 µm et les passes finales suppriment 5 µm ou moins. Maintenez la pression de rinçage modérée pendant les passes de coupe pour éviter les vibrations du fil. Si la machine le permet, utilisez une vitesse de fil inférieure pour le passage final afin de réduire les marques de fil.
Enfin, documentez les paramètres de chaque nuance de carbure et géométrie de la pièce. Les nuances de carbure provenant de différents fournisseurs peuvent se comporter différemment, et une recette qui fonctionne pour un lot peut ne pas fonctionner pour un autre. Tenez un journal de l'énergie de décharge, de la fréquence d'impulsion, de la vitesse du fil et de la pression de rinçage. Au fil du temps, ce journal devient une base de connaissances précieuse qui réduit le temps de configuration et le taux de rebut.
À retenir : Le carbure exige des cycles de maintenance plus courts et une discipline stricte en matière de coupes multiples ; lésiner sur les passes de finition est le moyen le plus rapide de mettre au rebut une pièce coûteuse.
FAQ : EDM à fil pour le carbure
L'électroérosion à fil peut-elle couper du carbure de tungstène ? Oui. Le carbure de tungstène est électriquement conducteur, donc l'électroérosion à fil peut le couper. Cependant, le processus nécessite une énergie de décharge inférieure et plusieurs passes de finition, car le liant de cobalt peut être érodé de manière sélective. Sans paramètres appropriés, la coupe peut produire des microfissures et une surface rugueuse. |
Quelle machine d'électroérosion à fil est la meilleure pour le carbure ? Une machine d'électroérosion à fil à vitesse moyenne (MS-WEDM) avec une capacité de coupe multiple est généralement la meilleure. Il maintient une tension constante du fil et offre une finition de surface fine. Le WEDM à grande vitesse peut être utilisé pour l'ébauche, mais il ne convient pas aux dimensions finales sur le carbure. |
Combien de passes de coupe sont nécessaires pour le carbure ? Au moins deux passes de finition et jusqu'à quatre pour les matrices de précision. Chaque passage élimine progressivement moins de matière : 20 à 30 µm, 10 à 15 µm et 5 µm ou moins. Les passes de finition éliminent la couche de refonte et améliorent l'intégrité de la surface. |
Quel fil est le meilleur pour couper le carbure ? Laiton zingué wire is a good all-purpose choice for roughing and intermediate cuts. For finishing, diffusion-annealed wire provides a finer surface. Molybdenum wire is acceptable for high-speed roughing but leaves a rougher finish. |
Comment éviter les microfissures sur la surface en carbure ? Utilisez une faible énergie de décharge, gardez le diélectrique propre et ne sautez jamais les passes de coupe. Maintenez également une tension de fil stable et une pression de rinçage modérée. Si des microfissures apparaissent encore, réduisez la durée d'impulsion et augmentez l'intervalle d'impulsion. |
Un fabricant chinois d'électroérosion à fil peut-il fournir des machines pour le travail du carbure ? Oui. De nombreux fabricants chinois d'électroérosion à fil, dont Taizhou Xinchengyang, produisent des machines à vitesse moyenne et à grand cône adaptées au carbure. La clé est de vérifier la capacité de coupe multiple de la machine, sa stabilité thermique et son service après-vente avant de l’acheter. |
À retenir : Les réponses à la FAQ confirment que l'électroérosion au fil carbure est un processus mature, mais qu'il nécessite la bonne machine, le bon fil et la bonne stratégie de coupes multiples pour éviter des pannes coûteuses.
Où trouver des machines d'électroérosion à fil pour le carbure
Si vous évaluez une machine d'électroérosion à fil pour la production de carbure, la voie la plus fiable consiste à travailler directement avec un fabricant qui comprend le matériau. Taizhou Xinchengyang Machinery Manufacturing Co., Ltd construit des machines d'électroérosion à fil depuis 1999, avec la marque POOSN créée en 2003. La société propose quatre gammes de produits couvrant la coupe à grande vitesse, à vitesse moyenne et à grand cône, qui peuvent toutes être configurées pour le travail du carbure. Les machines à vitesse moyenne de la série PS-C sont particulièrement bien adaptées aux matrices de précision en carbure, tandis que la série à grande vitesse DK77 gère l'ébauche de manière économique. La série DKD à grand cône s'adresse aux inserts de moule complexes avec des caractéristiques angulaires.
En tant que fabricant chinois d'électroérosion à fil, la société exporte vers l'Asie du Sud-Est, l'Asie occidentale, l'Europe et les Amériques, et fournit une assistance en anglais, russe et arabe. L'usine se concentre sur un approvisionnement stable, des configurations personnalisées et un service réactif. Pour les acheteurs qui ont besoin d'une machine de découpe par fil EDM fiable pour le carbure, le processus de sélection doit inclure un examen du système de contrôle de décharge de la machine, la disponibilité du micrologiciel multi-coupe et l'expérience du fabricant avec les matériaux durs.
À retenir : L'approvisionnement auprès d'un fabricant chinois expérimenté d'électroérosion à fil vous donne accès à des machines éprouvées à vitesse moyenne et à grand cône qui peuvent être adaptées à la production de carbure.