Guide des matériaux de fil EDM : Comment choisir le bon type de fil pour votre Mac WEDM
2026-09-09
Un atelier de moulage à Huangyan nous a un jour appelé pour nous plaindre de performances. Une toute nouvelle machine d'électroérosion à fil à vitesse moyenne coupait à environ 60 % de sa vitesse nominale, et le fil se cassait toutes les quatre-vingt-dix minutes pendant le quart de nuit. L'alimentation électrique, les guides et le diélectrique ont tous été vérifiés et jugés normaux. Lorsque notre ingénieur a visité l'atelier, la réponse était sur la bobine : l'opérateur utilisait un fil de laiton importé bon marché d'un diamètre nominal de 0,25 mm, mais le diamètre mesuré variait entre 0,246 mm et 0,258 mm le long d'un échantillon de 50 m. Le fil inégal a provoqué des écarts de décharge fluctuants, un courant de coupe instable et finalement une rupture. Le matériau du fil EDM était le véritable problème.
Ce n’est pas une histoire inhabituelle. Dans l'électroérosion à fil, le fil est l'électrode qui transfère chaque étincelle à la pièce à usiner, de sorte que son matériau décide de la vitesse à laquelle les étincelles peuvent être générées, de leur stabilité et de la durée pendant laquelle le fil survivra avant que son diamètre ne descende en dessous d'un niveau acceptable. La conclusion vient d'abord : pour toute machine WEDM, le choix du matériau du fil EDM est un paramètre de processus, pas simplement un achat de consommable. Changer le matériau du fil peut améliorer la vitesse de coupe de 30 à 50 %, améliorer la finition de surface d'un niveau complet et réduire le coût par millimètre carré de coupe.
Cet article explique ce que fait réellement le matériau de fil EDM, compare les types courants - laiton, laiton zingué, fil recuit par diffusion, molybdène, tungstène et fil à âme d'acier - et propose un itinéraire de sélection pratique basé sur le type de machine, le matériau de la pièce à usiner, les exigences de précision et le budget d'achat. Il est rédigé du point de vue d'un fabricant de machines WEDM qui teste ces matériaux métalliques dans notre propre atelier de production depuis plus de deux décennies.
Pourquoi le matériau du fil EDM détermine vos performances de coupe
En électroérosion à fil, un mince fil métallique se trouve entre deux buses de guidage, tandis que la pièce se déplace sous contrôle CNC. Le fil et la pièce ne se touchent jamais ; au lieu de cela, des milliers de décharges électriques par seconde érodent le matériau par fusion et vaporisation. Le fil doit donc effectuer quatre tâches en même temps : conduire le courant de décharge, résister à la chaleur de l'étincelle, supporter la tension qui maintient la trajectoire de coupe droite et passer en douceur à travers des guides et un mécanisme d'enfilage automatique. Le matériau du fil détermine dans quelle mesure il effectue les quatre tâches.
Le résultat pratique est que la même machine, le même programme CNC et la même pièce peuvent produire des résultats très différents avec différents matériaux de fil. Un fil de laiton à haute conductivité permet un courant de décharge plus important et une coupe plus rapide, mais si son point de fusion est bas, le fil s'use rapidement et la saignée se rétrécit. Un fil de molybdène résiste longtemps à l'usure, mais sa plus faible conductivité limite la fréquence des étincelles. Un fil revêtu de zinc donne une décharge stable car le zinc se vaporise à une température plus basse, c'est pourquoi le fil revêtu est préféré pour la coupe de finition.
Cinq propriétés qui définissent un bon matériau de fil EDM
Lors de l'évaluation d'un matériau de fil EDM, les ingénieurs de procédés doivent comparer cinq propriétés. Ces propriétés proviennent des exigences physiques du processus d’électroérosion et apparaissent également sur les fiches techniques de tout fabricant ou fournisseur de fil sérieux.
Résistance à la traction. Le fil doit résister à une tension élevée sans se rétrécir ni se casser. La tension contrôle la rectitude de la ligne de coupe, en particulier sur les pièces hautes et les coupes coniques. Les fils à haute résistance sont fabriqués à partir d'alliages ou de composites plus résistants tels que des fils à âme d'acier et recuits par diffusion.
Résistance aux fractures. Un fil peut se rompre non seulement à cause d’une surcharge mais également à cause de microfissures provoquées par un chauffage et un refroidissement répétés au point d’étincelle. La résistance à la rupture est essentielle lorsque le fil est réutilisé, comme dans les applications de fil de molybdène.
Conductivité électrique. Une conductivité plus élevée permet un flux de courant plus important et donc une vitesse de coupe plus élevée. Le cuivre a une excellente conductivité, mais sa faible résistance oblige les fabricants à faire des compromis avec le laiton ou à ajouter un noyau solide.
Température de vaporisation. La surface du fil se vaporise à chaque décharge, donc un point de vaporisation plus bas signifie que l'étincelle s'enflamme plus rapidement et que l'âme du fil reste plus froide. C'est pourquoi la phase gamma riche en zinc améliore les performances : le revêtement de zinc brûle tandis que le noyau en laiton reste intact.
Dureté et consistance de la surface. Une surface uniforme et sans débris produit des étincelles constantes et réduit le risque de chauffage localisé. La dureté affecte également le comportement du fil dans les guides et sa résistance à l'abrasion des bords de la pièce.
De plus, le diamètre du fil et la rondeur de sa section déterminent la largeur de saignée et le rayon de coin interne minimum. Un fournisseur qui ne peut pas maintenir une tolérance de diamètre entre 0,003 et 0,005 mm environ créera des problèmes qu'aucun choix de matériau ne pourra résoudre.
À retenir : Le matériau du fil EDM est un paramètre du processus : il modifie la vitesse, la finition, la durée de vie du fil et le coût, il doit donc être sélectionné avec la même discipline que les réglages d'impulsion de la machine.
Les principaux types de matériaux de fil EDM comparés
Le marché propose une large gamme de matériaux de fil EDM, mais la majeure partie de la production se répartit en quelques familles. Le tableau ci-dessous répertorie les principaux types, leur composition, leur conductivité relative, leur résistance à la traction et leurs applications typiques. Des notes détaillées suivent le tableau.
Matériaux de fil EDM courants et leurs caractéristiques typiques.
Matériel
Composition
Conductivité vs cuivre
Résistance à la traction
Applications typiques
Cuivre
Cu 99,9%
100%
Faible
Travaux de laboratoire, coupes très légères, recherche
Laiton
Cu 65 % / Zn 35 % (Asie), 63/37 (États-Unis/UE)
Environ 28-30%
Moyen
Découpe générale, production sensible aux coûts
Laiton zingué (phase gamma)
Laiton core with zinc-rich coating
Environ 28-30% with surface effect
Moyen-high
Moules de précision, matrices d'emboutissage, découpes de finition
Recuit par diffusion
Laiton core with diffused zinc layer
Stabilité de surface améliorée
Élevé
Filetage automatique, aéronautique, travail du carbure
Molybdène
Mo 99,9 %
Environ 30%
Très élevé
Élevé-speed WEDM, reused wire, low-cost cutting
Tungstène
W 99,9%
Environ 31%
Très élevé
EDM à petits trous, détails fins, pièces à haute température
Noyau en acier
Noyau en acier avec couche extérieure en laiton ou en cuivre
Moyen
Très élevé
Pièces fines, coupes coniques, coupes hautes
Fil de laiton
Le fil de laiton est un alliage de cuivre et de zinc, les ratios les plus courants étant de 65/35 en Asie et de 63/37 aux États-Unis et en Europe. Le laiton est la norme de l'industrie car il équilibre le coût, la conductivité, la résistance et les performances de coupe pour la majorité des travaux WEDM. Sa principale limite est l'usure : le point de fusion relativement bas signifie que le fil perd son diamètre plus rapidement que les types revêtus ou recuits par diffusion. Il est donc idéal pour les passes d'ébauche et la découpe à usage général où la finition de surface n'est pas critique. Pour une machine à vitesse moyenne, le fil de laiton représente toujours un choix d'entrée de gamme solide pour les ateliers qui souhaitent un faible coût de consommables.
Fil de laiton zingué (phase gamma)
Le fil de laiton zingué, également appelé fil de phase gamma, possède une couche externe riche en zinc qui se vaporise à une température plus basse que le noyau en laiton. Lorsque le revêtement se vaporise, il refroidit la zone d'étincelle et améliore l'allumage de la décharge suivante, ce qui rend le courant de coupe plus stable. Le résultat est moins de ruptures de fil, une vitesse de coupe légèrement plus élevée et une meilleure finition de surface par rapport au laiton brut. De nombreux fabricants de moules de précision utilisent du fil zingué pour les passes de finition et réservent le laiton brut pour l'ébauche.
Fil recuit par diffusion
Le fil recuit par diffusion est produit en chauffant un fil zingué afin que le zinc se diffuse dans le noyau en laiton, créant ainsi une couche d'alliage uniforme avec une résistance à la traction élevée et une excellente intégrité de surface. C'est le matériau préféré pour les machines à enfilage automatique, car sa haute résistance et sa surface propre réduisent les échecs d'enfilage. Le fil recuit par diffusion fonctionne également bien sur les pièces hautes, sur l'acier à outils trempé et dans les alliages aérospatiaux, où la rupture du fil lors d'une coupe profonde est coûteuse.
Fil de molybdène
Le fil de molybdène est un fil métallique pur doté d'une très haute résistance à la traction et d'une résistance à l'usure exceptionnelle. C'est le matériau standard des machines d'électroérosion à fil à grande vitesse, en particulier de la série DK77, car il est réutilisable : le fil circule d'avant en arrière dans la zone de coupe sous faible tension et l'usure est répartie sur une grande longueur. Le compromis est une conductivité plus faible, ce qui limite le courant de coupe ; par conséquent, les machines WEDM à grande vitesse coupent plus lentement que les machines à vitesse moyenne utilisant du laiton ou du fil enduit, mais le coût des consommables par pièce est très faible. Les ateliers qui réparent de vieux moules ou découpent des pièces de quincaillerie simples choisissent souvent le fil de molybdène pour cette raison.
Fil de cuivre, fil de tungstène et fil à âme d'acier
Le fil de cuivre a la conductivité la plus élevée mais est mécaniquement faible, il est donc rarement utilisé dans les machines WEDM modernes, sauf pour des tests spéciaux en laboratoire ou des coupes très légères. Le fil de tungstène a un point de fusion extrêmement élevé et une résistance élevée, mais le prix est élevé et la vitesse de coupe est faible ; il est principalement utilisé pour l'électroérosion à petits trous et les fils fins inférieurs à 0,10 mm où la résistance est essentielle. Le fil à âme d'acier est constitué d'un centre en acier à haute résistance recouvert d'une couche de laiton ou de cuivre ; il offre une très haute résistance à la traction sur un petit diamètre, ce qui le rend utile pour la coupe conique et pour les pièces très fines où une grande saignée détruirait la pièce.
À retenir : Le laiton reste la valeur par défaut, le laiton zingué est la mise à niveau, le fil recuit par diffusion est le choix de précision et le fil de molybdène est l'option économique pour les machines WEDM à grande vitesse.
Comparaison des matériaux de fil EDM en un coup d'œil
Regarder un tableau de propriétés laisse encore un acheteur dans l’incertitude, car chaque matériau l’emporte sur un critère différent. La résistance à la traction vous indique la tension que le fil peut supporter avant qu'il ne se serre et ne se brise. La conductivité impose une limite supérieure au courant de coupe et donc à la vitesse. La résistance à l'usure vous indique combien de temps le fil conserve son diamètre nominal avant que la saignée ne commence à rétrécir. Le graphique radar ci-dessous compare le laiton, le laiton zingué, le molybdène et le fil recuit par diffusion selon six critères sur un indice de 0 à 100, ce qui rend les compromis visibles sur une seule image.
Laiton Laiton zingué Molybdène Recuit par diffusion
Le motif le plus évident est que le fil de laiton présente le polygone le plus arrondi, sans sommet remarquable. Son score de rentabilité de 80 est le plus élevé du secteur, mais la résistance à l'usure de 50 et la vitesse de coupe de 55 maintiennent les performances globales à un niveau bas. En pratique, cela signifie que le laiton brut reste une base fiable pour l'usinage général, et non le fil le plus rapide et le plus durable.
Le laiton zingué pousse le polygone vers l'extérieur en termes de résistance à l'usure et de vitesse de coupe, c'est exactement pourquoi le fil enduit est devenu la norme dans le travail des matrices d'estampage et des moules de précision. La couche de zinc se vaporise à une température plus basse que le noyau en laiton, de sorte que l'étincelle s'enflamme plus rapidement et que la décharge reste plus stable à des fréquences d'impulsion élevées. Une décharge stable signifie également moins de couches de refonte sur la surface, ce qui réduit le travail restant pour les passes de finition.
Le fil de molybdène présente la stratégie inverse : une résistance à la traction très élevée à 85 et une excellente résistance à l'usure à 90, mais une conductivité sensiblement inférieure à 40. Cette combinaison convient aux machines de coupe à fil à grande vitesse qui réutilisent la même bobine sur plusieurs passes, car le principal facteur de coût est la consommation de fil et non la vitesse de coupe. La limite de conductivité explique également pourquoi les machines au molybdène ne peuvent pas atteindre la même vitesse de coupe maximale que les machines à fil enduit sur des blocs d'acier épais.
Le fil recuit par diffusion offre la plus grande surface fermée, ce qui indique l'ensemble de propriétés le plus équilibré. Sa vitesse de coupe de 85 et son état de surface de 85 sont les plus élevés parmi les quatre matériaux, ce qui en fait un premier choix pour la coupe de finition de l'acier à outils trempé et pour les machines à filetage automatique. Le compromis est le prix : le fil recuit par diffusion coûte nettement plus cher que le laiton standard, la décision finale est donc économique plutôt que technique. Pour un atelier utilisant une machine à vitesse moyenne, le passage du laiton au fil zingué ou recuit par diffusion est généralement rentable en quelques pièces. Pour une machine à grande vitesse DK77 qui utilise déjà du molybdène, le passage au laiton ou au fil enduit nécessiterait un réglage de puissance et une configuration de tension différents, ce qui est donc rarement justifié. Le graphique radar confirme donc la conclusion d'ouverture : choisissez le polygone qui correspond à vos priorités, et non le fil livré par défaut avec la machine.
À retenir : Aucun matériau de fil EDM ne gagne sur chaque axe ; le meilleur choix est celui dont le polygone correspond à votre priorité, que ce soit la vitesse, la finition, la durée de vie du fil ou le coût.
Choisir le matériau du fil EDM pour votre type de machine WEDM
La machine constitue la première condition limite pour la sélection du fil, car l'alimentation électrique, le système de guidage et le chemin d'alimentation du fil sont conçus autour d'une famille de fils. À Taizhou Xinchengyang, nous produisons quatre séries principales : DK77 à grande vitesse, DK-BC à haute vitesse moyenne, PS-C à vitesse moyenne et DKD à grand cône. Les recommandations de matériaux de fils ci-dessous reflètent les paramètres électriques de chaque série et les habitudes de nos clients dans les salles d'outillage et les ateliers de production.
WEDM haute vitesse (série DK77) : fil de molybdène
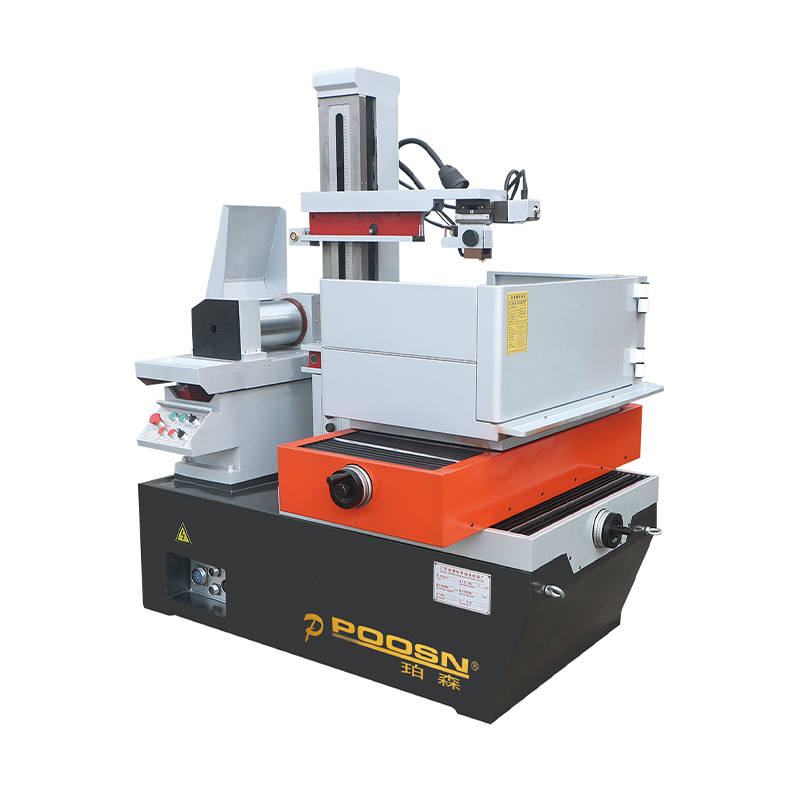
Les machines DK77 sont les machines classiques de coupe à fil à grande vitesse utilisées en Chine et sur de nombreux marchés d'exportation. Ils utilisent généralement du fil de molybdène d'un diamètre de 0,12 à 0,20 mm, et le fil est réutilisé en inversant le sens de la bobine. Étant donné que le fil traverse la zone de coupe à plusieurs reprises, la résistance à l’usure est plus importante que la conductivité électrique ; c'est pourquoi le fil de molybdène pur reste le choix dominant. Pour les acheteurs qui utilisent une machine DK7725 pour l'acier moulé standard, un fil de molybdène de bonne qualité avec une rondeur constante et une surface propre offrira une coupe stable et une longue durée de vie de la bobine.
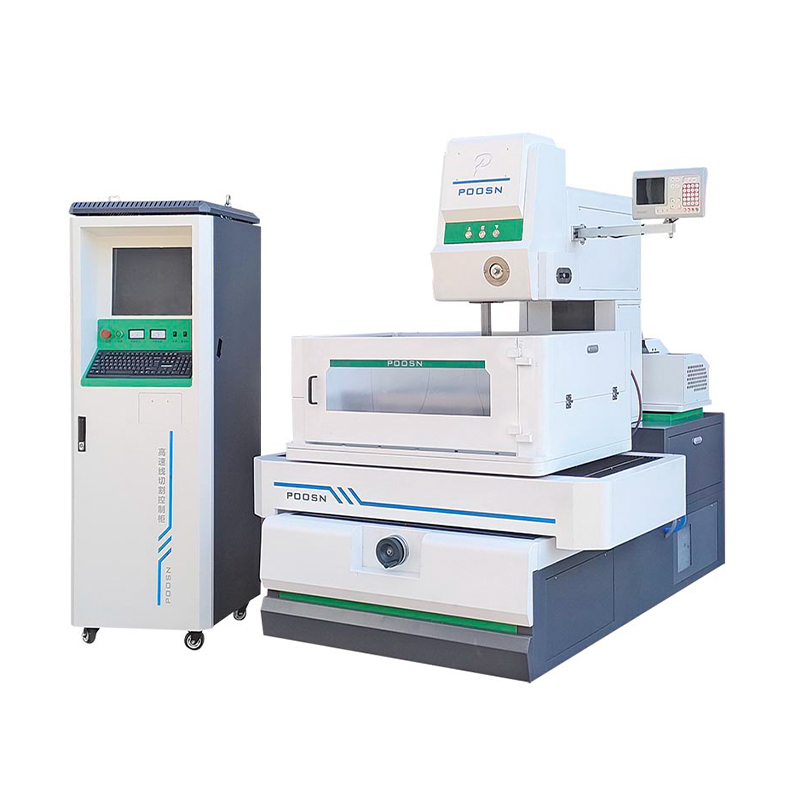
WEDM à vitesse moyenne (séries PS-C et DK-BC) : fil en laiton ou zingué
Les machines de coupe à fil à vitesse moyenne sont conçues pour offrir une meilleure finition de surface et une efficacité de coupe plus élevée que les machines à grande vitesse. L'alimentation produit des impulsions à haute fréquence qui fonctionnent mieux avec du fil de laiton ou de laiton zingué. Le laiton brut est acceptable pour les travaux généraux et pour la première passe de coupe. Pour les passes de finition, le fil zingué améliore sensiblement la rugosité de la surface et réduit les risques de stries. Les clients utilisant une machine à vitesse moyenne PS35C pour l'emboutissage des inserts de matrice passent généralement du fil de laiton au fil zingué après la première bobine, et l'amélioration de la passe de finition est visible dans le temps de polissage après la coupe.
WEDM à large cône (série DKD) : fil uniforme à haute résistance
La coupe à grand cône nécessite que le fil s'incline à travers les guides supérieur et inférieur tout en conservant un bord de coupe droit. Toute variation du diamètre du fil ou de la résistance à la traction modifie l'angle de conicité réel et crée un écart dimensionnel sur la hauteur de la pièce. Pour les machines DKD à grand cône, nous recommandons un fil zingué ou recuit par diffusion avec une excellente consistance de diamètre, généralement 0,20-0,25 mm. Le revêtement maintient la décharge stable lorsque le fil est incliné, et la résistance à la traction plus élevée réduit la déflexion du fil qui autrement arrondirait les bords supérieur et inférieur du cône.
Ressources connexes : Si vous êtes encore en train de décider si une machine à grande vitesse ou une machine à vitesse moyenne convient à votre production, lisez notre comparaison des Machines d'électroérosion à fil à grande vitesse ou à moyenne vitesse . Et avant de commander du fil en grande quantité, vérifiez comment identifier un fabricant direct versus société commerciale , car la qualité du fil et le support technique sont très différents dans les deux cas.
À retenir : Adaptez la famille de fils à la série de machines : molybdène pour le DK77 à grande vitesse, fil en laiton ou en zinc pour les PS-C et DK-BC à vitesse moyenne, et fil revêtu à haute résistance pour le DKD à grand cône.
Diamètre du fil et sa relation avec le matériau du fil
Le diamètre du fil est la deuxième décision après le matériau, et les deux sont liés. Un matériau à haute résistance à la traction peut être étiré à un diamètre plus fin sans se briser, c'est pourquoi les fils à âme d'acier et de molybdène sont disponibles jusqu'à 0,10 mm, tandis que le laiton ordinaire est normalement utilisé entre 0,20 et 0,30 mm. Le diamètre détermine la largeur de la saignée, le rayon interne minimum et la quantité de matière à enlever ; il interagit également avec les paramètres électriques de la machine.
Effet du diamètre du fil sur la géométrie de coupe et l'utilisation typique.
Diamètre (mm)
Largeur de saignée typique (mm)
Rayon d'angle minimum (mm)
Utilisation typique
0.10
0,14-0,16
0.08
Détails fins, pièces de montre, fentes étroites
0.15
0,19-0,22
0.10
Electronique de précision, feuilles minces
0.20
0,24-0,28
0.14
Inserts de moule de précision, petites matrices
0.25
0,30-0,35
0.18
Acier de moule standard, matrices d'estampage
0.30
0,36-0,42
0.22
Pièces épaisses, coupe grossière
0.33
0,40-0,46
0.25
Vitesse d'ébauche maximale, enlèvement de matière élevé
Le rayon d'angle minimum est d'environ la moitié du diamètre plus l'espace de décharge, donc un fil de 0,25 mm avec un espace de 0,03 mm laisse un rayon proche de 0,18 mm. Si la conception nécessite un coin pointu, le programme peut ajouter une petite boucle ou l'opérateur doit passer à un fil plus fin. Un fil plus fin coupe plus lentement car la section transversale transporte moins de courant ; le compromis pratique est le temps par rapport à la précision.
Le matériau et le diamètre doivent être considérés ensemble. Les fiches suivantes résument les plages de diamètres typiques pour chaque famille de matériaux.
Molybdène 0,12-0,20 mm typique pour les machines DK77 à grande vitesse ; fil réutilisé; résistant à l'usure, faible conductivité. Laiton brut 0,20-0,30 mm commun pour la coupe générale ; coût inférieur; tolérance plus large sur le diamètre. Laiton zingué 0,20-0,25 mm recommandé pour les coupes de finition ; décharge stable; surface plus fine. Noyau en acier 0,10-0,20 mm pour les coupes coniques et les pièces fines ; très haute résistance à la traction.
Lorsqu'un dessin spécifie une largeur de fente étroite de 0,15 mm, les seules options pratiques sont un fil à âme en molybdène ou en acier de 0,10 mm, car un fil de 0,20 mm laisserait une saignée d'environ 0,25 mm. Ce type de contrainte est courant dans la réparation de composants de précision usés et dans la fabrication de petites pièces de moule. Dans ces cas-là, le matériau du fil doit offrir une résistance élevée à la traction afin que le fil fin ne se brise pas pendant la coupe.
À retenir : Sélectionnez d'abord le diamètre à partir du rayon d'angle et de la largeur de fente requis, puis choisissez un matériau capable de contenir ce diamètre avec une résistance à la traction suffisante.
Adaptation du matériau du fil EDM à votre pièce et à votre secteur d'activité
Le matériau de la pièce à usiner et l'industrie à laquelle il appartient constituent la deuxième condition limite. Nos pages de solutions couvrent la fabrication de moules, l'aérospatiale, la métallurgie, la maintenance et les matériaux spéciaux, et chaque domaine a une préférence différente pour le matériau du fil.
Fabrication de moules
L'acier moulé est généralement durci avant l'électroérosion, et les passes de finition déterminent le temps de polissage. Un fil zingué ou recuit par diffusion est recommandé pour les passes finales car la décharge stable laisse une couche blanche plus fine et une rugosité de surface plus petite. Pour la passe d'ébauche, le laiton brut réduit les coûts.
Secteur aérospatial
Les alliages à base de nickel et le titane sont difficiles à électroérosion car ils génèrent une température de décharge élevée et ont tendance à souder les débris sur la surface. Un fil revêtu à haute résistance à la traction et à décharge stable réduit le risque de rupture de fil dans les coupes profondes et donne une surface plus homogène. Le fil recuit par diffusion est souvent utilisé dans ce secteur en raison de sa fiabilité de filetage sur des composants de grande taille.
Industrie métallurgique
Dans les laboratoires métallurgiques et les usines de production, l'électroérosion à fil est utilisée pour découper des éprouvettes et des échantillons dans des barres, des plaques et des pièces forgées. La vitesse de coupe est la priorité, donc un fil de laiton ou de zinc plus épais convient. L'état de surface n'est généralement pas critique car l'échantillon est ensuite broyé.
Industrie de la maintenance et de la réparation
Les ateliers de réparation coupent les boulons cassés, les engrenages usés, les rainures de clavette endommagées et les matrices récupérées. Les pièces à usiner sont souvent sales ou magnétiques et les conditions de coupe sont loin d'être idéales. Un fil de molybdène ou de laiton à faible coût est acceptable car l'objectif est d'enlever la matière de manière fiable, et non d'obtenir une finition de qualité supérieure. Pour les ateliers de maintenance possédant une machine à grande vitesse DK77, le fil de molybdène est la norme économique.
Traitement des matériaux spéciaux
Le carbure, le PCD et d'autres matériaux conducteurs spéciaux s'érodent différemment de l'acier car la phase liante conduit le courant. Un fil à revêtement fin de l'ordre de 0,15 à 0,20 mm, avec une faible énergie de décharge, produit le moins de dommages de surface sur le carbure. Le fil recuit par diffusion constitue également un bon choix pour les matériaux spéciaux, car sa surface uniforme évite une concentration de courant localisée.
À retenir : Choisissez le matériau du fil en fonction de ce que vous coupez, et pas seulement en fonction de ce que la machine peut faire fonctionner : les pièces de précision méritent du fil enduit, tandis que les travaux de maintenance grossiers peuvent utiliser du molybdène ou du laiton ordinaire.
Considérations d'approvisionnement : coût, qualité et fiabilité des fournisseurs
Le fil EDM est vendu au kilogramme, mais le coût qui compte est le coût par millimètre carré de surface coupée. Un fil bon marché qui se casse toutes les heures ou produit une mauvaise finition coûtera plus cher qu'un fil haut de gamme, car la coupe interrompue fait perdre du temps à l'installation, saute le fil et ruine parfois la pièce. Lorsque vous achetez du fil, comparez le prix réel par pièce et non le prix par bobine.
La qualité du fil varie considérablement d’un fournisseur à l’autre, même pour le même matériau nominal. Les contrôles suivants sont simples à effectuer lorsqu’un nouveau lot de fil arrive.
Que vérifier lors de la réception d'un lot de fil EDM d'un fournisseur.
Vérifier l'article
Résultat acceptable
Consistance du diamètre
Écart inférieur à 0,005 mm sur un échantillon de 10 m ; aucune section plus fine que la valeur nominale moins 0,003 mm
État des surfaces
Couleur uniforme, pas de taches de rouille, pas de rayures sur le revêtement, pas de poudre d'oxyde sur la bobine
Qualité de bobinage
Couches uniformes, pas de tours croisés, couche extérieure serrée qui ne se détache pas pendant le transport
Résistance mécanique
Certificat d'essai de traction, ou essai de rupture rapide à tension normale, sans marques d'allongement
Emballage
Sac en plastique scellé ou sous vide avec déshydratant ; le fil ne doit pas être exposé à l’humidité avant utilisation
Le canal d’achat modifie également le niveau de support auquel vous pouvez vous attendre. La comparaison ci-dessous montre ce qu'un atelier de production doit prendre en compte lors du choix entre un fabricant direct et une société commerciale ou un grossiste.
Choisir entre un fabricant direct et une société commerciale pour l'achat de fils EDM.
Acheter auprès d'un fabricant direct
Assistance technique sur les paramètres de fil et de machine
Qualité constante des lots car la même usine contrôle le processus
Meilleure réponse après-vente aux problèmes de production
Acheter auprès d'une société commerciale ou d'un grossiste
Faibleer price sometimes, due to large imports or stock clearance
Connaissances techniques limitées sur les paramètres de la machine
Risque de mélanger des lots de différentes usines en une seule commande
Pour un atelier de production, la solution la plus sûre est d'acheter du fil auprès du fabricant de la machine ou auprès d'un fournisseur spécialisé dans les consommables WEDM et pouvant fournir un certificat d'analyse. En tant que fabricant direct de machines d'électroérosion à fil, nous testons les matériaux de fil que nous recommandons sur nos propres machines et sous notre propre système de gestion de la qualité, afin que le fil soit garanti adapté à l'alimentation électrique et au système de guidage. Cela réduit la période d’essais et d’erreurs à laquelle est confrontée chaque nouvelle usine.
À retenir : Évaluer le fil en fonction du coût par bonne pièce ; mesurez le diamètre, la surface, l'enroulement et la résistance à la traction sur chaque nouveau lot, et préférez un fabricant ou un fournisseur spécialisé qui peut vous apporter une assistance technique.
FAQ : Questions sur les matériaux de fil EDM provenant de vrais ateliers
Ce sont les questions que nous entendons le plus souvent de la part des acheteurs et des opérateurs de machines concernant les matériaux de fil EDM.
Quel est le matériau de fil EDM le plus courant ?
Laiton wire, typically a copper-zinc alloy with a ratio of 65/35 in Asia and 63/37 in North America and Europe. It accounts for the largest share of WEDM wire consumption because it offers a good balance of cost and cutting performance for general work.
Pourquoi le fil de molybdène est-il encore utilisé en EDM ?
Molybdène wire is used in high-speed wire-cut machines because it can be reused. The wire runs back and forth under low tension, so wear is spread over a long length, and the consumable cost per part is very low. Its wear resistance is high, but its electrical conductivity is lower than brass or coated wire, which limits maximum cutting speed.
Le fil enduit améliore-t-il vraiment la finition de surface ?
Oui. Le revêtement riche en zinc se vaporise à une température plus basse, ce qui rend la décharge plus stable et réduit la taille des cratères laissés sur la pièce. En conséquence, la rugosité de la surface après la passe de finition est inférieure et le temps de polissage peut être réduit considérablement.
Puis-je utiliser du fil de laiton sur une machine conçue pour le fil de molybdène ?
Il ne s'agit pas d'un simple échange. Les machines à grande vitesse définissent leurs paramètres d'impulsion, leur tension et leur alignement de guidage en fonction des propriétés du fil de molybdène. Faire passer du fil de laiton sans modifier ces réglages peut provoquer des ruptures fréquentes et une mauvaise coupe. Si vous souhaitez changer de famille de fils, consultez au préalable le constructeur de la machine ; sur la série DK77, nous recommandons généralement de rester avec du fil de molybdène.
Dans quelle mesure le matériau du fil affecte-t-il le coût par pièce ?
La consommation de fil ne représente qu’une petite partie du coût total d’une pièce ; le coût le plus élevé est le temps machine et le temps opérateur. Un fil bon marché qui coupe plus lentement et se casse plus souvent peut augmenter le coût par pièce de 20 à 30 %, même si le prix du fil par kilogramme est faible. Un fil enduit fiable est généralement rentable grâce à une vitesse de coupe plus élevée et moins d'interruptions.
Le matériau du fil affecte-t-il la précision de la coupe conique ?
Oui. Lors de la coupe conique, le fil est incliné et toute variation de diamètre ou de résistance à la traction entraîne un écart de l'angle de coupe réel par rapport à l'angle programmé. Pour les machines à grand cône comme la série DKD, utilisez du fil haute résistance de diamètre très constant, par exemple du fil zingué ou recuit par diffusion, et évitez de réutiliser du fil déjà usé dans la zone de coupe.
À retenir : Le bon matériau de fil EDM dépend du type de machine, du matériau de la pièce à usiner et de l'équilibre entre vitesse, finition et coût ; ces six réponses couvrent les scénarios les plus fréquents.
Recommandation finale
Si vous ne retenez qu'une seule idée de cet article, que ce soit celle-ci : choisissez le matériau du fil EDM avec autant de soin que vous choisissez la machine. Le fil n’est pas un consommable de faible valeur qui peut être acheté uniquement en fonction du prix ; il s'agit d'une variable de processus active qui fonctionne avec l'alimentation électrique, le diélectrique et le programme CNC.
Pour les machines à grande vitesse DK77, optez pour du fil de molybdène de bonne qualité de 0,12 à 0,20 mm.
Pour les machines à vitesse moyenne PS-C et DK-BC, utilisez du laiton brut pour l'ébauche et du laiton zingué pour les passes de finition.
Pour les machines DKD à grand cône, choisissez du fil zingué ou recuit par diffusion avec une cohérence de diamètre vérifiée.
Sélectionnez le diamètre du fil à partir du rayon du coin et de la largeur de la fente du dessin, et non à partir de ce qui est en stock.
Testez une bobine avant de vous engager dans une commande en gros et mesurez la vitesse de coupe, l'état de surface et la consommation de fil.
Achetez auprès d'un fabricant ou d'un fournisseur technique qui peut prendre en charge le fil avec des données réelles de la machine et un certificat de qualité.
Lorsque la machine, le matériau du fil et les paramètres du processus sont adaptés, l'électroérosion à fil devient l'un des processus de précision les plus reproductibles et les moins chers disponibles. Notre propre atelier a découpé des dizaines de milliers de pièces au cours des deux dernières décennies, et chaque amélioration dans la sélection des fils a produit un gain mesurable en termes de vitesse et de qualité.
À retenir : Un choix délibéré du matériau du fil, déterminé par les séries de machines, les exigences des pièces et la qualité vérifiée du fournisseur, constitue la mise à niveau la plus rapide et la moins coûteuse qu'un atelier WEDM puisse réaliser.