EDM à fil pour pièces automobiles : tolérances, choix de machines, guide du fournisseur
2026-09-21
Considérez un travail typique. Un fournisseur de freins de niveau 1 a besoin de 240 inserts D2 trempés, chacun avec une rainure d'étanchéité de 0,6 mm qui doit respecter une tolérance de largeur étroite — et la maintenir après durcissement à 60 HRC. Une fois les ébauches durcies, la cellule de fraisage qui a découpé les prototypes ne peut plus maintenir la rainure, et le meulage nécessite une meule sur mesure ainsi qu'un montage de trois semaines. Cette note dans le coin d'un dessin est ce qui déplace un travail sur une machine d'électroérosion à fil.
Ce guide s'adresse aux personnes qui font cet appel : responsables de salle d'outillage, ingénieurs de processus et équipes d'achats évaluant l'électroérosion à fil pour l'outillage automobile : inserts de matrice d'emboutissage, poinçons, inserts de moule, outils de coupe en carbure et matrices de stratification EV. Il explique où s'inscrit le processus, quelle tolérance il peut respecter, en quoi les classes de machines diffèrent et ce qu'il faut vérifier avant de passer une commande.
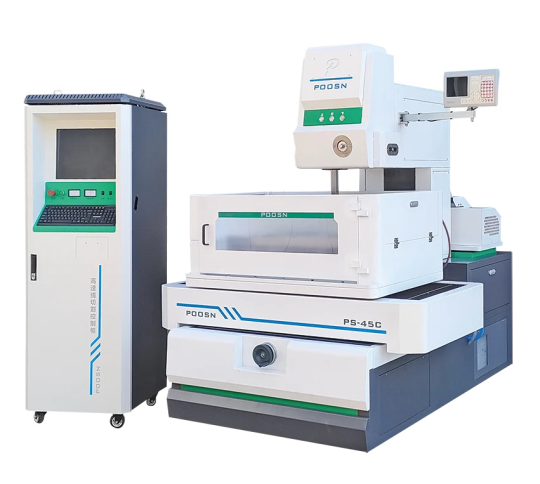
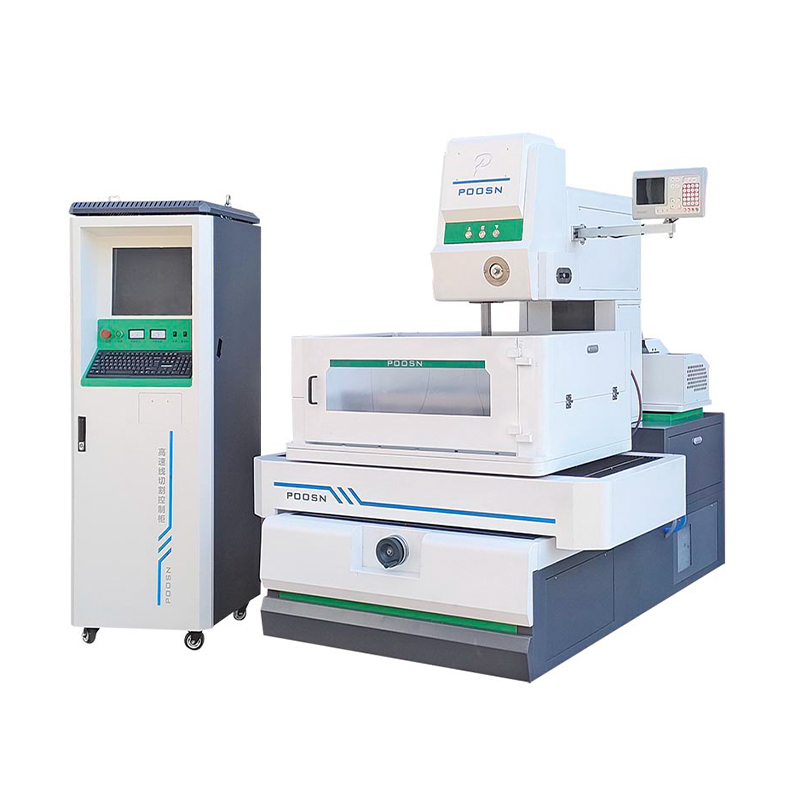
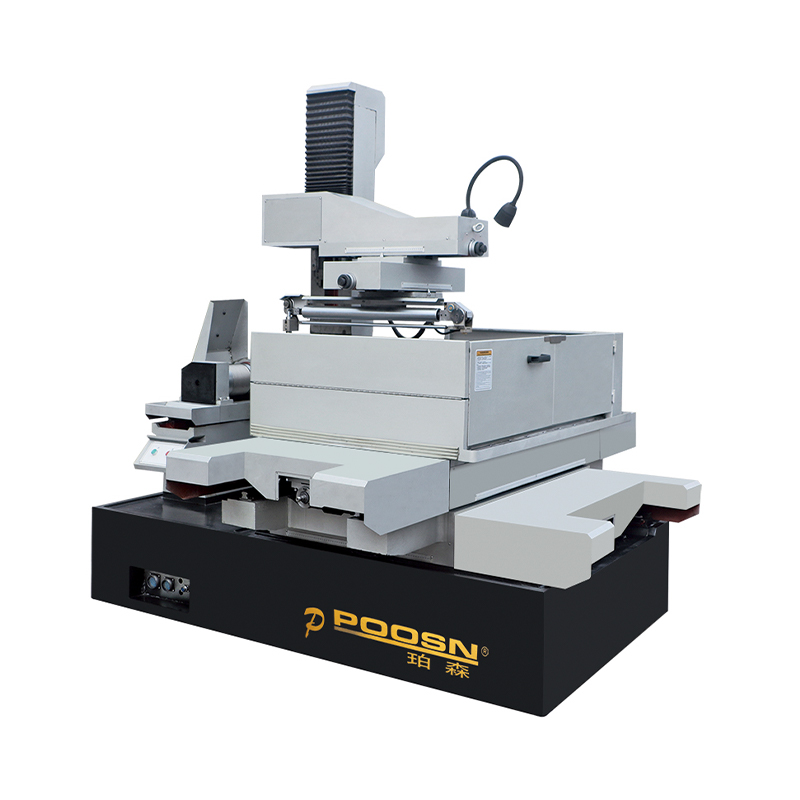
Machine d'électroérosion à fil à vitesse moyenne série POOSN PSC avec son armoire de commande CNC — découpe multi-passes pour outillage de précision et inserts trempés.
Électroérosion à fil - également écrit Wire-cut EDM ou WEDM - élimine le matériau avec des décharges électriques contrôlées entre un fil-électrode mince et la pièce à usiner, immergé ou rincé dans de l'eau déminéralisée. Parce que le fil ne touche jamais la pièce, la dureté, l'épaisseur de paroi et la taille des caractéristiques cessent d'être des barrières : l'acier trempé et le carbure qu'aucun tranchant ne peut usiner sont coupés à la taille finale en une seule configuration, sans force de coupe ni bavure mécanique.
La question technique n’est pas de savoir si une machine d’électroérosion à fil peut fabriquer la pièce. C’est généralement possible. La question est de savoir de quelle classe de machine, quelle enveloppe de travail et quelle capacité de réduction le travail a réellement besoin – et la capacité d'achat que l'atelier n'utilisera jamais est la manière la plus courante de se tromper lors d'un achat.
Pourquoi l'électroérosion à fil est utilisée pour l'outillage automobile
Quatre contraintes poussent l'outillage automobile vers WEDM, et elles apparaissent généralement ensemble plutôt qu'une à la fois.
Dureté après traitement thermique. Les inserts et les poinçons sont trempés à cœur, carburés (généralement une profondeur de boîtier de 0,6 à 1,2 mm) ou en carbure cémenté, car ils doivent survivre à des centaines de milliers de coups. WEDM enlève la matière par érosion par étincelle plutôt qu'avec une arête de coupe, de sorte qu'une plaquette D2 ou SKD11 trempée peut être finie sur mesure après durcissement - sans le risque de distorsion lié à la rectification de finition d'une pièce trempée.
Taille de la caractéristique inférieure au rayon de coupe. Une rainure d'étanchéité de 0,6 mm a un rayon de coin qu'aucune fraise en bout pratique ne peut produire, et la même paroi arrête une fente d'injecteur de 0,4 mm ou un coin interne carré. Le fil est l'outil : il n'y a pas de rayon de coin d'outil à compenser ni de rayon interne minimum au-delà du rayon du fil plus l'éclateur.
Aucune force de coupe. Les boîtiers à paroi mince, les nervures de 0,8 mm sur un support structurel et les noyaux longs et minces fléchissent sous les charges de fraisage. WEDM n'applique pratiquement aucune force mécanique, de sorte qu'un mur de 0,5 mm peut être découpé sans support et sans retour élastique.
Fréquence de révision. Une matrice d'estampage peut être modifiée plusieurs fois au cours d'un programme de véhicule à mesure que les liftings, les variantes de finition et les spécifications régionales arrivent. Sur WEDM, il s'agit d'une édition de programme plutôt que d'une nouvelle électrode, d'un dispositif ou d'un outil de forme, qui, sur les travaux à volume faible à moyen, dépasse souvent le taux de coupe plus lent.
Règle générale : si la pièce est conductrice, plus dure qu'environ 45 HRC et présente une caractéristique plus étroite que 1 mm ou une paroi plus fine que 1,5 mm, l'électroérosion à fil fait partie du processus dès le début et n'est pas ajoutée en tant qu'opération de sauvetage après l'échec du fraisage.
Pièces automobiles courantes, matrices et outillage découpés par électroérosion à fil
Ce sont ces applications qui arrivent réellement sur la machine. Le motif est cohérent : la pièce est trempée, fine ou géométriquement bloquée pour une fraise classique.
Valeurs de référence typiques uniquement. Les résultats réels dépendent de la configuration de la machine, du matériau et de l'épaisseur de la pièce, des paramètres de coupe, du nombre de passes, des conditions thermiques et de la méthode d'inspection. Ces chiffres ne constituent une valeur garantie pour aucune machine et ne doivent pas être indiqués comme une tolérance contractuelle.
Catégorie de pièce
Matériau typique
Tolérance de référence typique
Raison pour laquelle WEDM est spécifié
Inserts de matrices d'estampage, poinçons et décapants
D2, SKD11, Cr12MoV, carbure
0,003 à 0,008 mm
Découpé après durcissement ; pas de distorsion de meulage
Inserts pour moulage sous pression et moulage par injection
H13, 8407, S136
0,005 à 0,010 mm
Nervures étroites et profondes et murs étirés
Fourchettes de changement de vitesse et outillage de synchronisation
20MnCr5, SCM415
0,008 à 0,012 mm
Surfaces cémentées et caractéristiques angulaires serrées
Rainures de joint d'étrier de frein
Fonte, alliage d'aluminium
0,008 à 0,015 mm
Largeur de rainure en dessous du rayon de coupe
Sièges d'injecteur et orifices de pulvérisation
Acier inoxydable trempé, acier à outils
0,003 à 0,006 mm
Rondeur et intégrité de la surface à l'intérieur d'un alésage
Boîtiers de capteurs et inserts de connecteur
Laiton, cuivre-béryllium
0,010 à 0,020 mm
Parois minces qui ne peuvent pas supporter la force de serrage
Outils de coupe, broches et alésoirs en carbure
Carbure de tungstène
0,003 à 0,008 mm
Dureté au-delà de la durée de vie économique de la meule abrasive
Laminage de moteur EV et matrices de rotor
Carbure, acier à outils trempé
0,002 à 0,005 mm
Bords sans bavures et précision de stratification empilée
Deux catégories paient elles-mêmes la machine. Les inserts d'estampage durcis sont le cas classique ; Les matrices de stratification EV connaissent la croissance la plus rapide, car une bavure s'y multiplie sur des milliers de feuilles empilées et peut devenir un court-circuit dans le stator ou le rotor fini. L'électroérosion à fil peut produire des bords sans bavures, et des passes de finition supplémentaires peuvent réduire considérablement l'épaisseur de la couche de refonte et améliorer l'intégrité de la surface.
Matériaux adaptés à l'électroérosion à fil automobile
L'EDM est souvent appelé indépendant du matériau car il n'a besoin que de conductivité électrique. Dans la pratique, la métallurgie modifie toujours le taux de coupe, l'intégrité de la surface et le nombre de passes nécessaires – des différences suffisamment importantes pour affecter un devis.
Groupe de matériaux
Comportement dans WEDM
Note pratique
Aciers à outils trempés (D2, SKD11, Cr12MoV, H13)
Groupe le plus simple : bien conduire, rincer proprement, maintenir la tolérance entre les passes
Les coupes multi-passes sur une plaquette de 40 mm atteignent une surface de finition fine
Aciers cémentés et cémentés
Le boîtier dur sur un noyau plus mou s'érode à des rythmes différents ; le fil est en retard dans le boîtier et accélère dans le noyau
Réduire les paramètres d'ébauche et vérifier le rinçage ; les coins montrent d'abord la différence
Carbure cémenté
Coupe bien, mais la microfissuration et l'épuisement du cobalt constituent un risque réel à énergie de décharge élevée.
Ebauche à faible consommation d'énergie plus une ou deux passes de finition supplémentaires
Alliages de titane et de nickel (Ti-6Al-4V, Inconel)
Coupez plus lentement que l’acier à même épaisseur ; risque de refonte de la couche si les coupes sont ignorées
Un minimum de trois passes est courant lorsque l'intégrité de la surface est critique
Alliages d'aluminium et de cuivre
L'aluminium coupe rapidement mais peut s'oxyder ; le cuivre et le laiton évacuent la chaleur et coupent moins efficacement
Ne proposez pas non plus le même taux horaire que l'acier à outils
Le carbure et les alliages de nickel sont les deux groupes pour lesquels la sauvegarde d'une passe de finition est une fausse économie, car les dommages apparaissent des semaines plus tard sous la forme d'un écaillage ou d'une fissure de fatigue plutôt que sous la forme d'une défaillance dimensionnelle immédiate.
Quelle tolérance l'électroérosion à fil peut-elle avoir ?
La tolérance imprimée sur un dessin et la tolérance qu'un atelier peut avoir en production sont deux nombres différents. La plupart des volumes d'outillage automobile se situent au milieu de la plage pratique, c'est exactement là que les aspects économiques de l'électroérosion à fil sont les plus favorables.
Inserts de matrice et de moule trempés placez-vous à l'extrémité la plus serrée, car le jeu de découpage et de coupe définit directement la hauteur des bavures et la durée de vie de la matrice. Atteindre cette bande nécessite une machine de précision, un environnement contrôlé et trois passages ou plus.
Sièges d'injecteur sont généralement régis par la rondeur et la finition de surface plutôt que par la taille absolue – une distinction importante lors de la rédaction d’un cahier des charges d’achat.
Outillage de fourchette de changement de vitesse et de synchroniseur atterrit dans une plage qu'une machine à vitesse moyenne avec deux passes de coupe gère confortablement et de manière reproductible.
Rainures de joint d'étrier de frein Il s'agit généralement d'une passe d'ébauche et d'une passe de finition sur la plupart des catégories de machines.
Supports et renforts structurels sont la catégorie la plus lâche, où une coupe à grande vitesse en un seul passage est généralement suffisante, sauf indication contraire dans les exigences de qualité des bords.
En dessous de la bande de finition fine, la courbe des coûts augmente fortement : vous avez besoin d'un environnement à température contrôlée, de trois passes ou plus, d'un dévidage du fil plus lent et d'un niveau de discipline de l'opérateur que tous les ateliers ne peuvent pas maintenir sur trois équipes. En revanche, le concurrent honnête est le découpage au laser ou au plasma haute définition plutôt que le fraisage.
Séparer la tolérance dont le client a réellement besoin de la tolérance imprimée sur le dessin est l'habitude la plus précieuse dans ce secteur. Les citations peuvent doubler lorsqu'une note générale écrite pour une surface fonctionnelle est appliquée sur une surface qui ne touche jamais une autre pièce.
EDM à fil à grande vitesse, à vitesse moyenne ou à grande conicité
EDM à fil à grande vitesse , souvent construit autour de la plate-forme DK77, offre le coût par millimètre carré de coupe le plus bas. C'est la bonne solution pour les supports, les cales, les poinçons simples et tout travail où la bande la plus lâche est acceptable.
EDM à fil à vitesse moyenne se situe entre les machines à grande vitesse et les machines de précision. Il ajoute une coupe multi-passes contrôlée et un entraînement de fil plus rigide, et cette combinaison est ce qui déplace la bande réalisable de l'extrémité libre vers l'extrémité de finition fine - une des raisons pour lesquelles les machines à vitesse moyenne sont largement spécifiées pour l'outillage automobile. Le coût par coupe est plus élevé qu’une machine à grande vitesse, mais le taux de rebut et les heures de finition manuelle diminuent tous deux.
Découpe multi-passes est une capacité plutôt qu'une classe de machine : une passe d'ébauche suivie d'une ou plusieurs passes de finition avec une énergie de décharge progressivement inférieure. Toutes les machines de précision et de vitesse moyenne le prennent en charge, et c'est ce qui offre à la fois la tolérance plus stricte et la finition de surface plus fine que les spécifications automobiles exigent – une coupe en un seul passage n'y parvient jamais. Confirmez le nombre de passes de trim sur les supports de commande avant de regarder quoi que ce soit d'autre, car ce nombre définit le plancher sur une tolérance réalisable.
Machines d'électroérosion à fil de précision , qui maintiennent les bandes les plus serrées avec des fils plus petits, sont principalement justifiés pour les matrices de stratification EV, les outils d'injection et les travaux sur carbure où les exigences de tolérance et d'intégrité de surface sont véritablement strictes. Ils coûtent beaucoup plus cher et nécessitent un environnement contrôlé.
Achetez la classe qui couvre la bande de tolérance dont vous avez réellement besoin, et non le dessin le plus serré du dossier, car l'écart de prix entre les classes est bien plus grand que la différence de qualité réalisable sur un travail automobile ordinaire.
Comment choisir la bonne machine d'électroérosion à fil pour l'outillage automobile
La sélection s'opère mieux à partir de la pièce qu'à partir d'un catalogue. Exécutez cette chaîne dans l'ordre :
Taille et poids des pièces - définit l'enveloppe de travail et la charge de la table, et exclut généralement les machines avant toute autre chose.
Matériau et dureté - définit la stratégie de réussite et indique si une bibliothèque de paramètres doit être créée à partir de zéro.
Une tolérance et une finition qui comptent vraiment — définit la classe de la machine et indique si un environnement contrôlé est nécessaire.
Cône — Les murs en dépouille, en relief ou en angle déterminent si une machine à capacité conique est nécessaire ou non.
Compteurs coupés mensuellement — décide entre une machine et deux.
Le tableau ci-dessous est un point de départ et non une spécification.
Si votre travail est
Commencez par
Inserts D2 / SKD11 durcis à environ 20-30 µm
Machine à grande vitesse série DK77
Outillage de précision nécessitant un contrôle dimensionnel plus strict et une finition plus fine
Machine à vitesse moyenne série PSC
Outillage de précision général où le coût par pièce domine
Série DK-BC
Murs en angle, dépouille ou conicité profonde
Série à grand cône (DKD)
La recommandation dépend toujours de la pièce, et le moyen fiable de la régler est un test de découpe sur votre propre matériau plutôt qu'une comparaison des chiffres du catalogue.
Découpe conique pour matrices et moules angulaires
Les matrices et moules automobiles ont rarement des parois droites : les angles de dépouille, les angles de dépouille et les ouvertures de matrice qui se rétrécissent depuis l'arête de coupe jusqu'à la zone de dégagement nécessitent tous une inclinaison du fil.
Cône capability is always quoted at a specified workpiece height , et l'angle réalisable diminue à mesure que la pièce grandit. Une machine conçue pour un angle donné à une hauteur Z ne la maintiendra pas nécessairement à une autre.
Spécifiez la conicité par angle et par écart maximal à une hauteur indiquée. Le chiffre de déviation – et non l’angle maximum – détermine si une matrice s’assemble proprement, et c’est le nombre manquant dans la plupart des citations.
Machines à grand cône utilisez un contrôle indépendant de l'axe U/V avec une tête conique dédiée, de sorte que le rinçage et la tension restent constants pendant que le fil s'incline. Sans cela, la qualité de coupe sur la surface conique et la précision des coins se dégradent.
Cône is not free. Sur les trous débouchants droits, les ébauches en carbure et les poinçons simples, cela augmente le coût sans aucun avantage ; si le dessin ne montre aucun dépouille, relief ou mur incliné, laissez-le en dehors du devis.
Les modèles à grand cône de POOSN sont spécifiés jusqu'à ±45°.
Machines d'électroérosion à fil POOSN pour l'outillage automobile
POOSN est la marque d'électroérosion à fil de Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. L'usine fabrique des machines d'électroérosion à fil depuis trois décennies dans quatre familles — PS, PSC à vitesse moyenne, DK à grande vitesse et coupe à grand cône — et exporte vers l'Asie du Sud-Est, l'Asie de l'Ouest, l'Europe et les Amériques en tant que fabricant direct plutôt que société commerciale.
Capacités de niveau série uniquement. Les enveloppes du modèle, les déplacements, les charges de table et les chiffres de conicité changent avec la configuration et doivent être confirmés par rapport à la fiche technique actuelle du modèle qui vous est proposé.
Série
Idéal pour
Point clé
Série PSC (PSC35C / PSC45C / PSC50C / PSC60C)
Outillage automobile de précision
Coupe multi-passes à vitesse moyenne ; précision et finition
Série DK-BC
Outillage de précision général
Équilibre entre vitesse et coût ; précision de positionnement répétée de 0,002 mm
Série DK77
Ébauche et outillage général
Découpe économique sur matériau durci
Série à grand cône (DKD)
Côneed dies and molds
Coupe conique à grand angle, jusqu'à ±45°
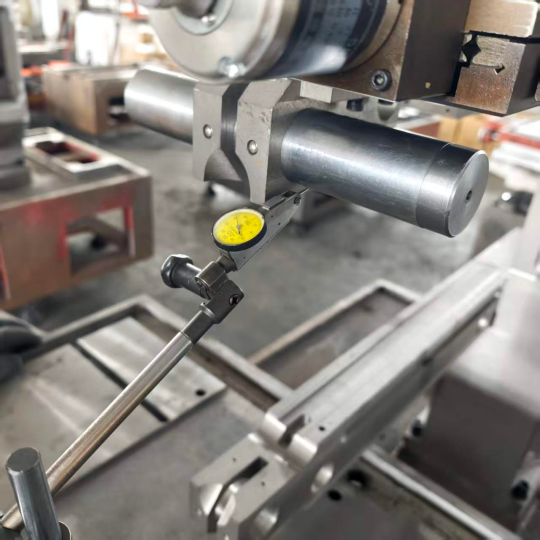
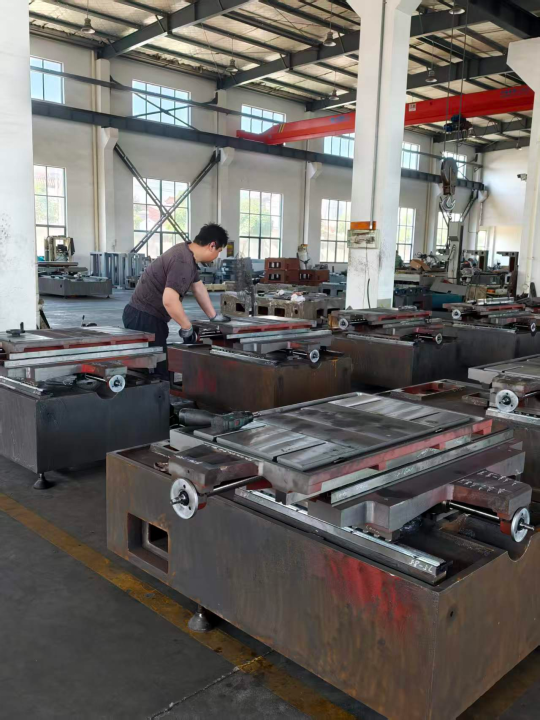
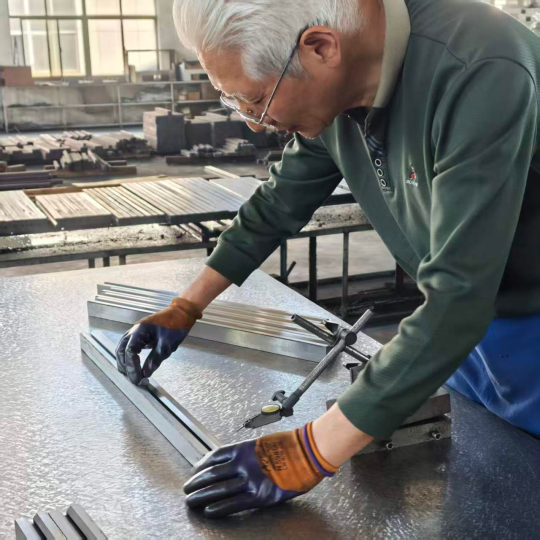
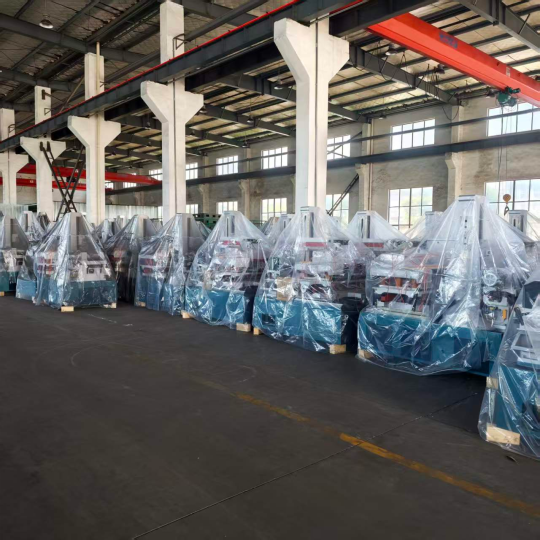
Machines d'électroérosion à fil de la gamme POOSN. Travaux d'assemblage de machines et de guidages dans l'atelier POOSN, réalisés avant l'alignement final.
Comment POOSN vérifie la précision de la machine d'électroérosion à fil
Dire à un acheteur de « demander un rapport d’interféromètre laser » est facile ; montrer ce qui se passe dans l’atelier est plus utile. Voici la chaîne de vérification derrière une machine POOSN :
Processusus de plaque de selle — 12 heures de revenu, 24 heures de refroidissement naturel et soulagement manuel des contraintes, de sorte que la géométrie résiste au fil des années de service plutôt qu'au test d'acceptation.
Assemblage et alignement par rapport à une référence mécanique ou laser, avec une précision du guidage contrôlée en atelier au lieu d'être corrigée en fin de ligne.
Précision de positionnement mesurée avec un interféromètre laser avant expédition , avec le rapport d'essai remis au client.
Trois portes d'inspection — pièces entrantes, processus d'assemblage et pré-expédition finale — couverts par huit inspecteurs qualité à plein temps.
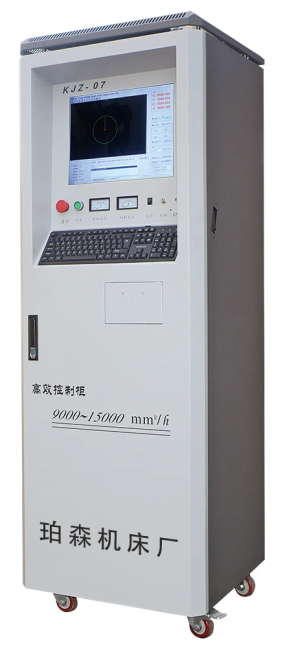
Système de contrôle adapté — KJZ-07, ZHZK-03, CHK.CNC.SYS ou SN-10000, selon la machine.
Contrôle de la précision dimensionnelle lors de l'assemblage. Le contrôle de la précision du positionnement par interféromètre laser est un test distinct et documenté avant expédition. Armoire de commande CNC POOSN — le contrôleur est adapté à la machine et documenté en anglais pour les commandes à l'exportation. Machines assemblées, testées et préparées pour l'expédition — le point auquel le rapport d'exactitude voyage avec la machine.
Vous ne savez pas si le WEDM à grande vitesse, à vitesse moyenne ou à grand cône convient à votre outillage automobile ? Envoyez-nous la taille de la pièce, le matériau, l'épaisseur et les tolérances qui comptent réellement, et nous vous répondrons avec une recommandation de machine plutôt qu'une page de catalogue.
EDM à fil vs fraisage, découpe laser, meulage et électroérosion à plomb
La comparaison qui compte n'est pas celle de l'électroérosion à fil par rapport au fraisage dans l'abstrait. Il s’agit du processus qui fournit une fonctionnalité conforme au coût total le plus bas sur un matériau spécifique.
Plages de référence pour la comparaison des processus, et non une spécification d'une machine. Les résultats réels dépendent du matériau, de l'épaisseur, de l'outillage, des paramètres et de la méthode d'inspection.
Process
Limite de dureté
Tolérance de référence
Rayon de coin
Meilleur ajustement dans l’automobile
Wire EDM
Tout matériau conducteur, quelle que soit sa dureté
La découpe laser est une comparaison qui mérite d'être approfondie, car elle est fréquemment proposée comme substitut au WEDM à grande vitesse sur les ébauches automobiles. Le laser l'emporte sur les tôles plates où la tolérance est lâche et où l'état des bords n'est pas critique. Il perd dès que la pièce est épaisse, dès que la zone thermiquement affectée est inacceptable ou dès que l'exigence de tolérance se resserre bien en dessous de 0,05 mm. Sur les outillages trempés à 60 HRC, le laser n'est pas de mise.
Le meulage et l'électroérosion à fil se chevauchent sur les travaux avec matrices trempées, et la division est simple : le meulage gère les faces plates et les éléments cylindriques plus rapidement et à moindre coût, tandis que WEDM gère les profils internes, les fentes étroites, les coins internes pointus et tout ce qui nécessiterait une meule de forme personnalisée. La plupart des ateliers d’outillage automobile gèrent les deux et acheminent le travail en conséquence.
Peu de processus combinent une dureté illimitée de la pièce, une tolérance dans la plage du micron et une force de coupe nulle. C'est pourquoi les matrices automobiles durcies et les outils à paroi mince reviennent sans cesse à l'électroérosion à fil malgré une vitesse de coupe plus lente.
Comment évaluer un fabricant ou un fournisseur d'électroérosion à fil
Les clients du secteur automobile auditent leur chaîne d’approvisionnement en outillage, et cette pression se répercute sur celui qui fournit la machine. Une machine qui coupe bien lors d'une démonstration mais qui ne dispose d'aucun canal de pièces de rechange, d'aucun engagement de service et d'aucune procédure de recertification de précision devient un goulot d'étranglement de production en dix-huit mois. Demandez par écrit ce qui suit :
Précision mesurée de l'unité spécifique , avec la méthode de test nommée — un rapport d'interféromètre laser sur la machine réelle, et non une figure de catalogue pour la gamme de modèles.
Le nombre de passes de trim prises en charge par le contrôle – cela fixe le seuil d’une tolérance réalisable, et c’est une question que la plupart des acheteurs oublient de poser.
Délais de livraison des pièces de rechange pour les articles qui arrêtent la production : cartes d'alimentation, moteurs tendeurs de fil, variateurs d'axes UV et composants de contrôle. Un délai de livraison engagé par écrit vaut plus qu’un prix de machine inférieur.
Prise en charge des paramètres pour votre mélange de matériaux — points de départ pour le carbure, l'acier carburé et, le cas échéant, les alliages de titane et de nickel aux épaisseurs réellement utilisées.
Un test de découpe sur votre propre matériau , avec le rapport de test et le jeu de paramètres utilisés.
Un test de réception machine sur une éprouvette qui représente votre géométrie, en mesurant la finition des bords, le comportement des coins et l'angle de conicité.
Documentation en anglais — manuel d'utilisation, schémas électriques, liste des paramètres et documentation de contrôle.
Configuration électrique — les exigences de tension, de phase et de connexion pour votre installation, ainsi que la liste des composants électriques.
Prise en charge du système de contrôle — contrôleur et version, comment les mises à jour et les pièces de rechange sont gérées et si la machine dépend d'une connexion Internet pour fonctionner ou se mettre à jour.
Formation, documentation d'exportation et personnalisation — ce qui est inclus et dans quelle langue ; documents d'emballage, de chargement et de douane pour votre destination ; et si l'usine peut fournir des luminaires, des boîtiers plus hauts, une course en Z étendue ou une intégration de cellules d'automatisation plutôt que de se limiter à des machines de catalogue.
Avant de comparer les prix, normalisez les devis : ajoutez la première année de consommables, le risque pièces détachées impliqué par les délais annoncés, et la valeur du paramètre et du support de formation proposé. Les machines dont le prix d’achat diffère sensiblement peuvent s’inverser complètement une fois ces facteurs pris en compte. Pour l'outillage automobile, la relation avec le fournisseur compte plus que les spécifications de la machine, car un délai de livraison documenté et un tableau de paramètres prêt sont ce qui permet à la machine de continuer à produire au cours de la troisième année.
Besoin d'un test de découpe avant de commander ? Envoyez-nous votre dessin et vos spécifications de matériau, et nous découperons la pièce et la renverrons avec le résultat mesuré.
Coût, consommables et maintenance sur l'électroérosion à fil automobile
Le coût par pièce est dominé par trois variables : la longueur de coupe, la hauteur de la pièce et le nombre de passes. Une coupe en deux passes sur une plaquette en acier de 40 mm prend beaucoup plus de temps machine qu'une coupe en une seule passe sur la même géométrie, et l'augmentation concerne presque entièrement le temps machine plutôt que la consommation de fil.
Le coût du fil dépend de la manière dont la machine l'utilise : lorsque le fil est réutilisé jusqu'à ce qu'il se brise ou que son diamètre descende en dessous du seuil utilisable, il constitue un poste de coût mineur, et lorsqu'il est à usage unique, la consommation devient un poste visible. Quoi qu'il en soit, aux longueurs de coupe automobiles typiques, le fil ne représente généralement qu'une petite part du coût total des pièces. Il est donc plus important d'optimiser le nombre de passes de coupe que d'acheter du fil moins cher.
Au-delà du fil, les consommables sont des filtres diélectriques, de la résine, des buses et des ensembles de guidage. La vie du guide est l’élément le plus souvent sous-estimé : sur une machine à trois équipes, les guides supérieur et inférieur doivent être inspectés mensuellement et remplacés selon un calendrier plutôt qu'en cas de panne, car un guide usé apparaît comme une erreur de conicité qui s'installe progressivement et est facile à manquer jusqu'à ce que les pièces commencent à échouer à l'inspection.
Une routine de travail courte évite la plupart de ces problèmes :
Nettoyez les filtres diélectriques dans les délais prévus, pas en cas d'alarme.
Vérifiez la tension du fil chaque semaine avec une jauge plutôt qu'à l'oreille.
Revérifiez périodiquement la précision du positionnement, car la dérive thermique s'accumule de manière invisible sur la pièce.
Maintenez la conductivité diélectrique dans la plage spécifiée par le constructeur de la machine : la dérive de conductivité modifie les caractéristiques de l'étincelle et donc la tolérance.
Enregistrez chaque remplacement de guide.
Sur une cellule en trois équipes, le remplacement programmé des guides et le contrôle de la conductivité diélectrique évitent plus de rebuts que n'importe quel programme de formation des opérateurs, car les deux défaillances se développent lentement et sont invisibles sur une seule pièce.
FAQ sur l'électroérosion à fil automobile
Quelle tolérance le WEDM automobile peut-il avoir en production ?
Cela dépend davantage de la stratégie de passage et de l'environnement de l'atelier que de la marque de la machine : une machine à vitesse moyenne avec deux ou trois passes traite le milieu de la plage pratique de manière répétitive, une machine de précision dans un environnement contrôlé atteint l'extrémité la plus étroite et une machine à grande vitesse à un seul passage couvre l'extrémité libre. Les bandes de référence ci-dessus décrivent des exigences typiques et non des valeurs garanties.
L'électroérosion à fil peut-elle découper une pièce cémentée ou cémentée ?
Oui. Le boîtier carburé et le noyau plus mou s'érodent à des rythmes légèrement différents, réduisez donc les paramètres d'ébauche et vérifiez soigneusement le rinçage. Les coins montrent d'abord la différence, et la solution habituelle consiste en une passe d'ébauche plus lente et une passe de finition supplémentaire.
Le WEDM à grande ou moyenne vitesse est-il meilleur pour l'outillage automobile ?
La vitesse moyenne est le choix habituel lorsque le travail nécessite une tolérance serrée et une finition contrôlée, car la coupe multi-passes et un entraînement par fil rigide maintiennent bien mieux la bande. La haute vitesse reste le meilleur choix pour les supports, les cales et les poinçons simples où la bande lâche est acceptable et où le coût par pièce domine.
L'électroérosion à fil peut-elle produire des pièces automobiles en volume ?
Les machines d'électroérosion à fil sont mieux décrites comme des outils de production plutôt que comme des équipements de pièces de production. Une machine peut fonctionner sans surveillance toute la nuit sur une pile d'inserts de matrice, et une cellule de trois ou quatre peut alimenter une salle d'outillage complète. Pour les pièces grand public en centaines de milliers de pièces, l'électroérosion à fil fabrique la matrice, pas la pièce.
Quel fil faut-il spécifier pour le travail sur les matrices automobiles ?
Spécifiez le type et le diamètre de fil sur lesquels la bibliothèque de paramètres du constructeur est construite pour votre matériau et votre épaisseur, et confirmez-le par écrit. Les qualités enduites sont couramment utilisées pour améliorer le affleurement et la qualité des bords lors des passes de finition ; pour les machines à grande vitesse avec fil alternatif, le fil en molybdène reste la norme.
Que faut-il vérifier avant de commander une machine d'électroérosion à fil pour les travaux automobiles ?
Le nombre de passes de trim prises en charge par le contrôle, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Demander un test de découpe
Une salle d'outillage servant aux programmes d'emboutissage, de freinage, de transmission et EV nécessite généralement une machine à vitesse moyenne pour le travail serré et une ou deux machines à grande vitesse pour le travail en volume, ainsi qu'une capacité de conicité si le travail à l'emporte-pièce fait partie du mélange. Envoyer un dessin avec le matériau, la dureté, l'épaisseur et les tolérances qui comptent réellement est le moyen le plus rapide d'obtenir une recommandation de machine utile plutôt qu'une page de catalogue — la réponse change généralement une fois que la véritable bande de tolérance est séparée des notes générales.